
Тройник нержавеющий
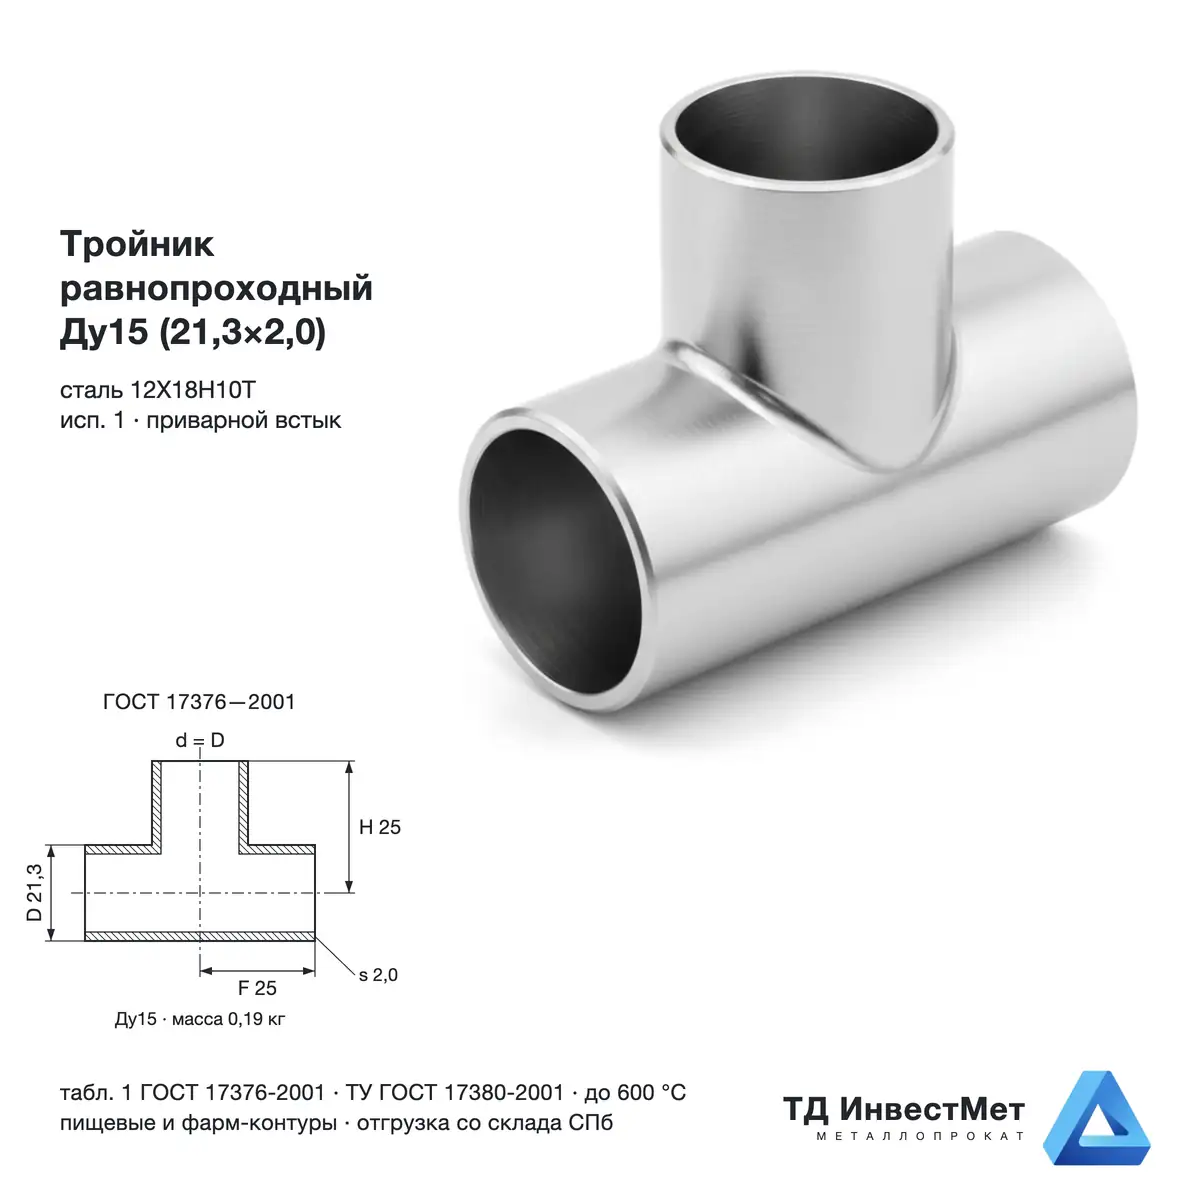

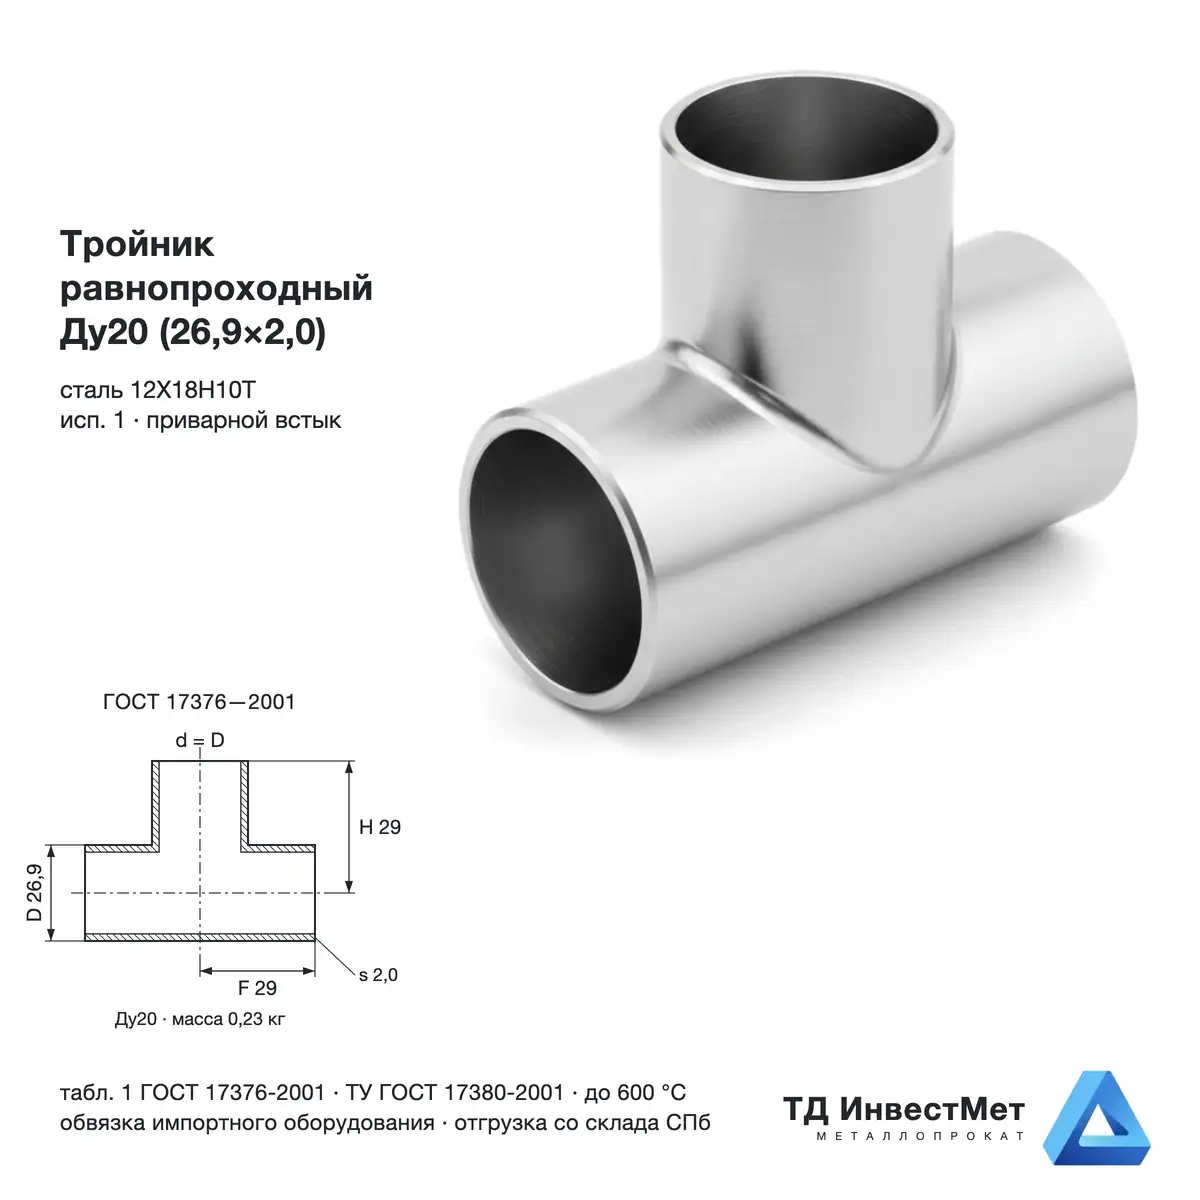
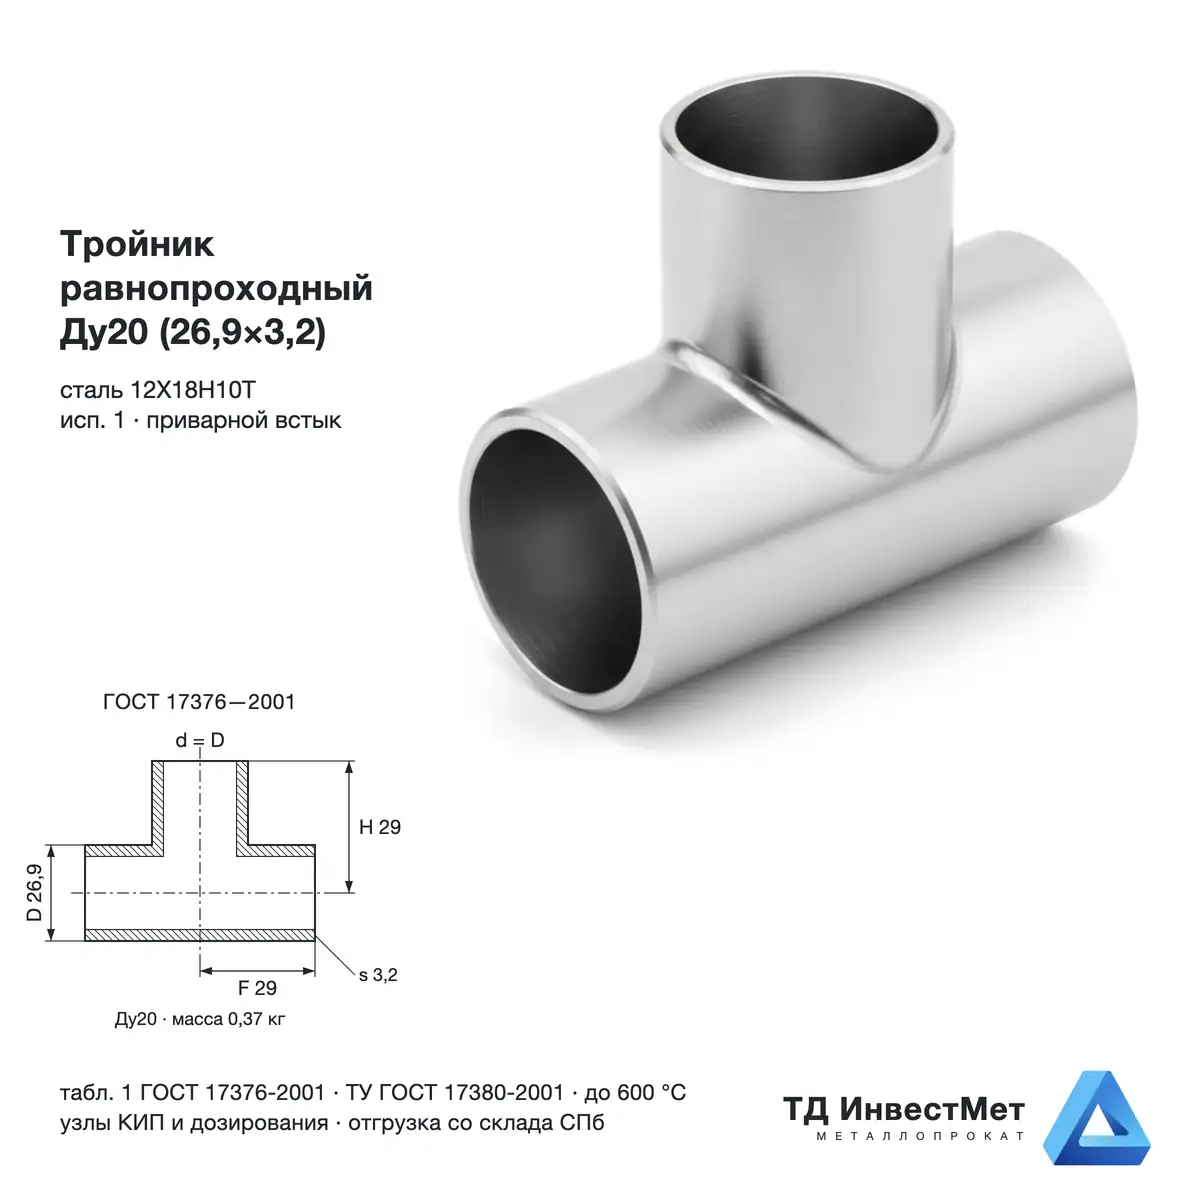
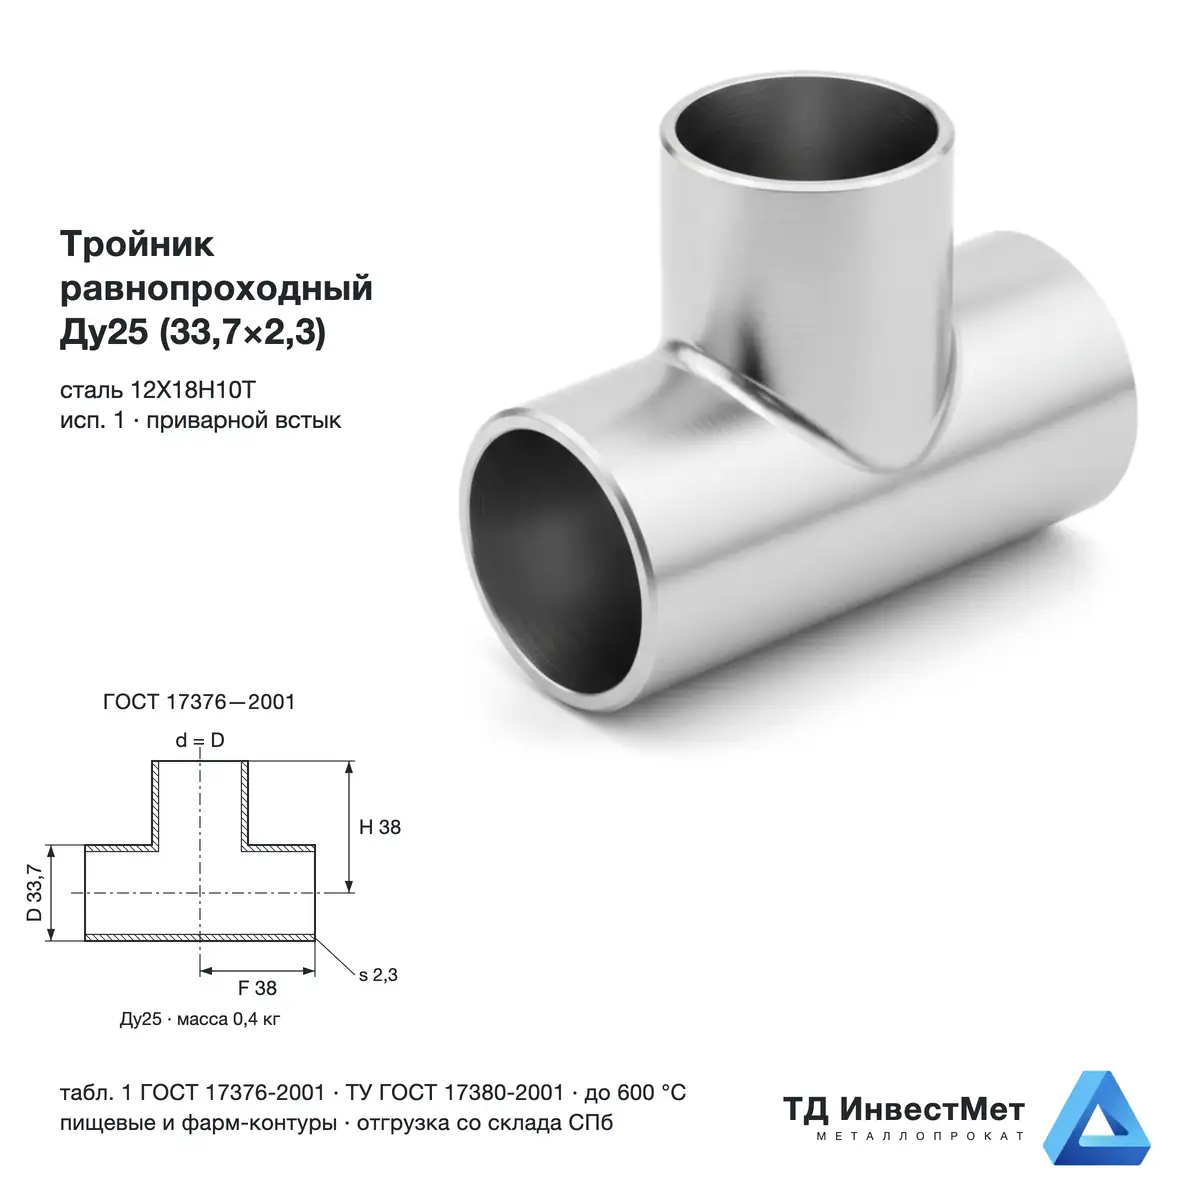
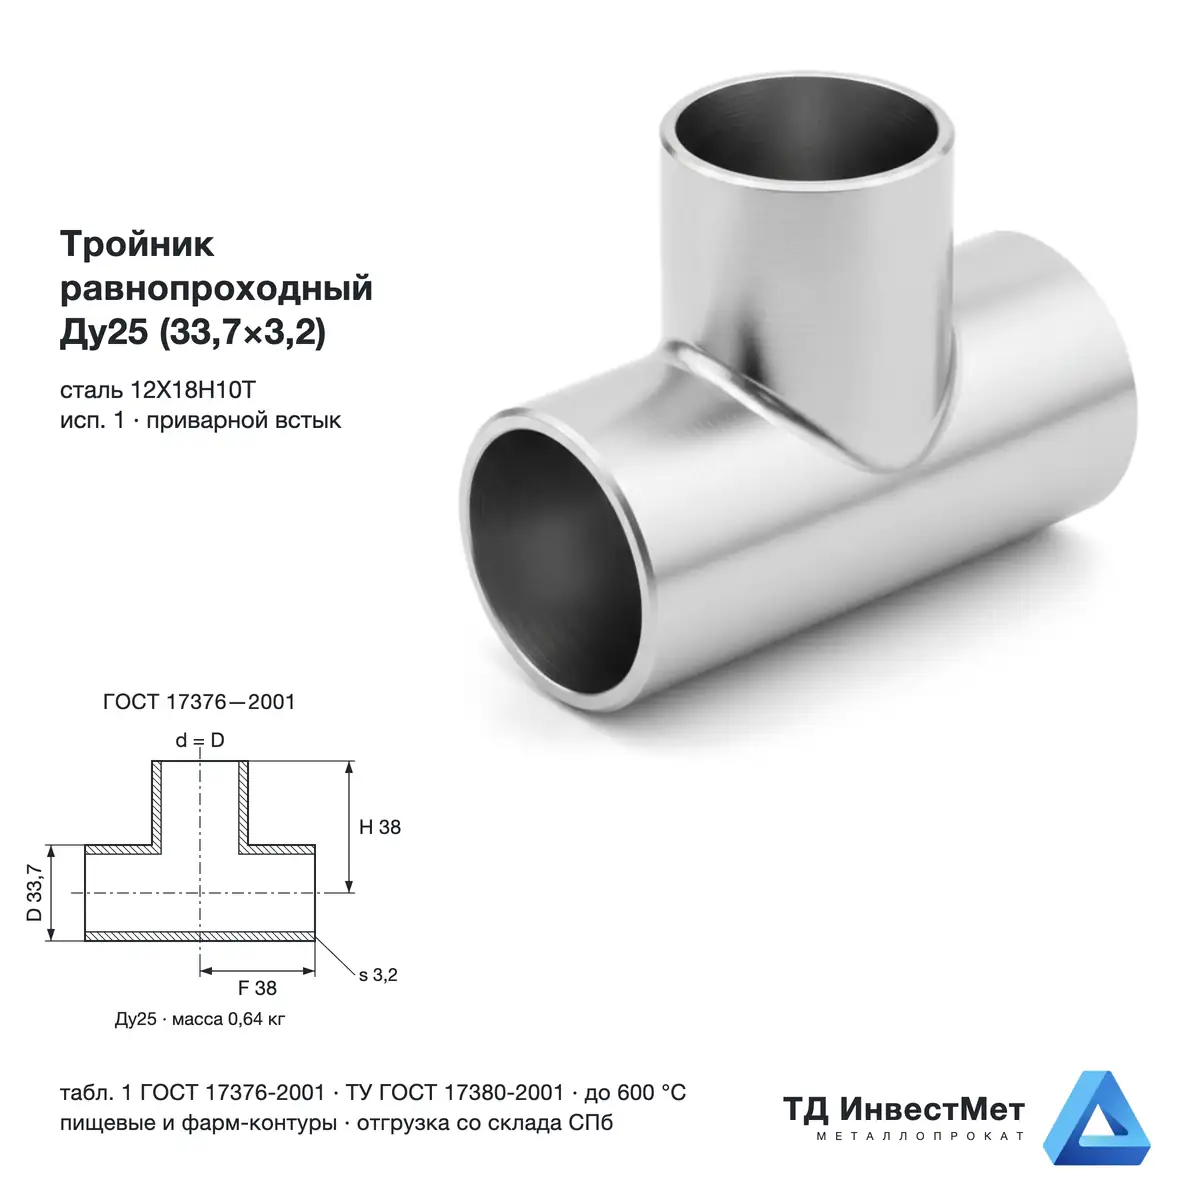
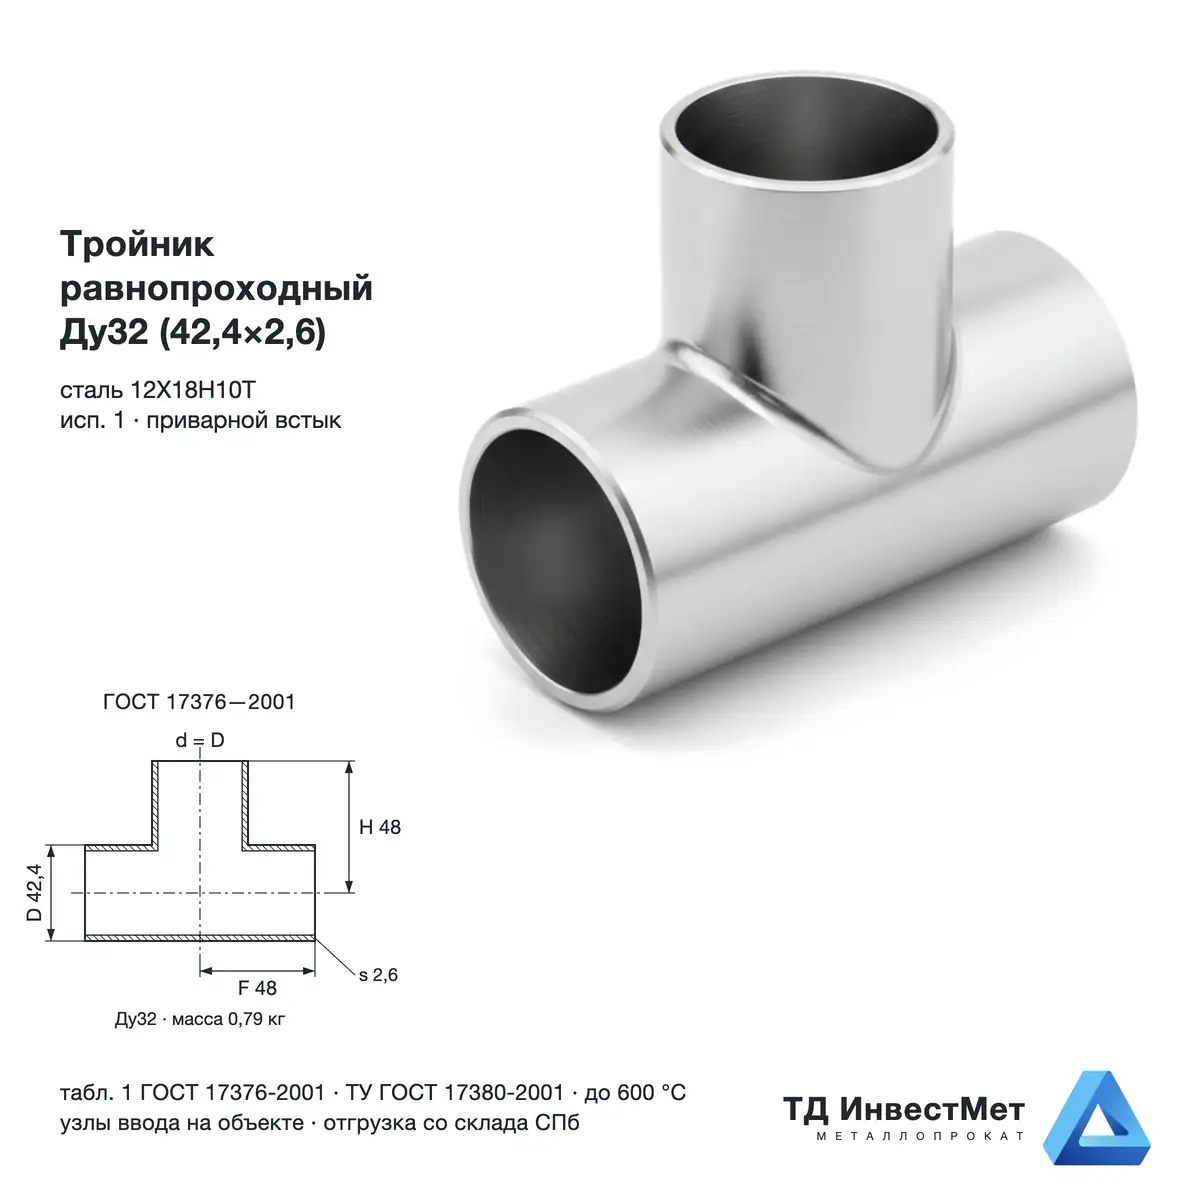
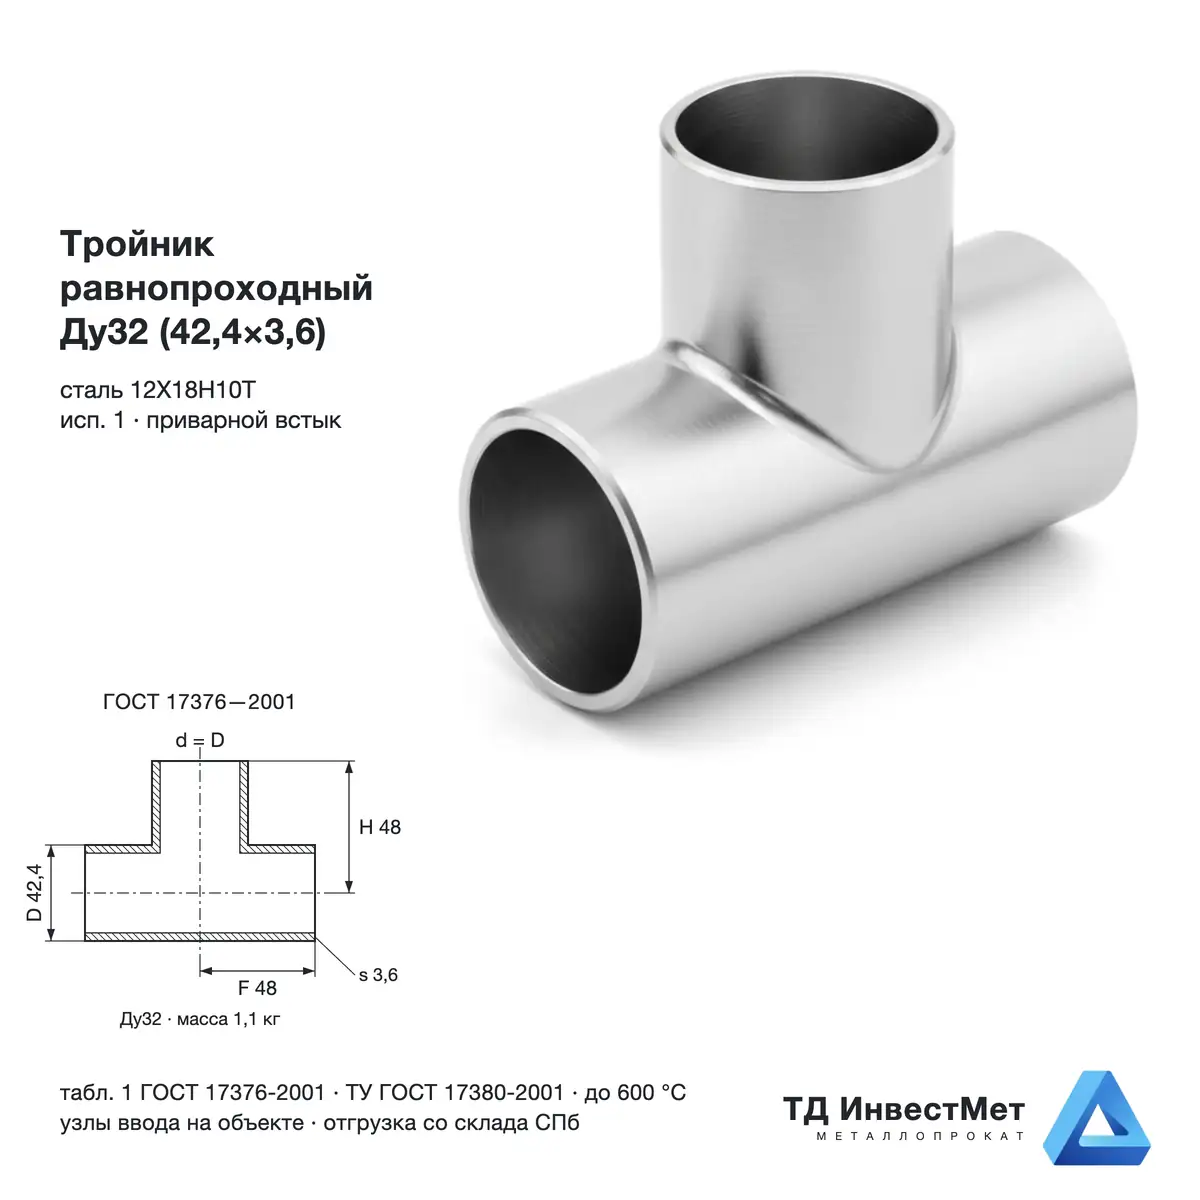
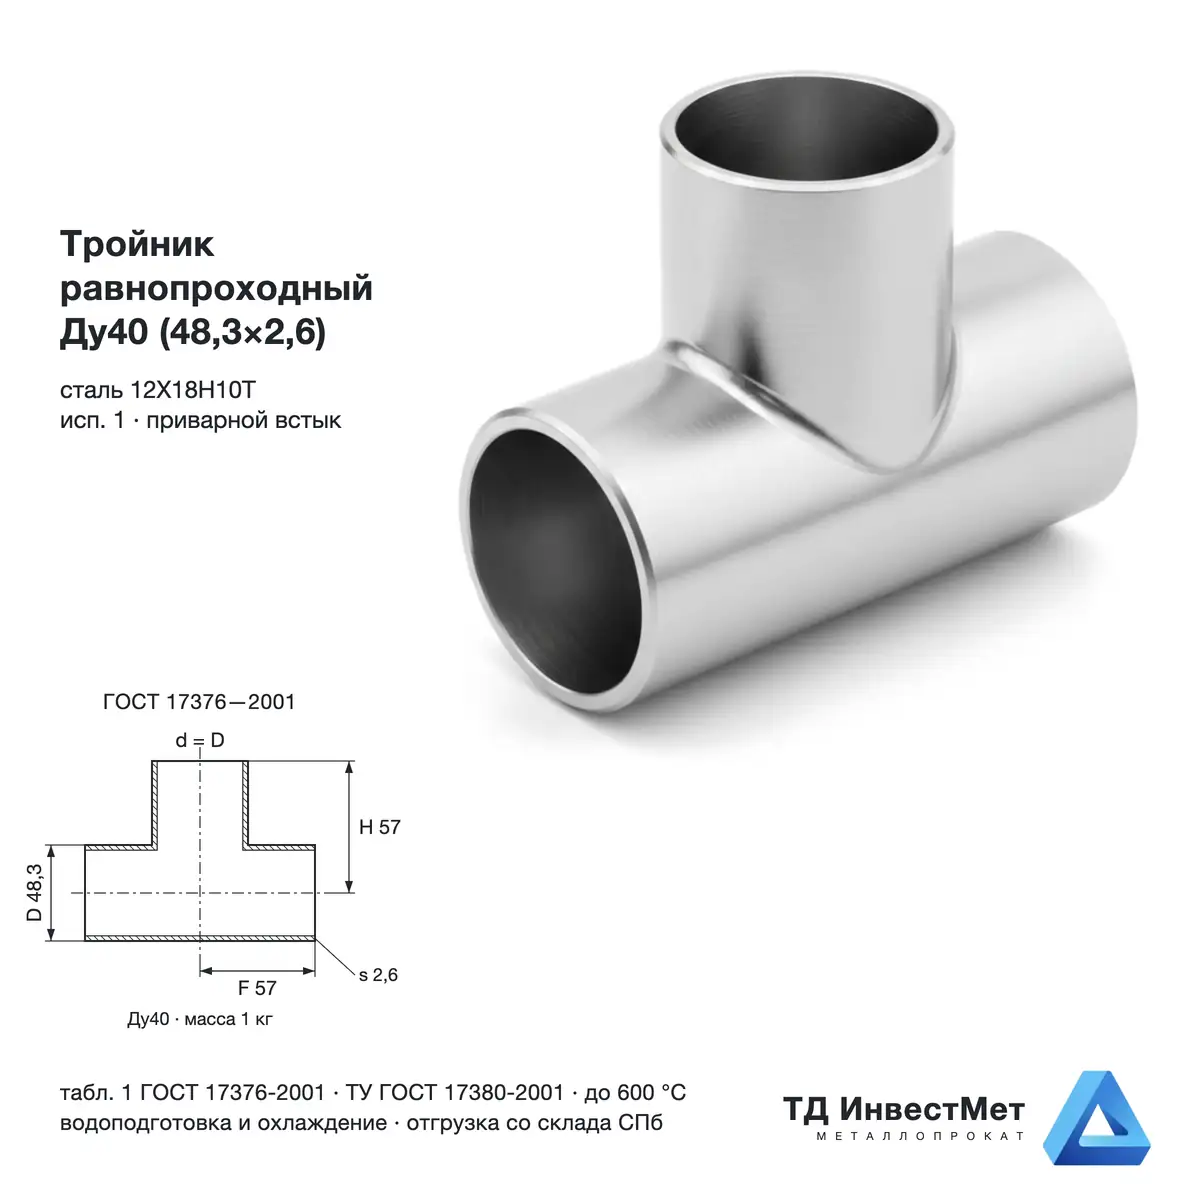
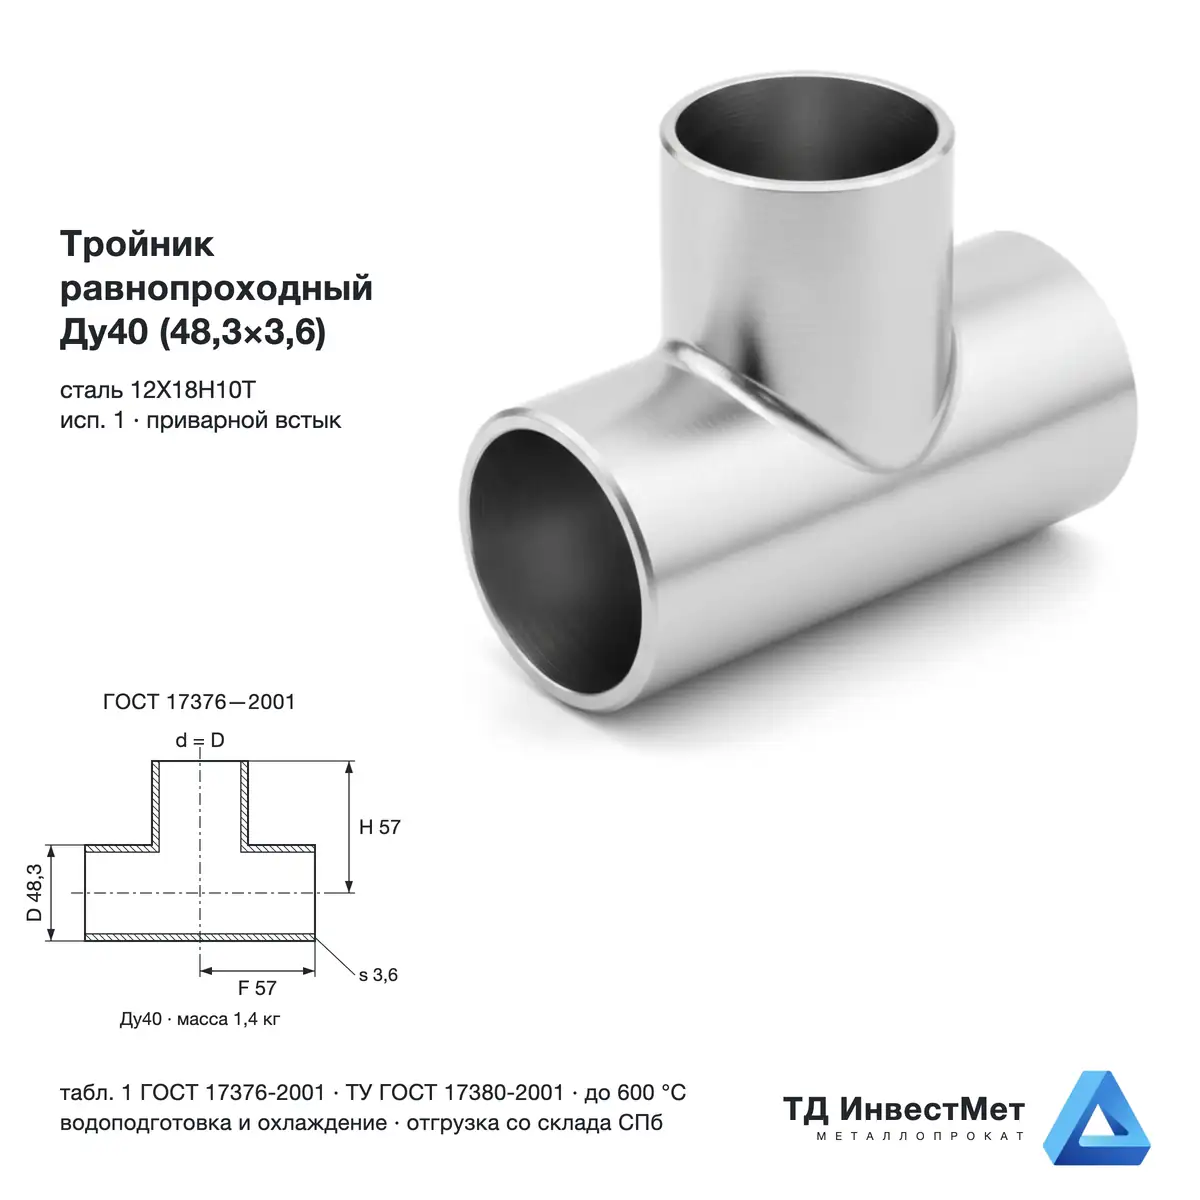
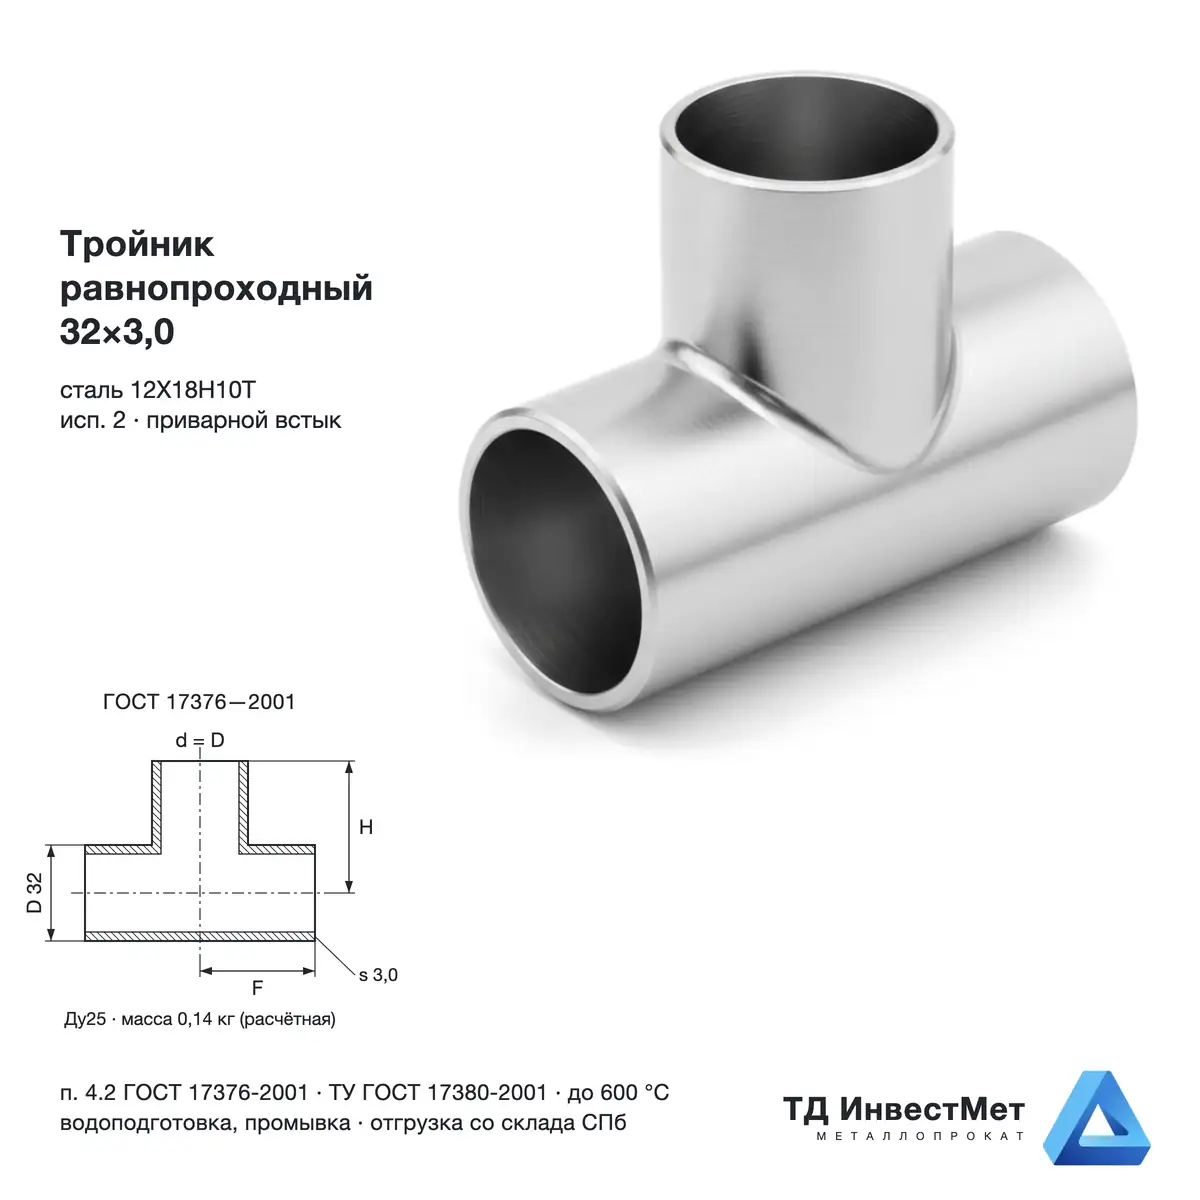
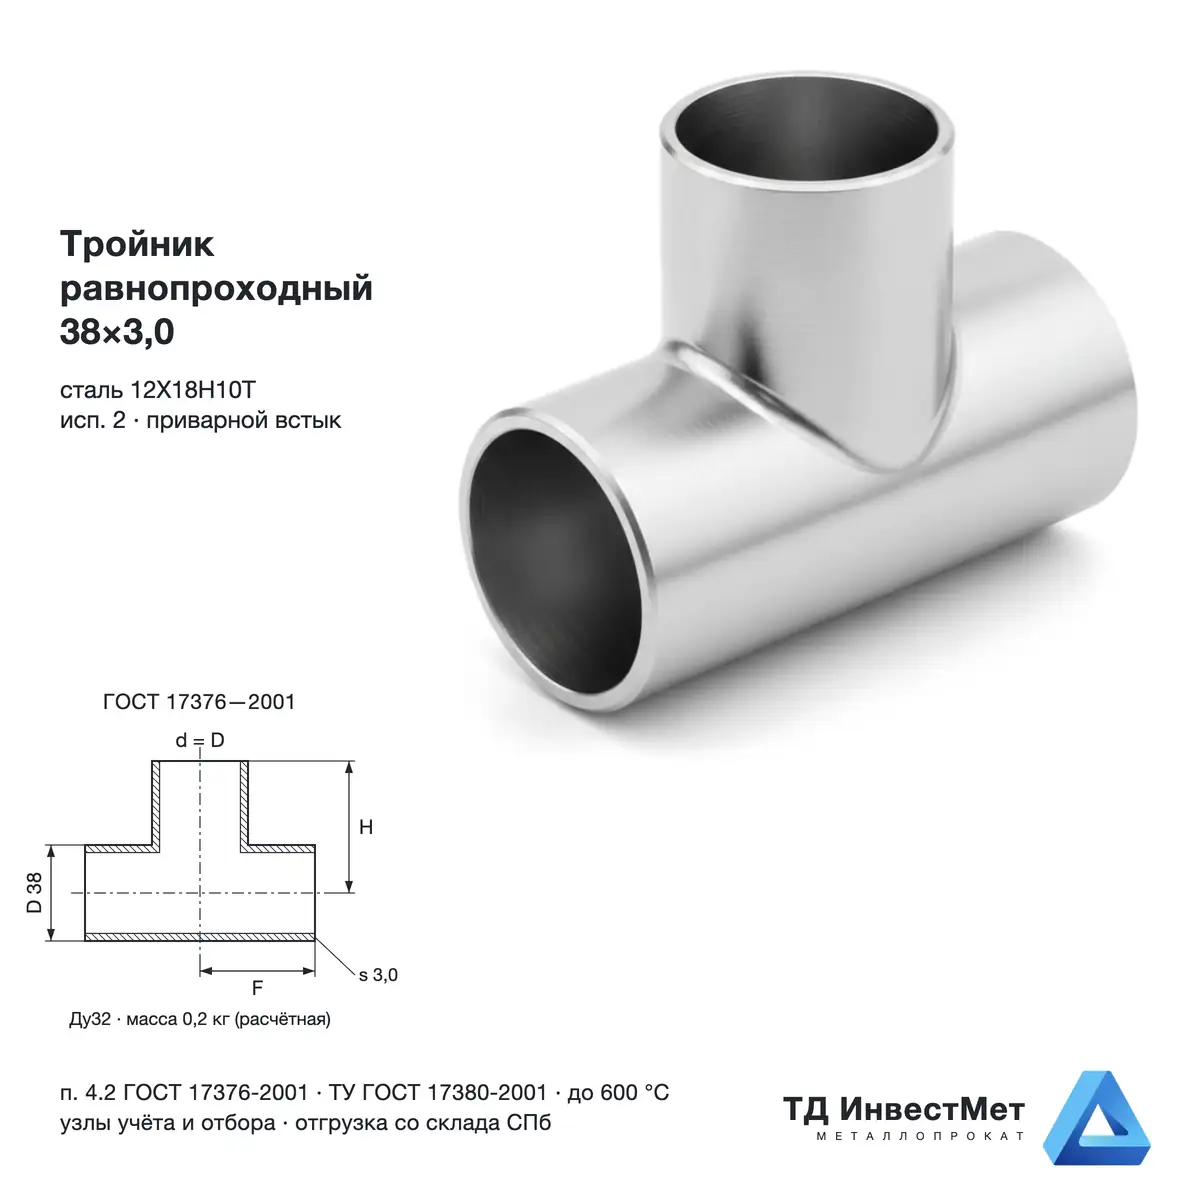
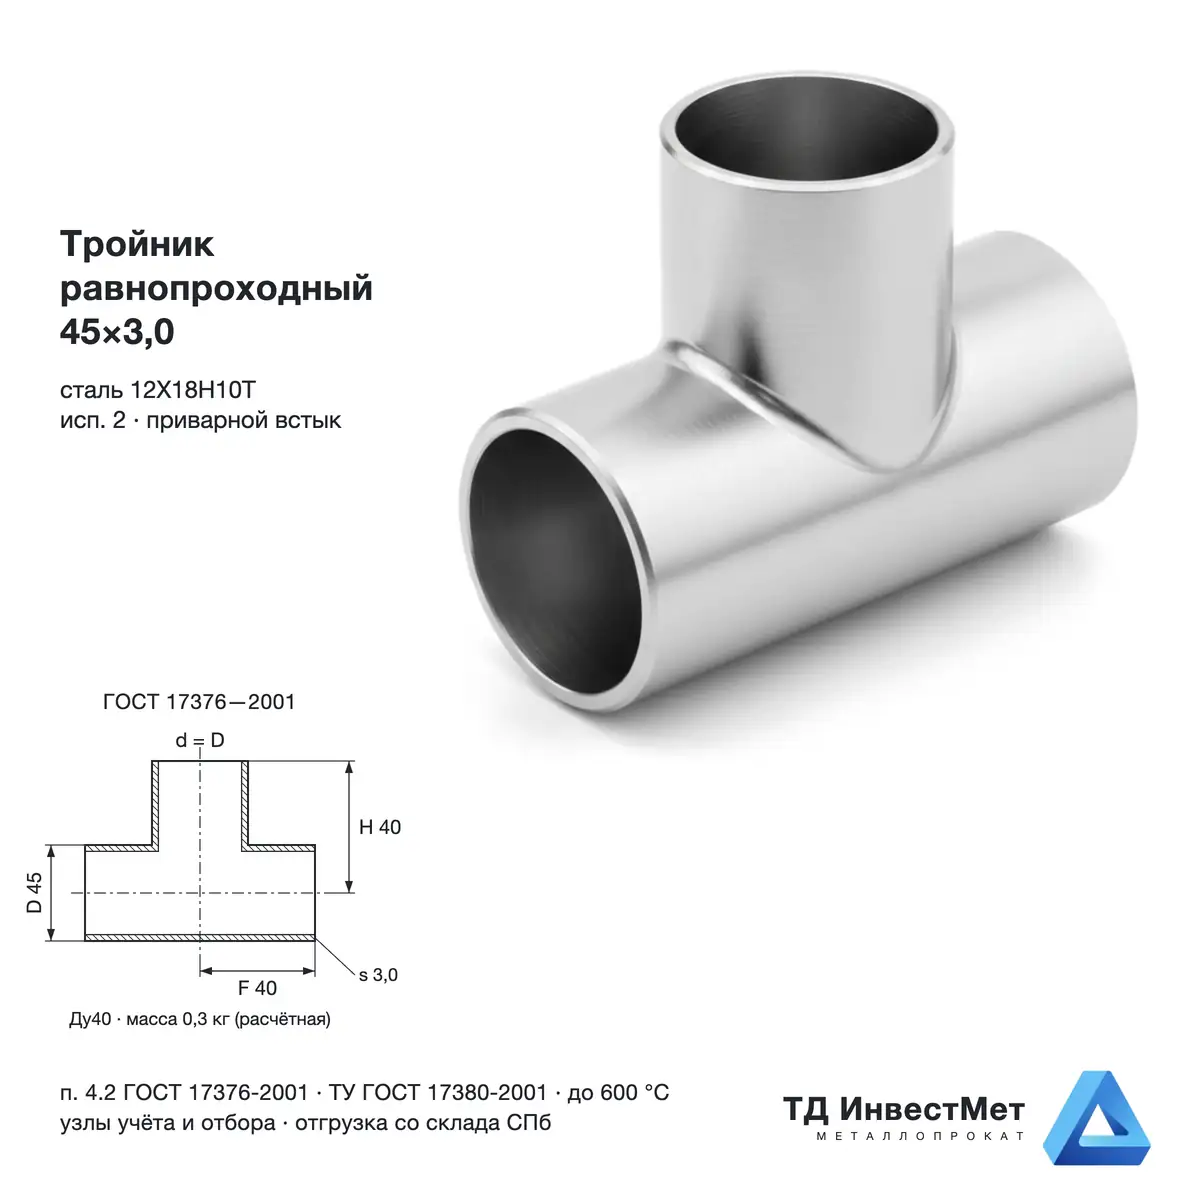
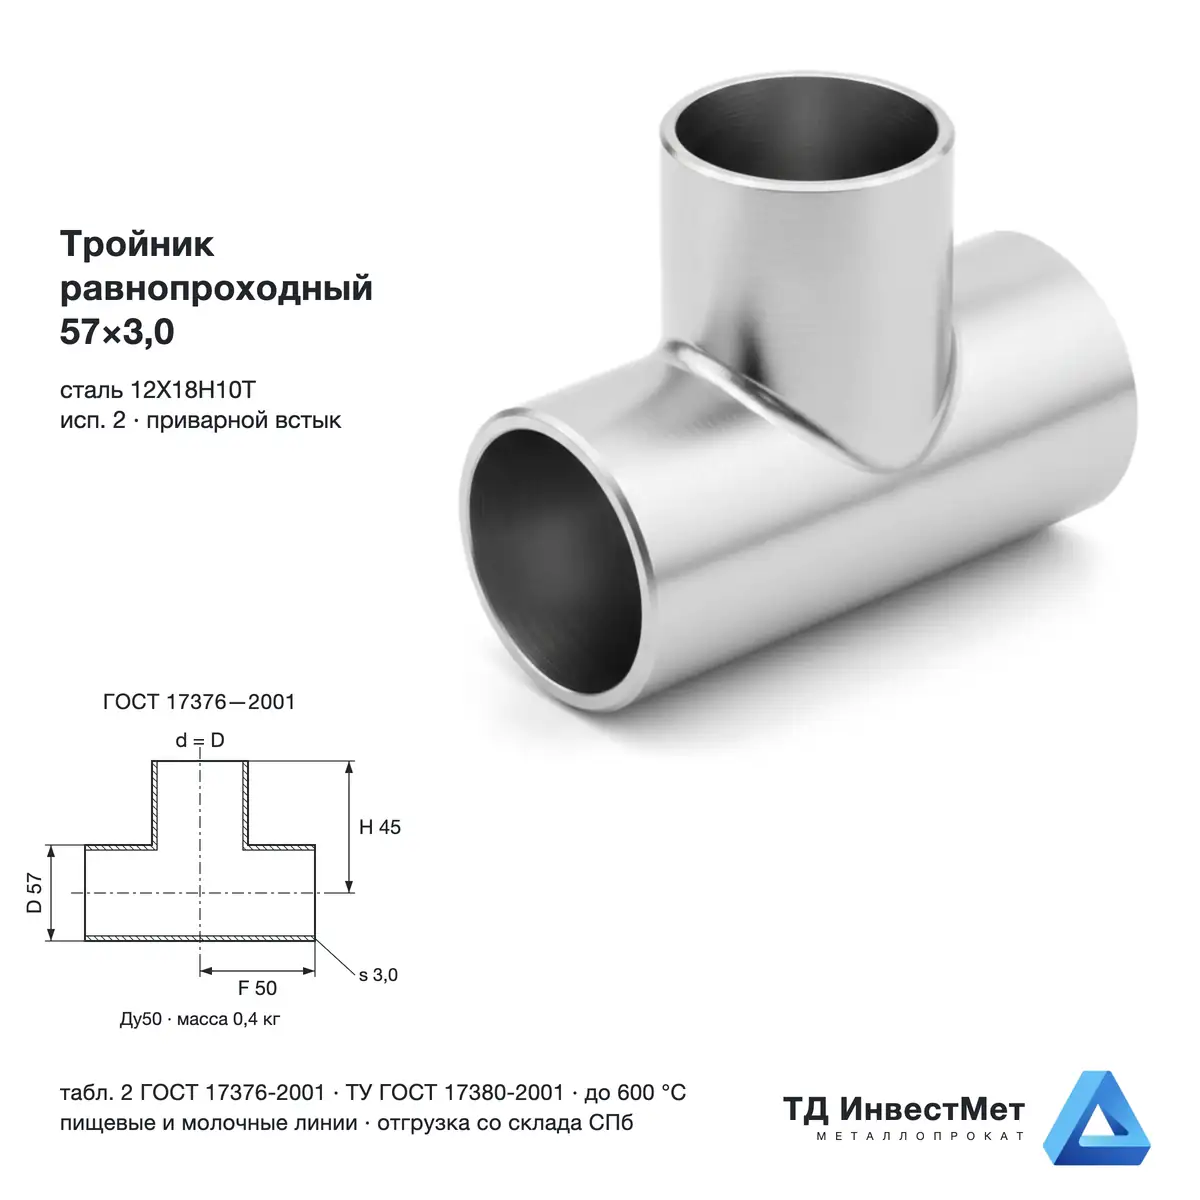
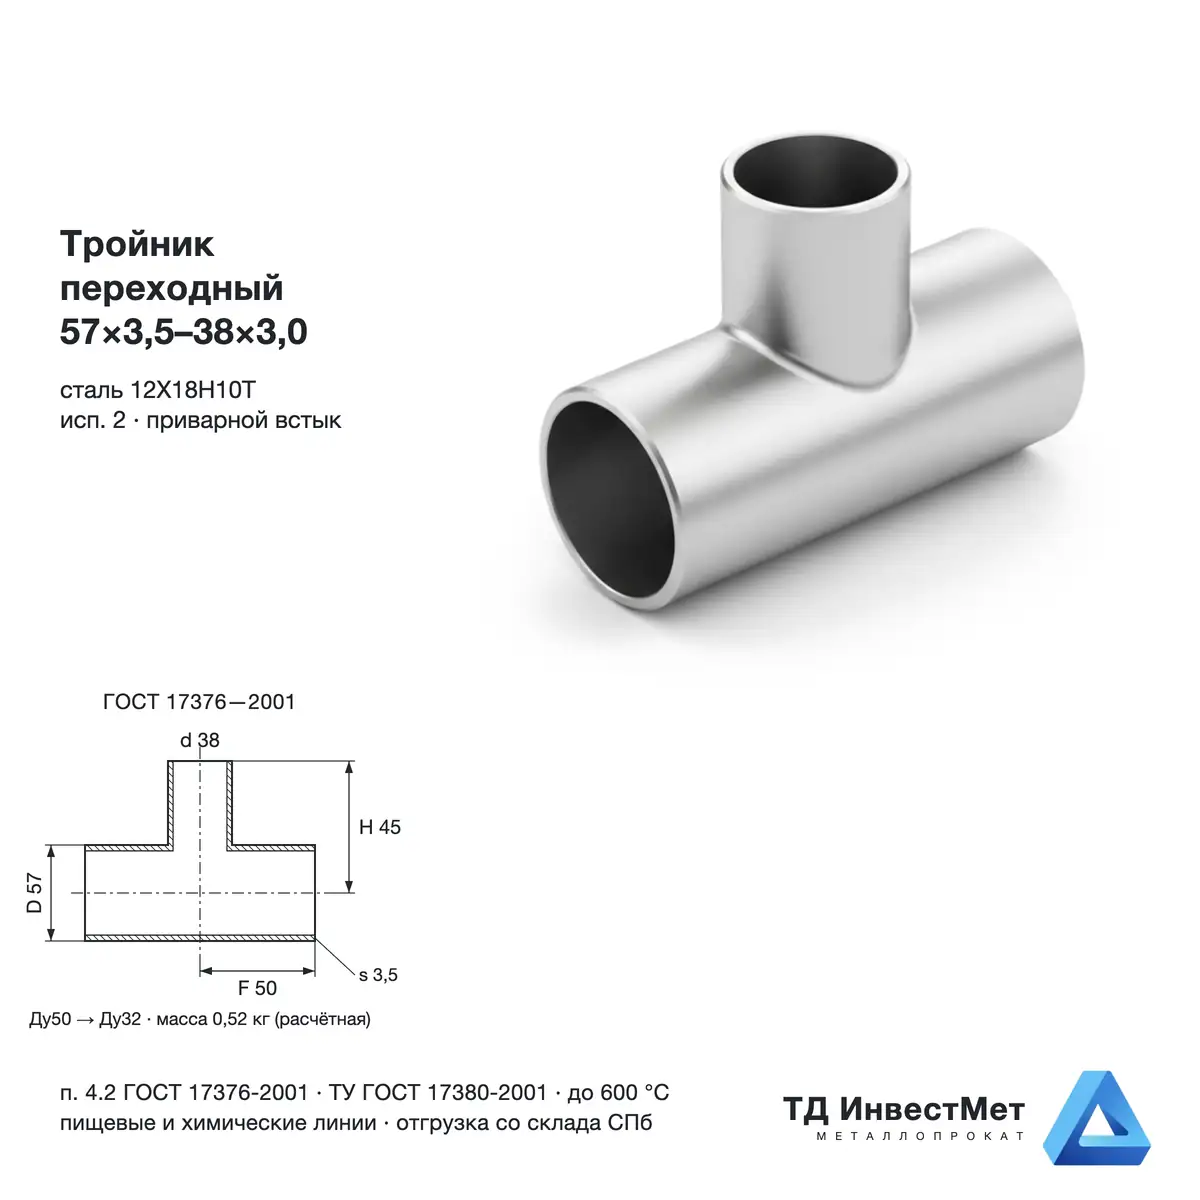
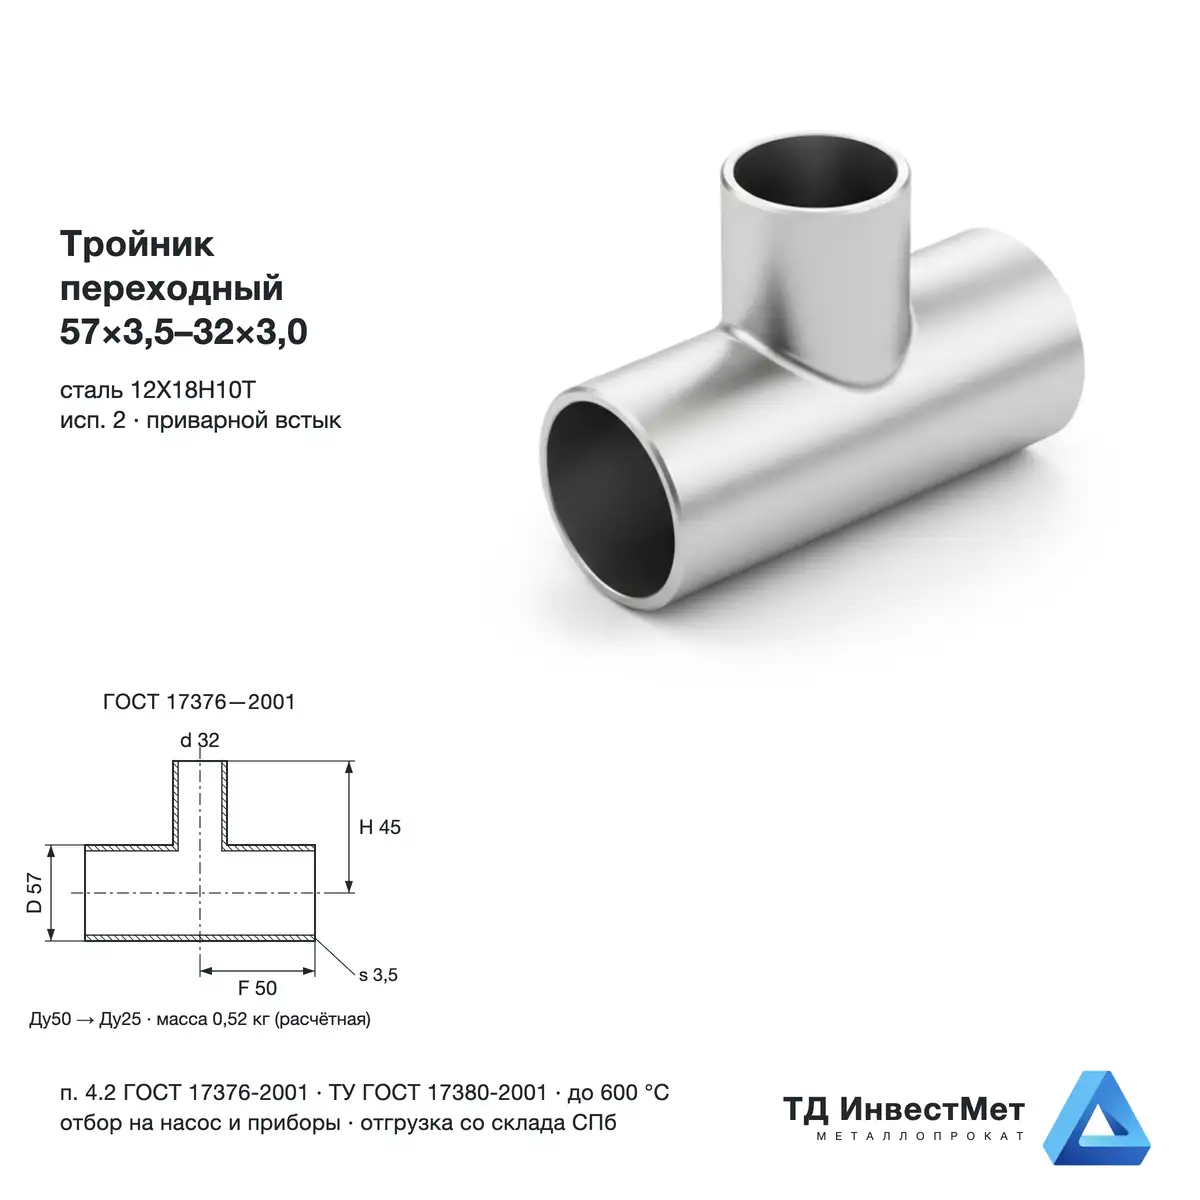
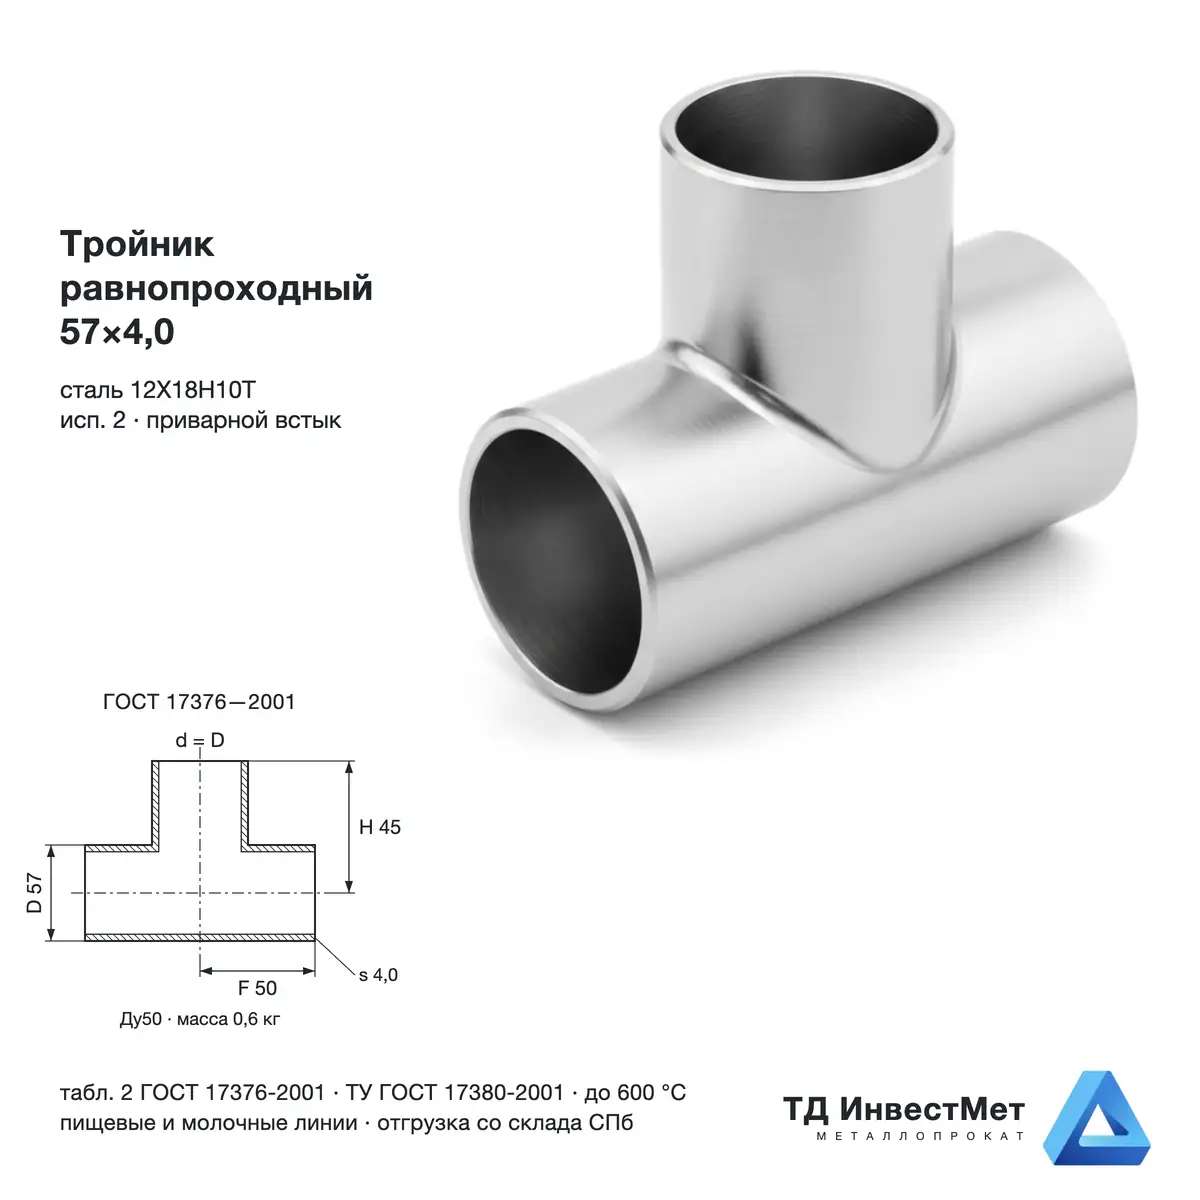
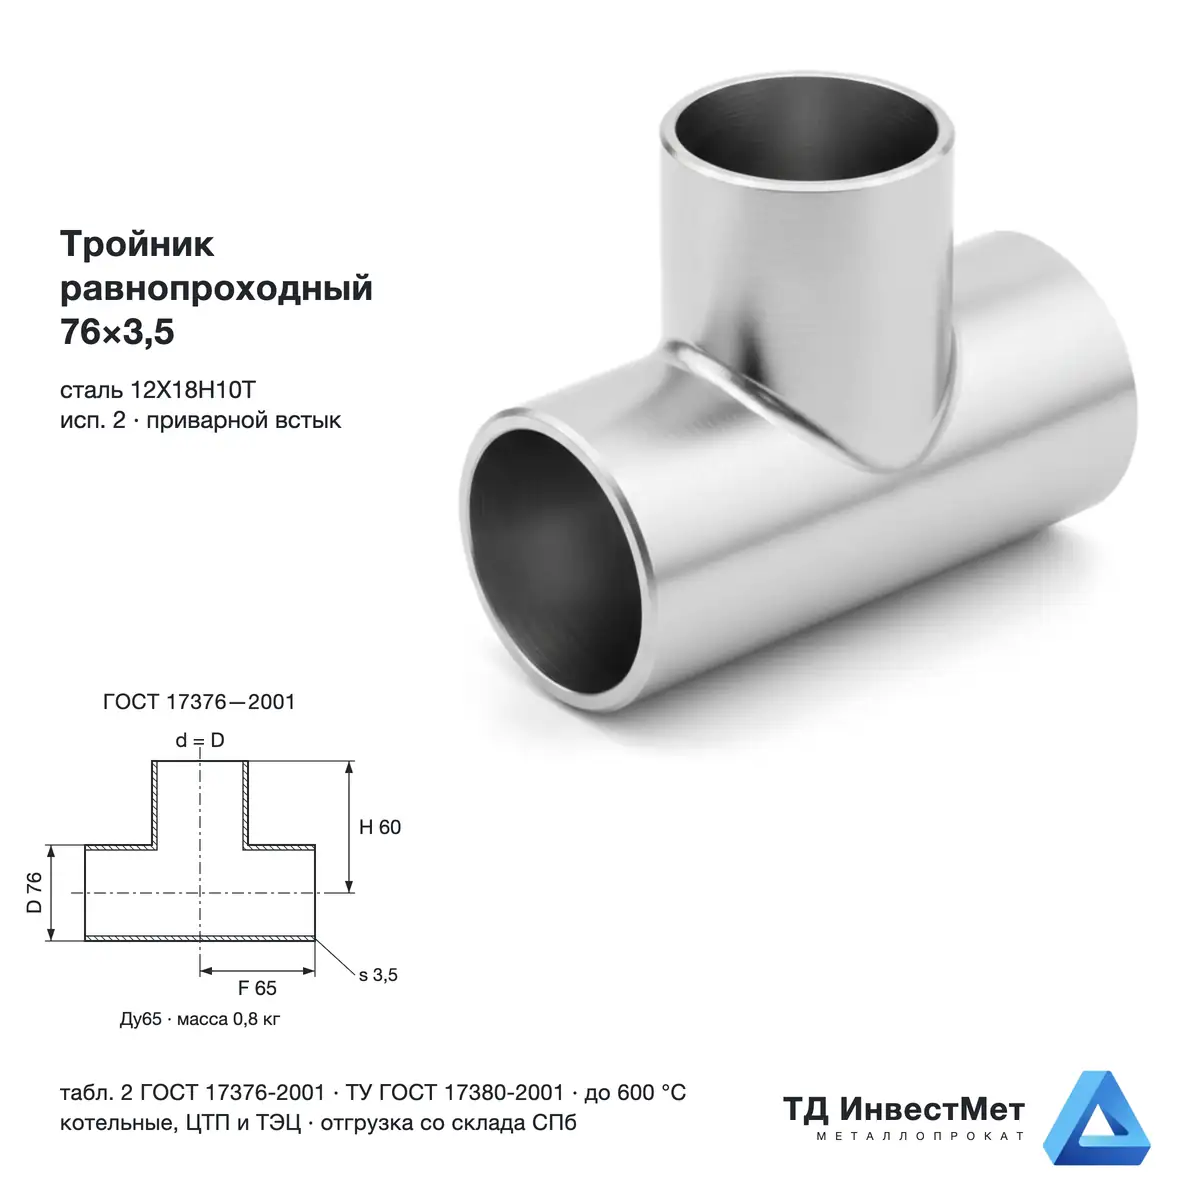
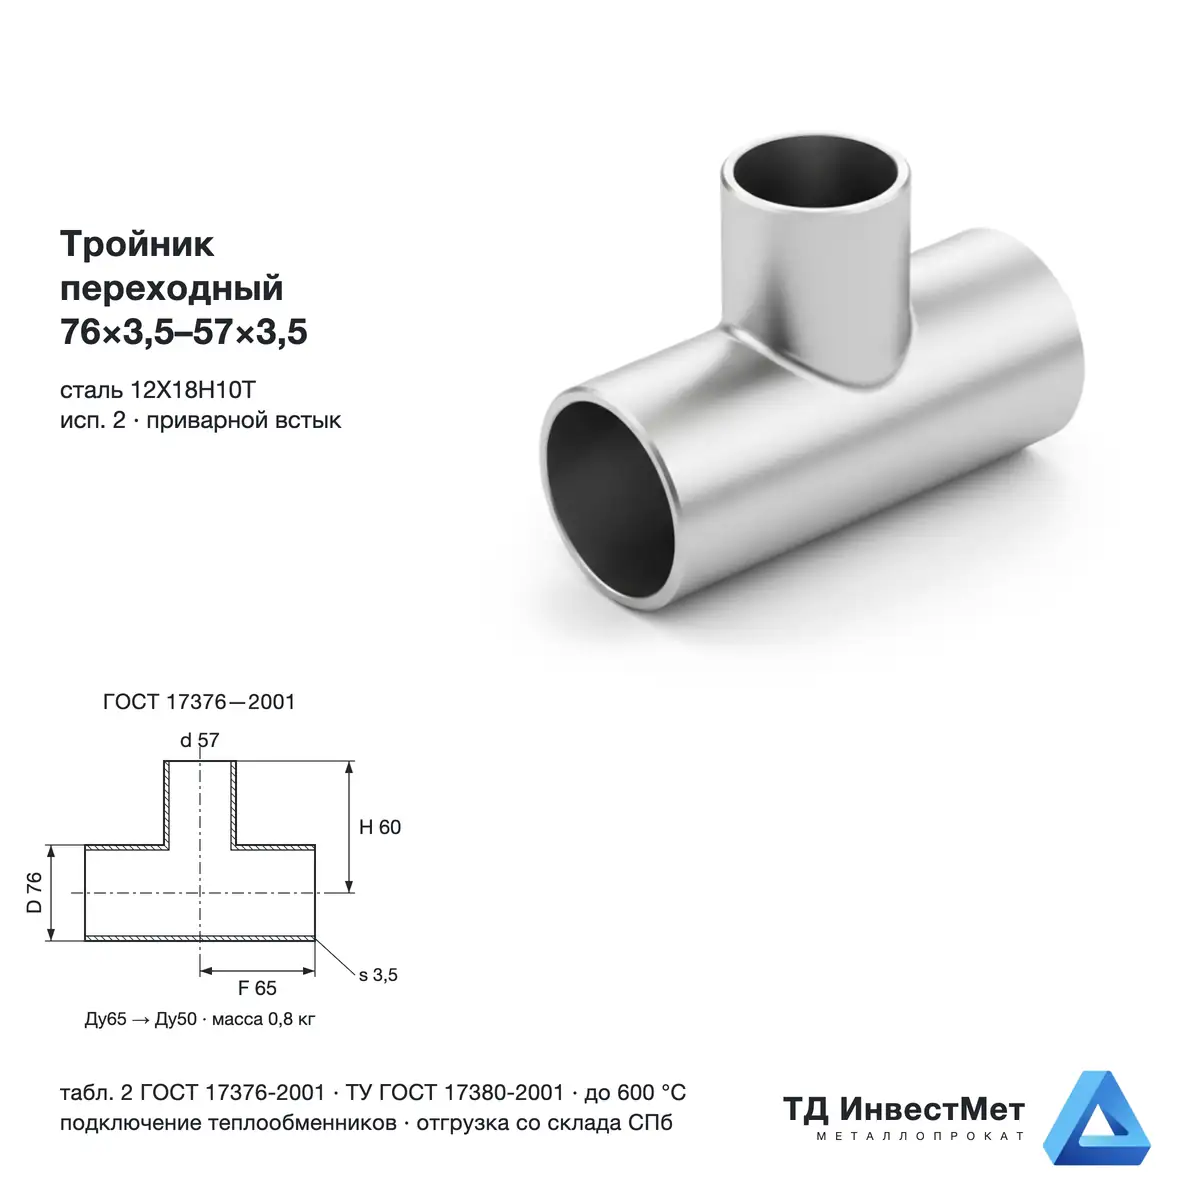
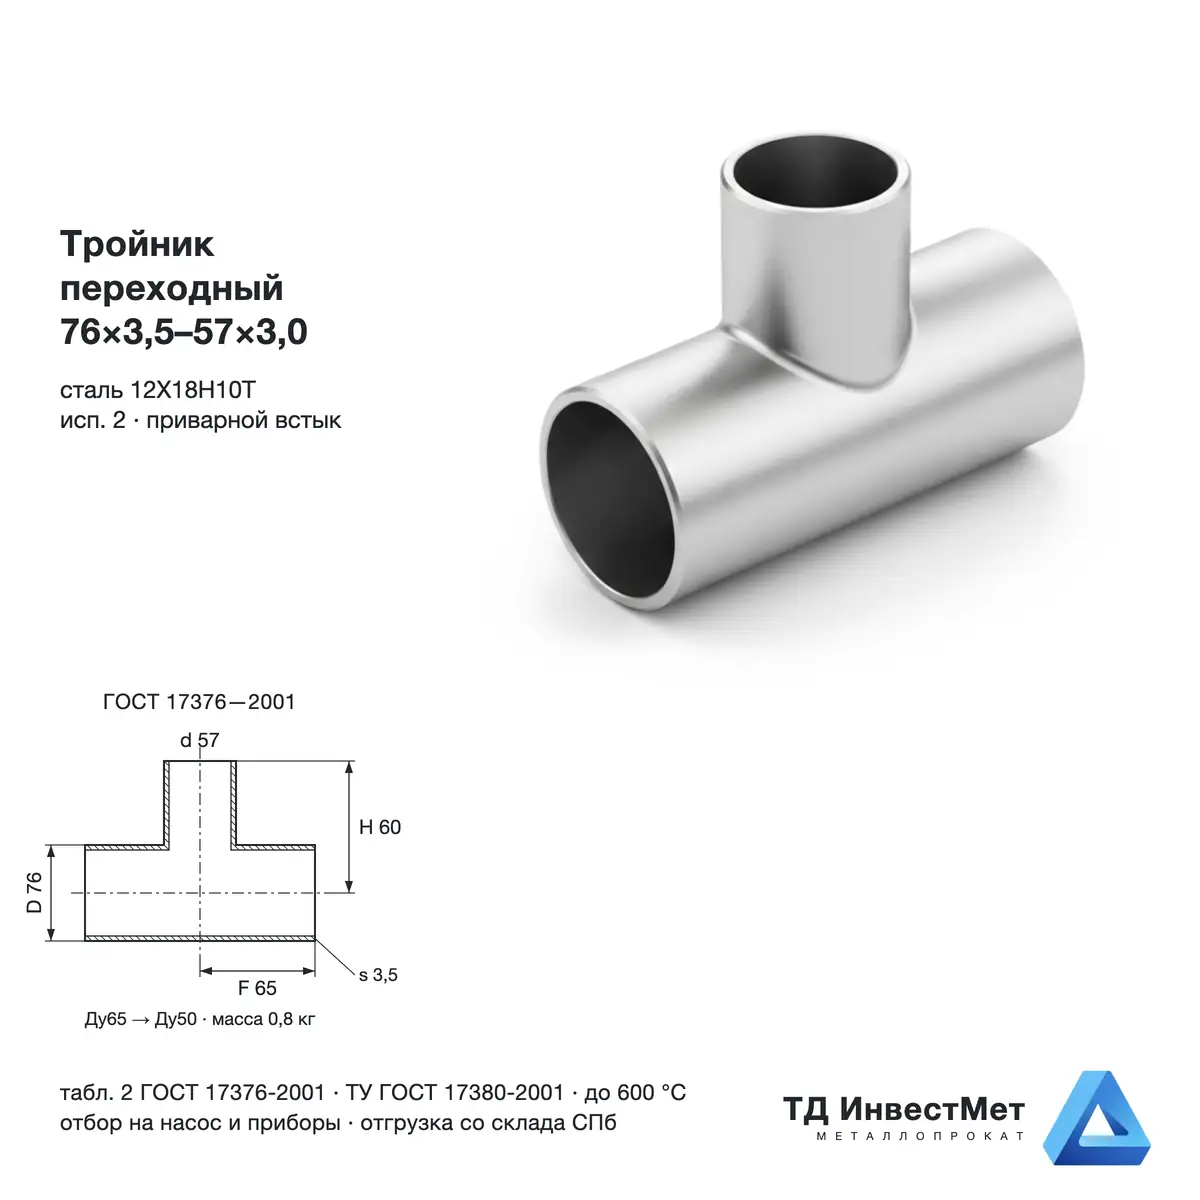
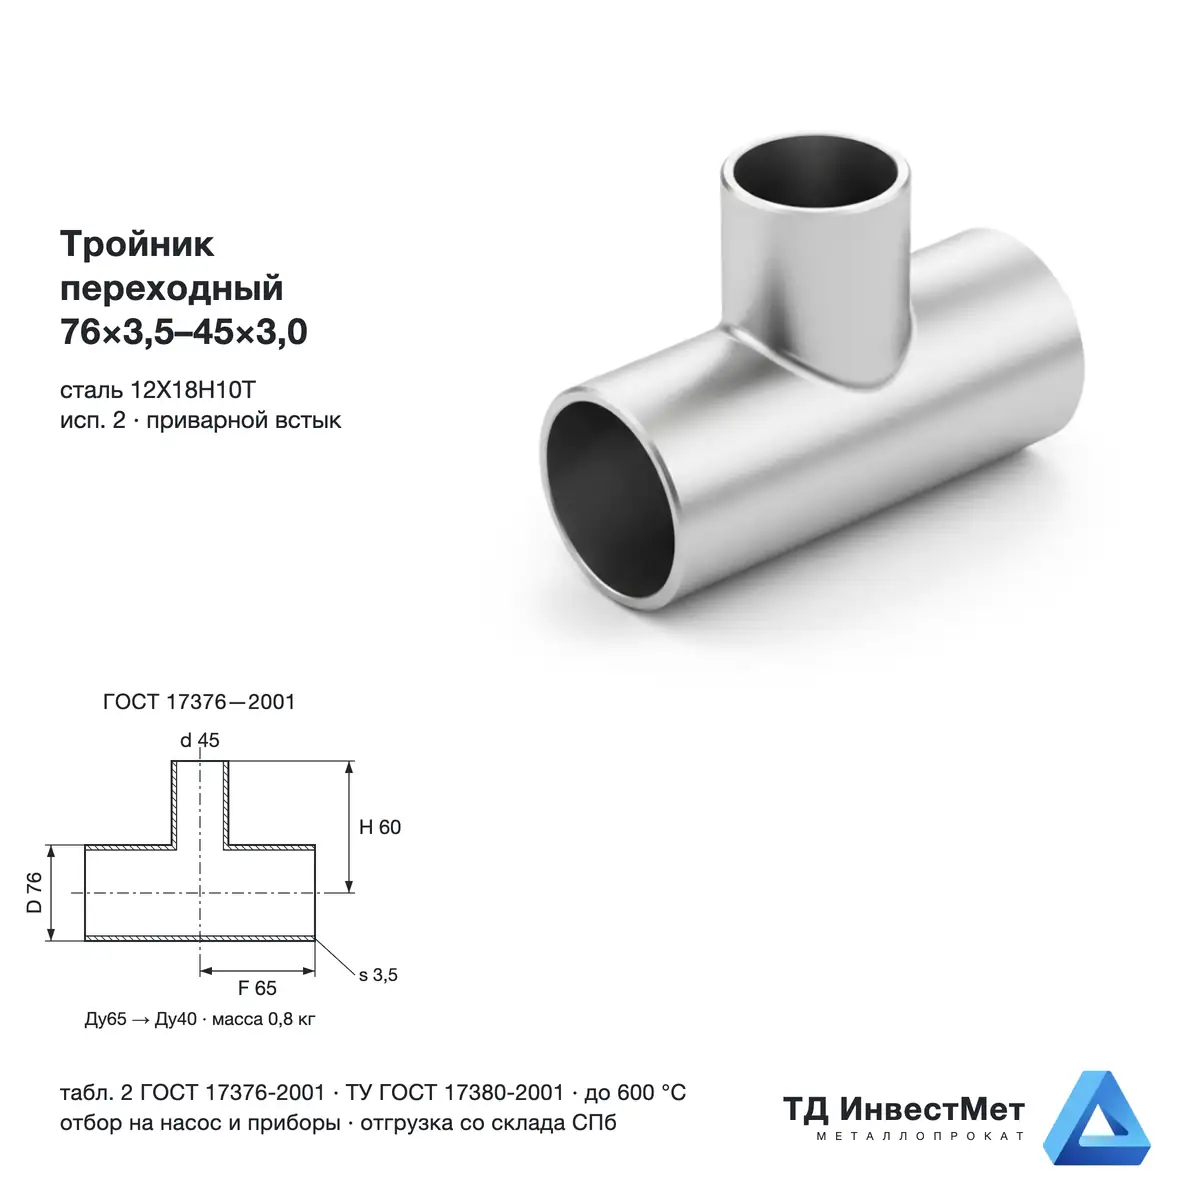
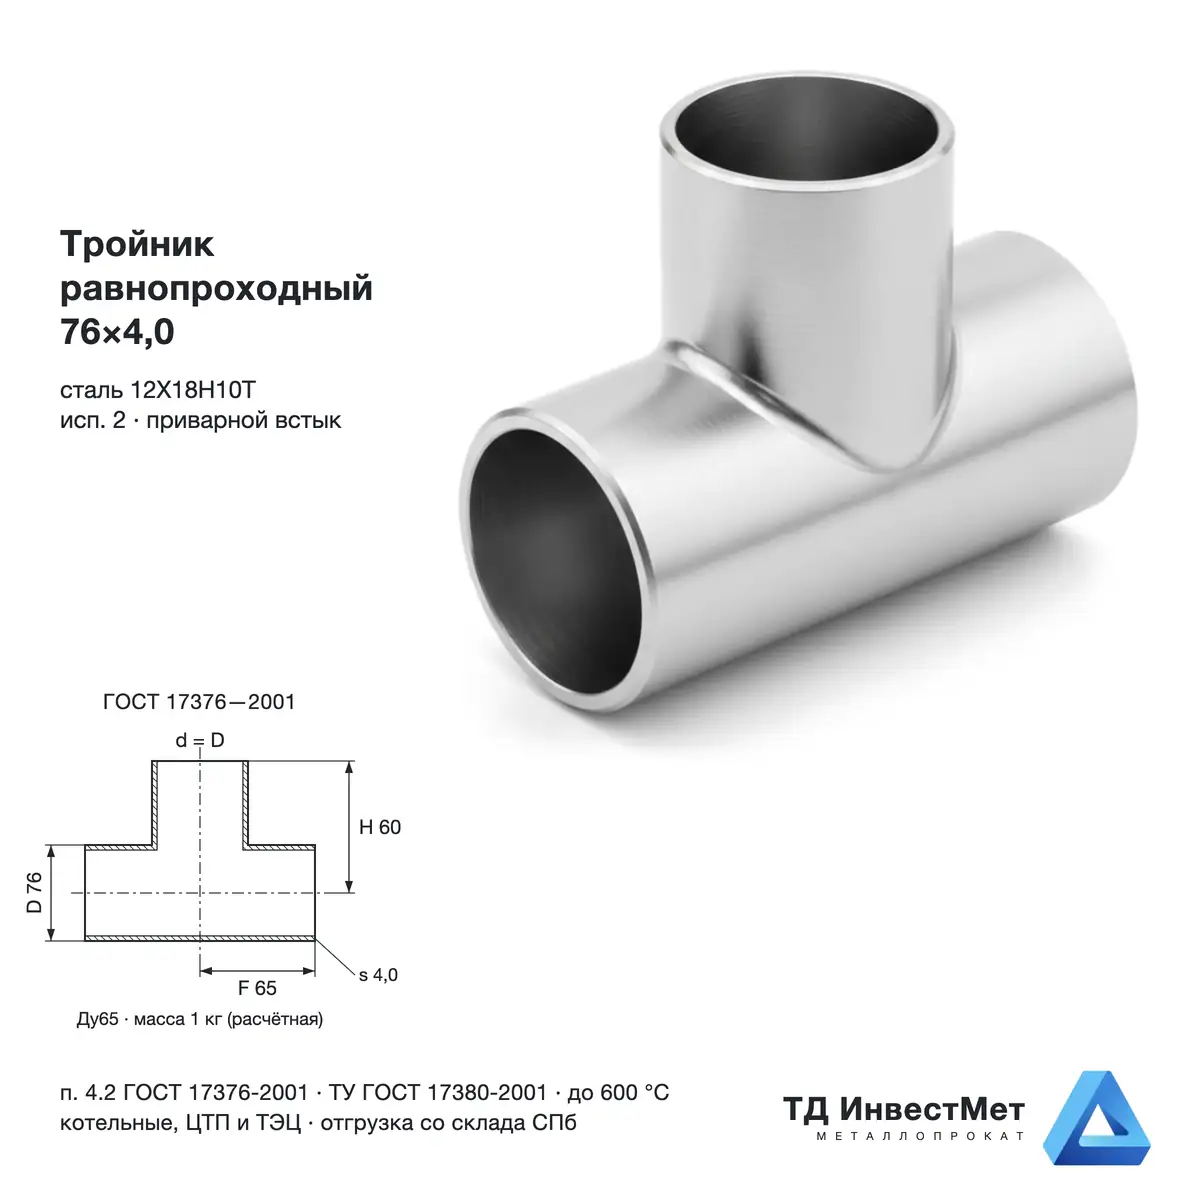
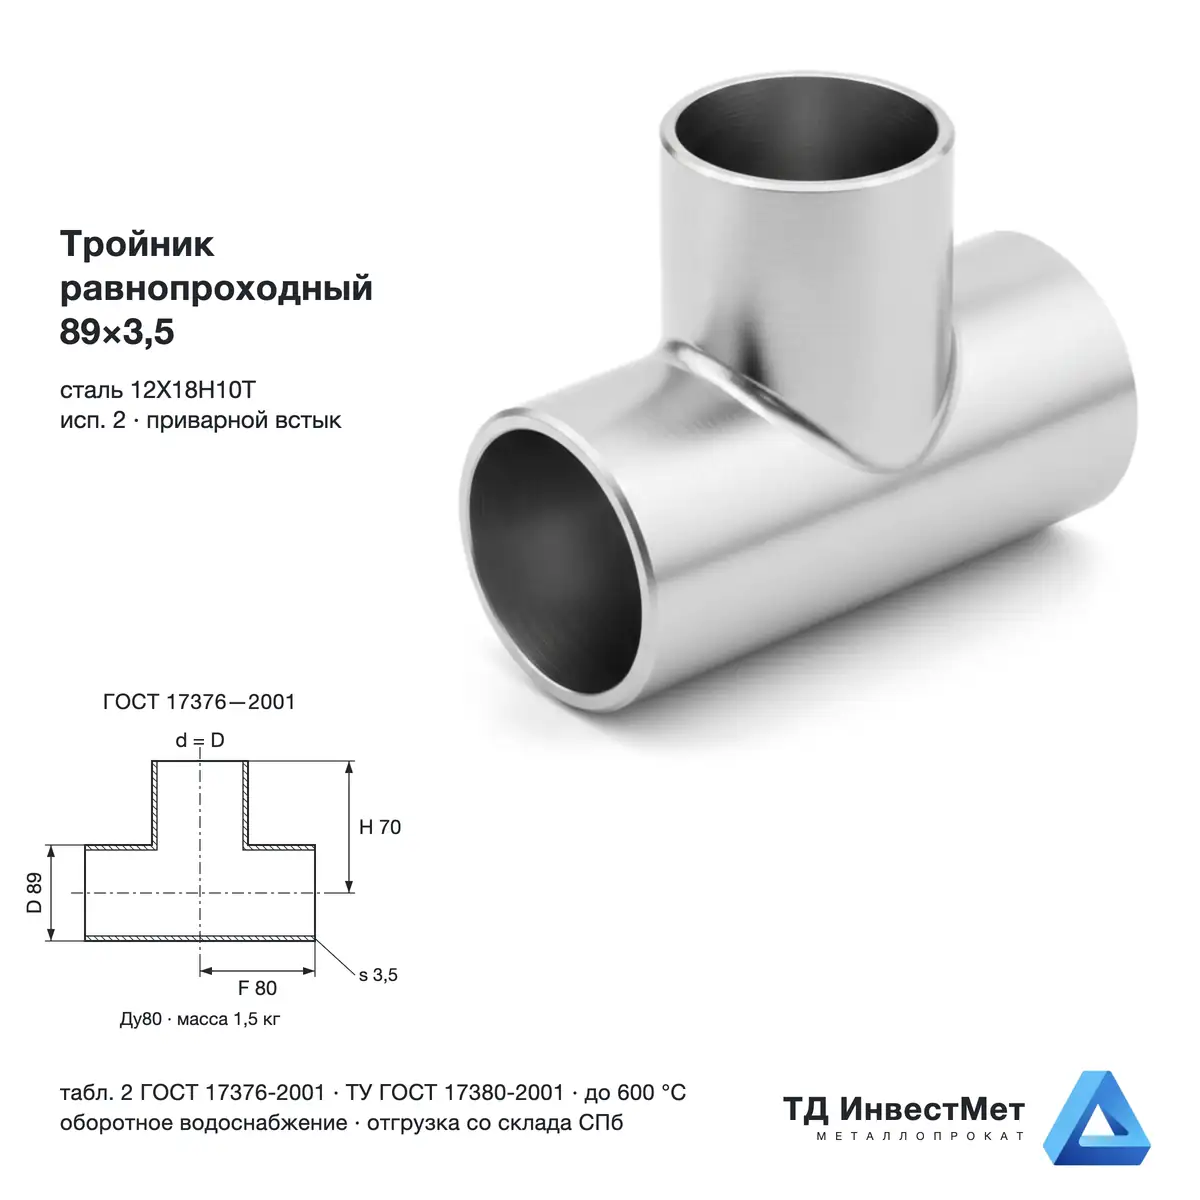
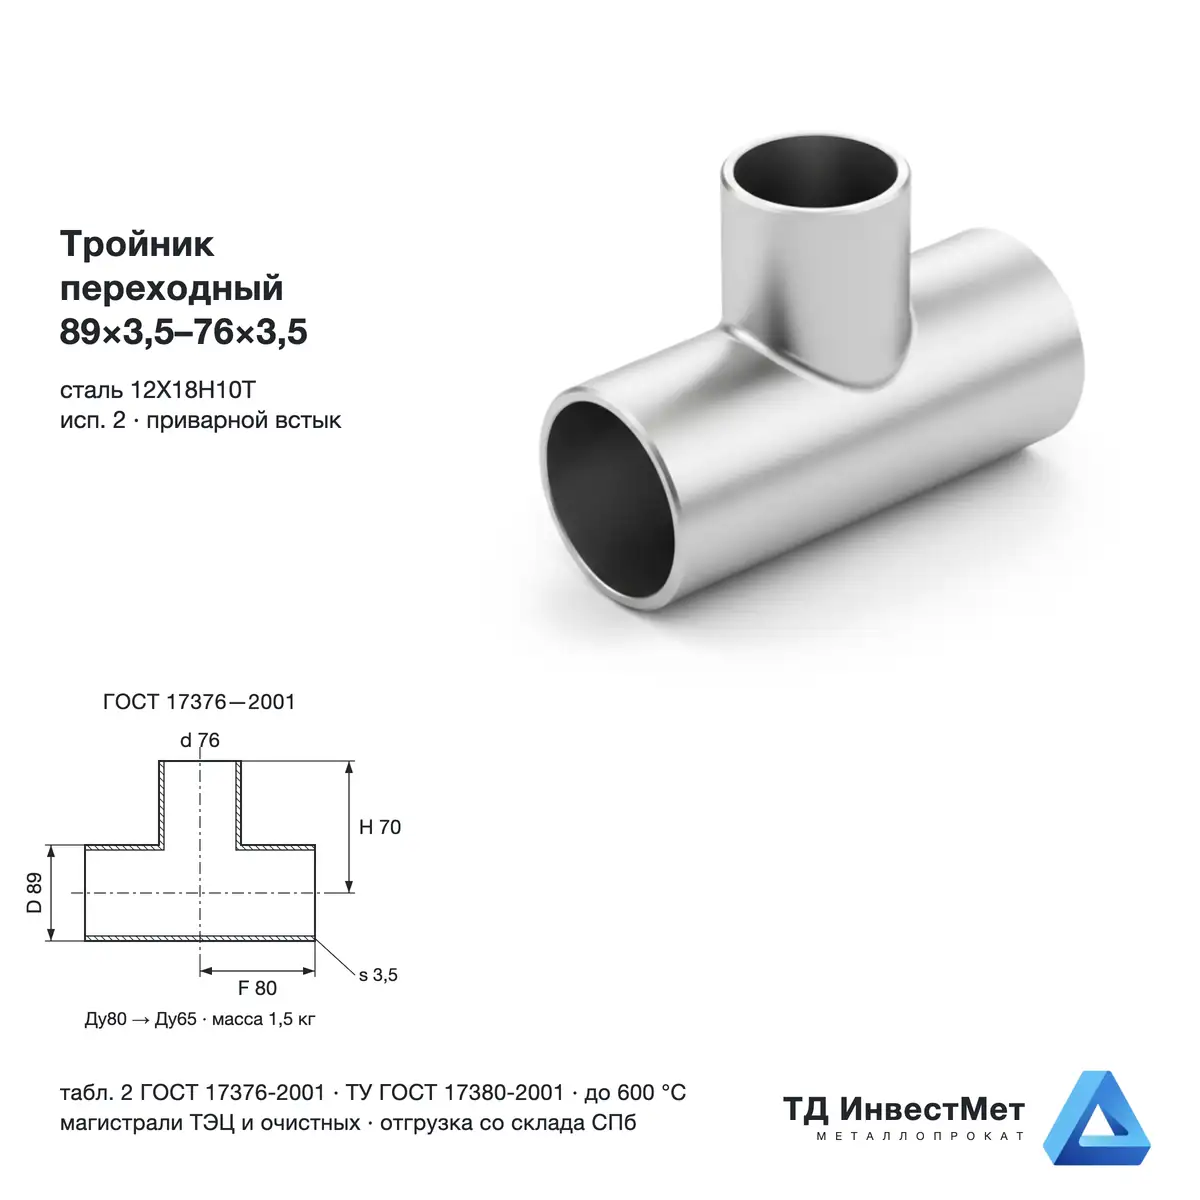
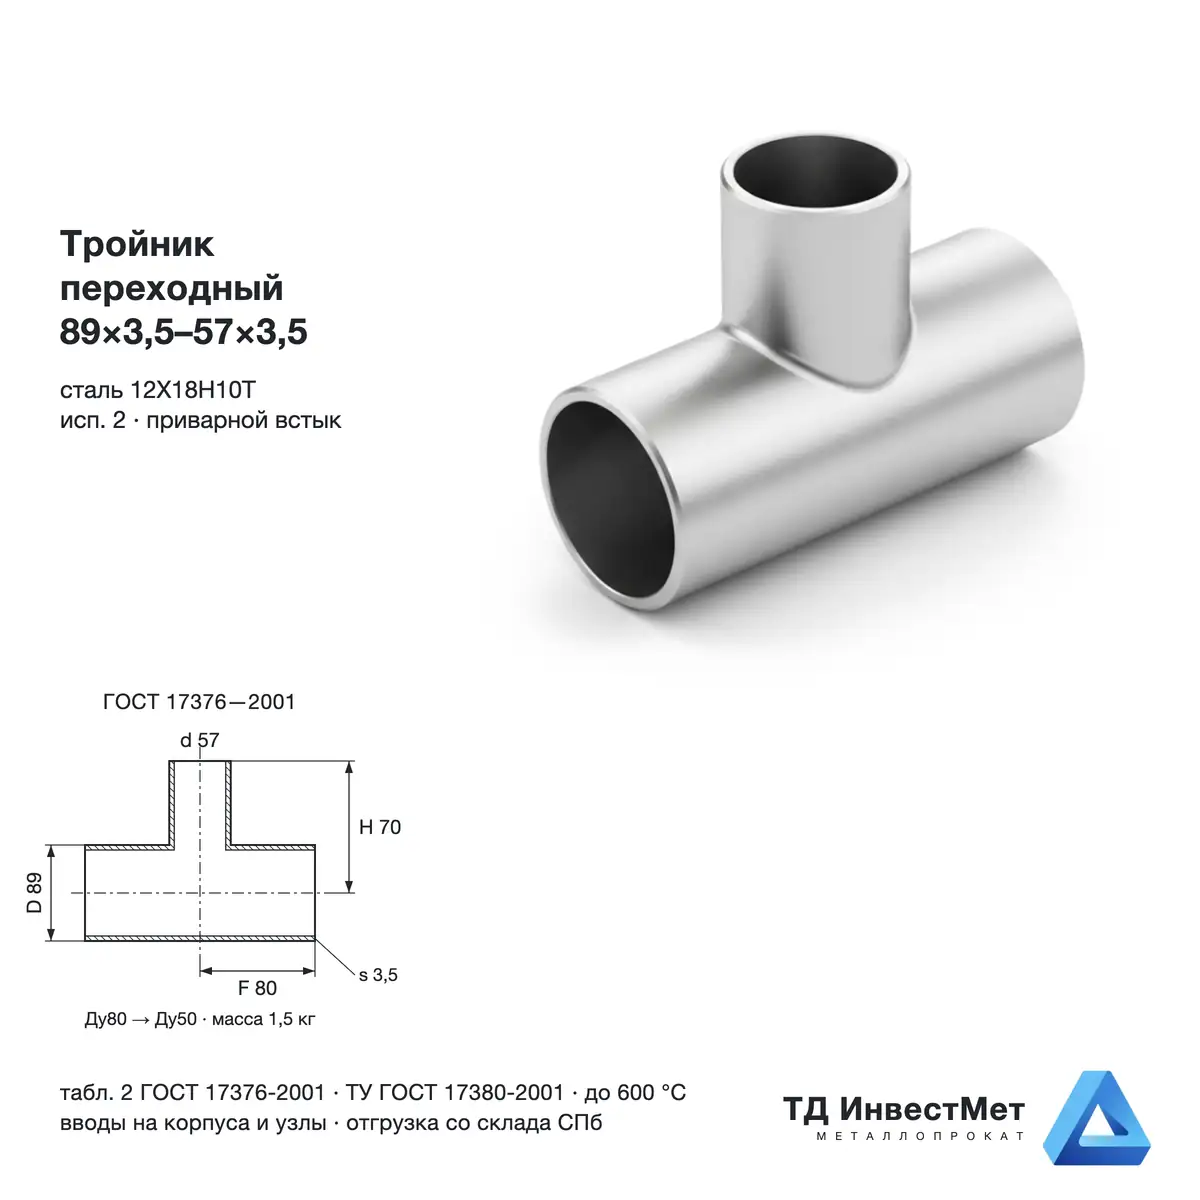
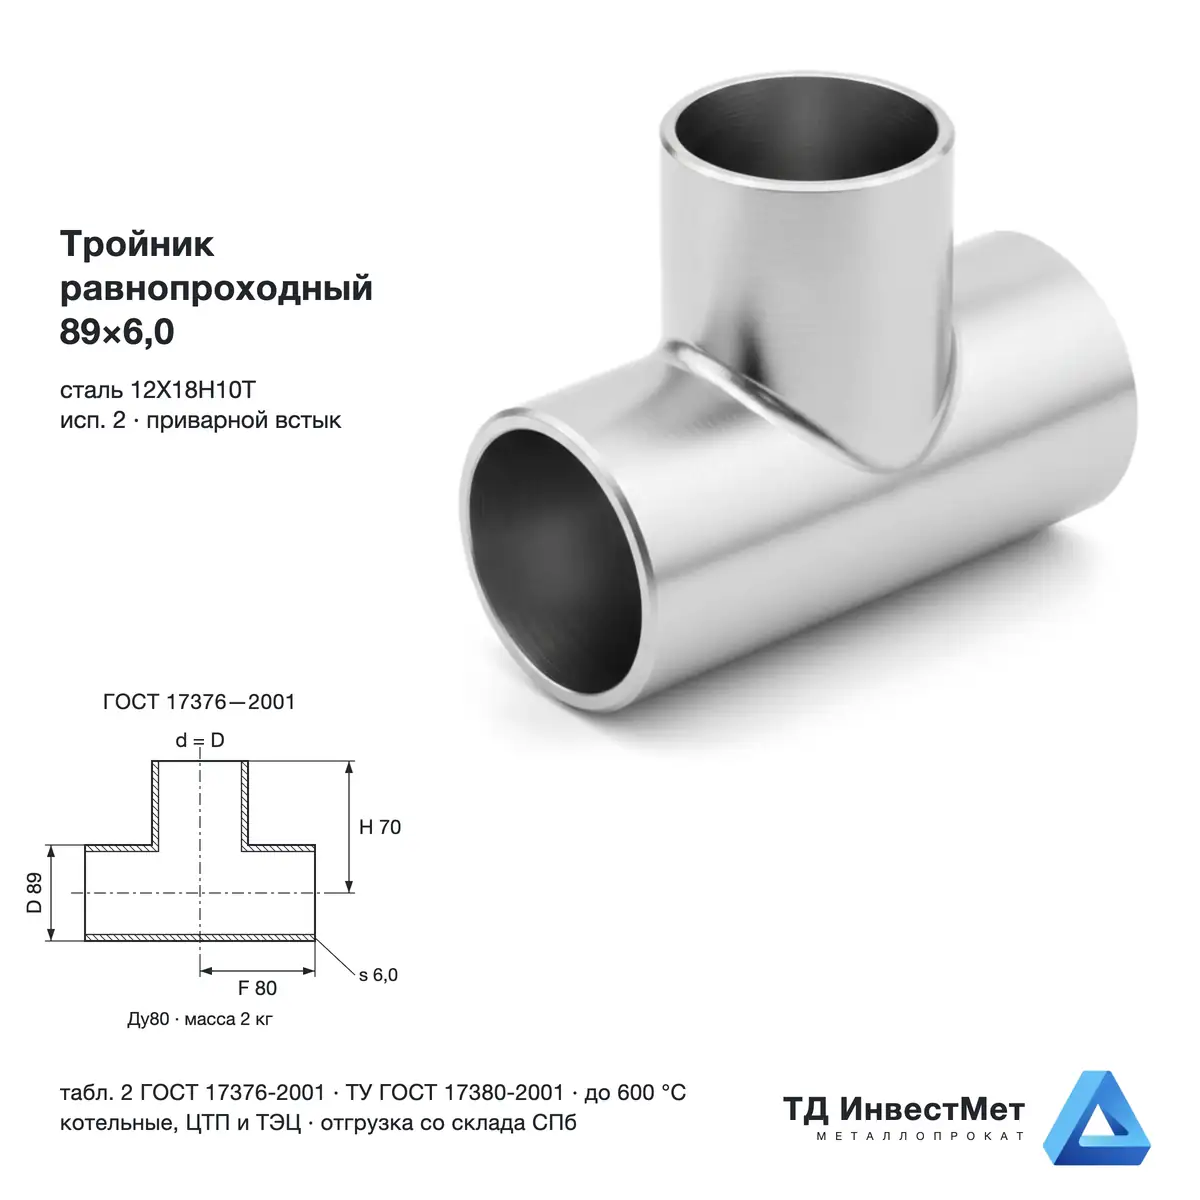
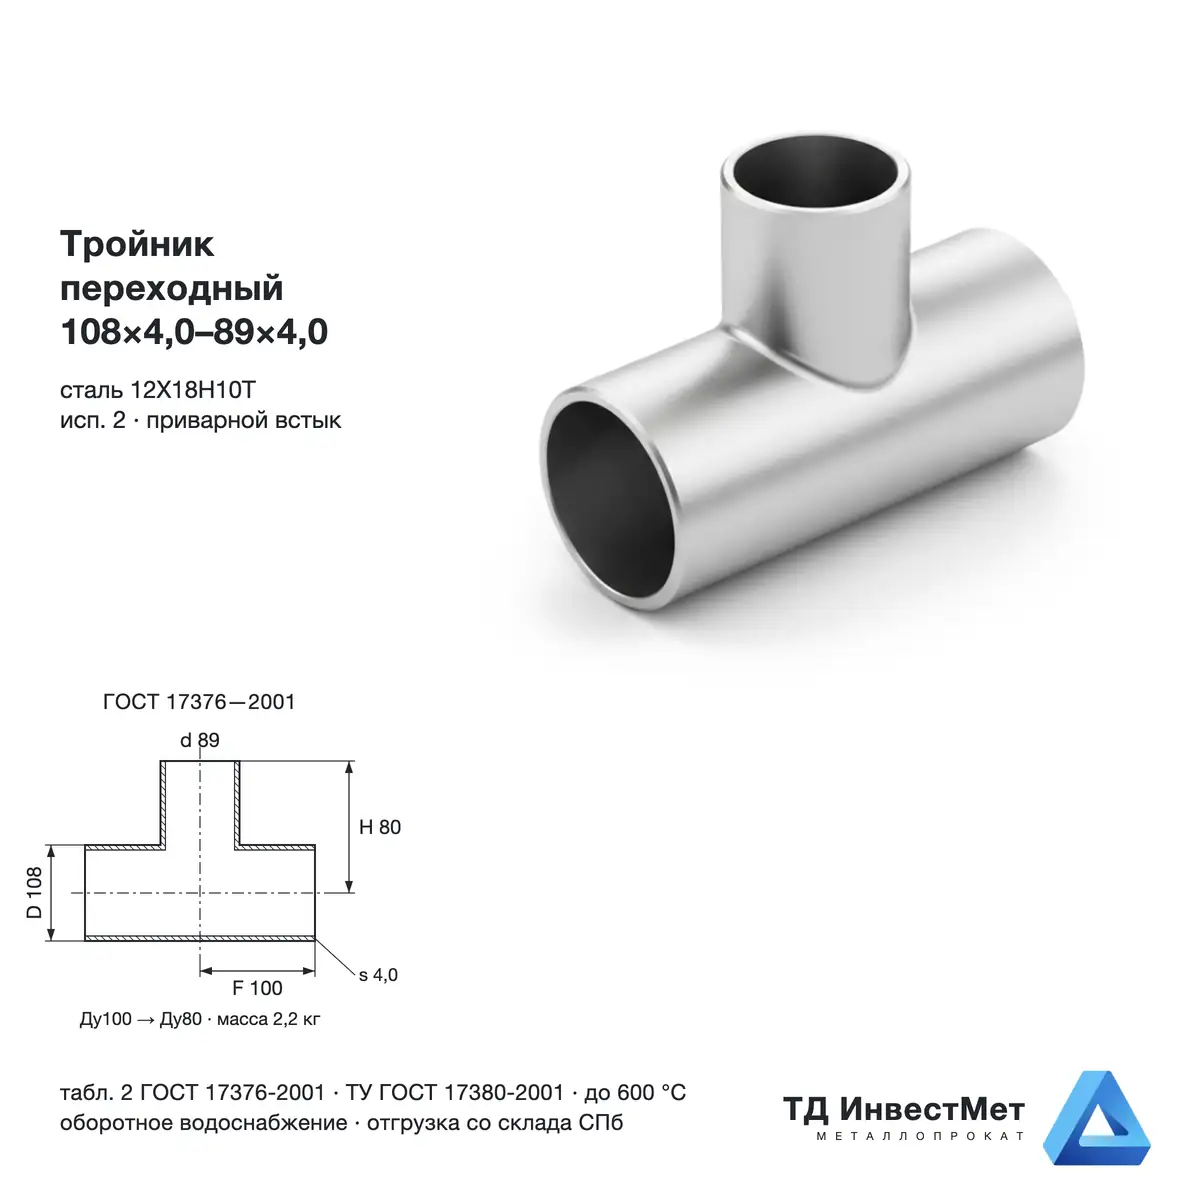
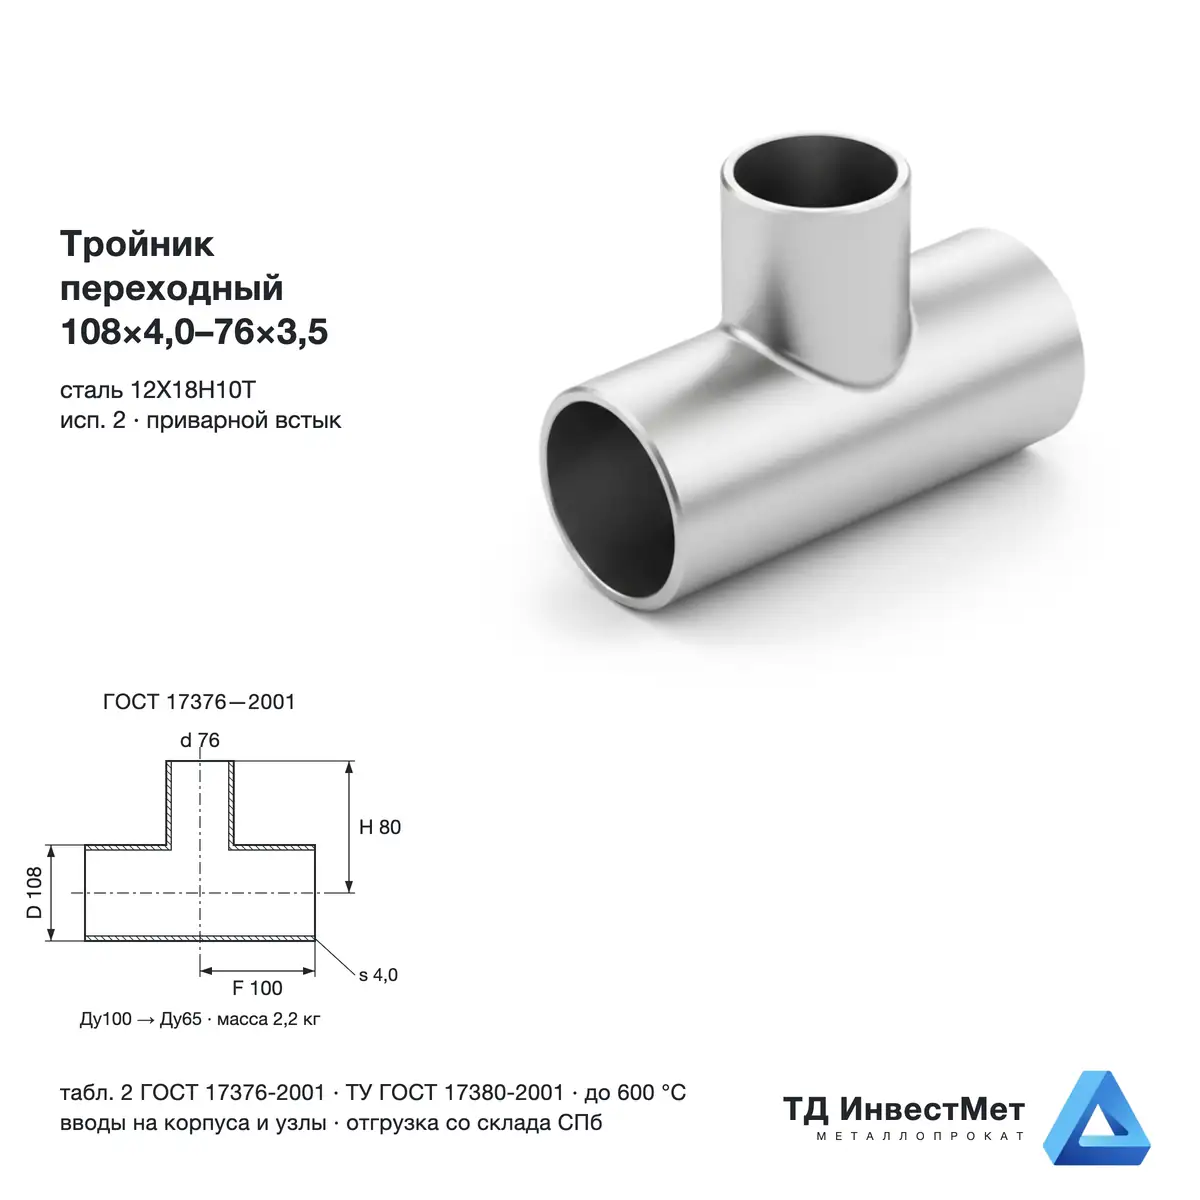
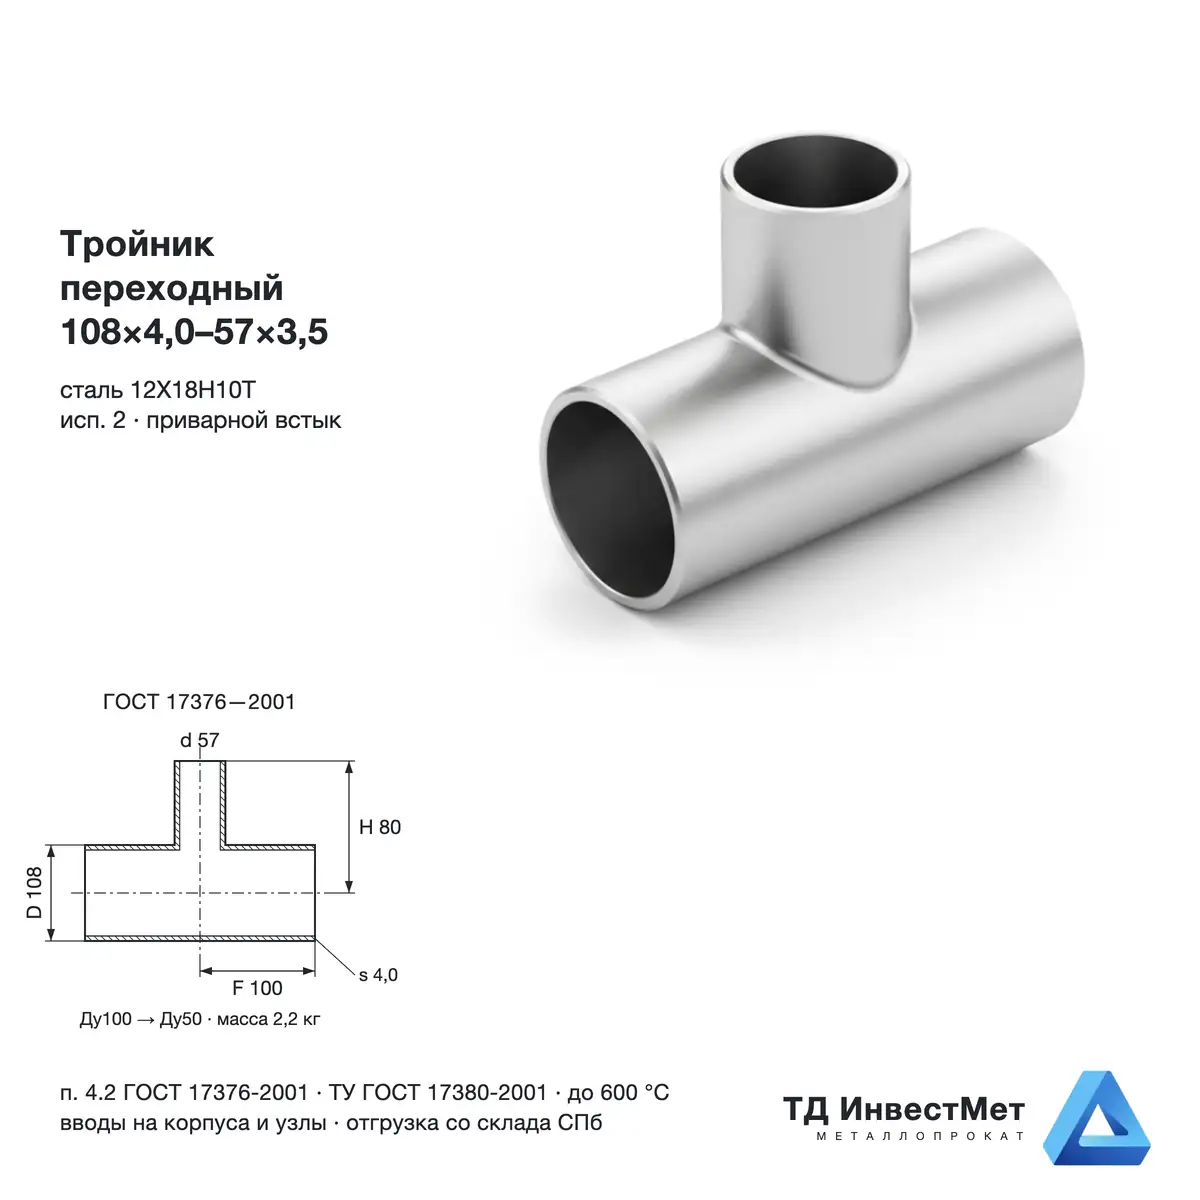
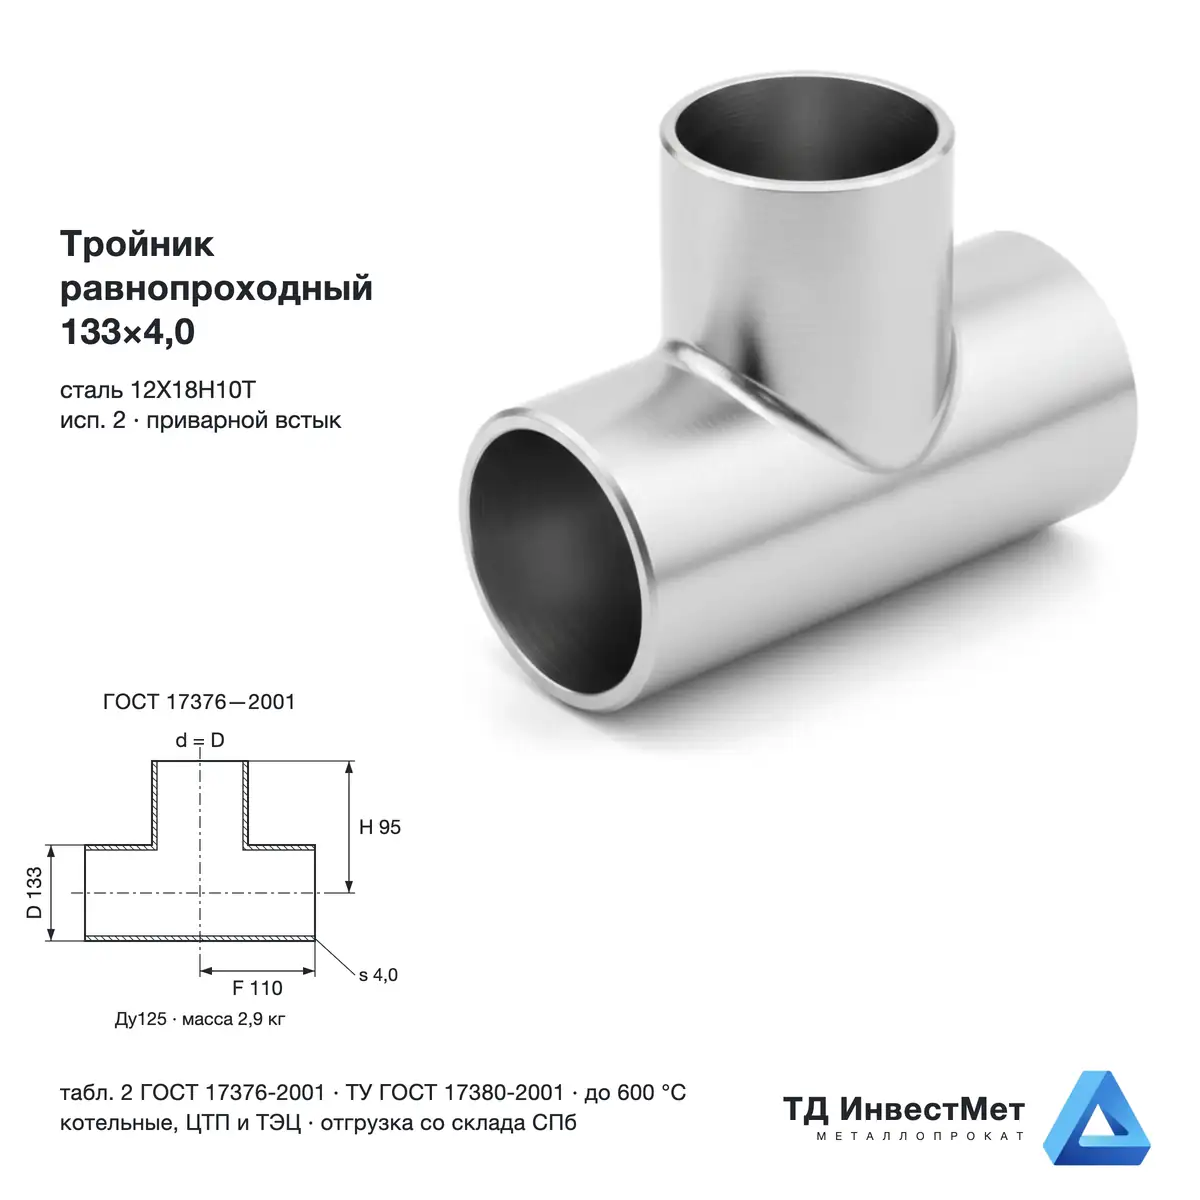
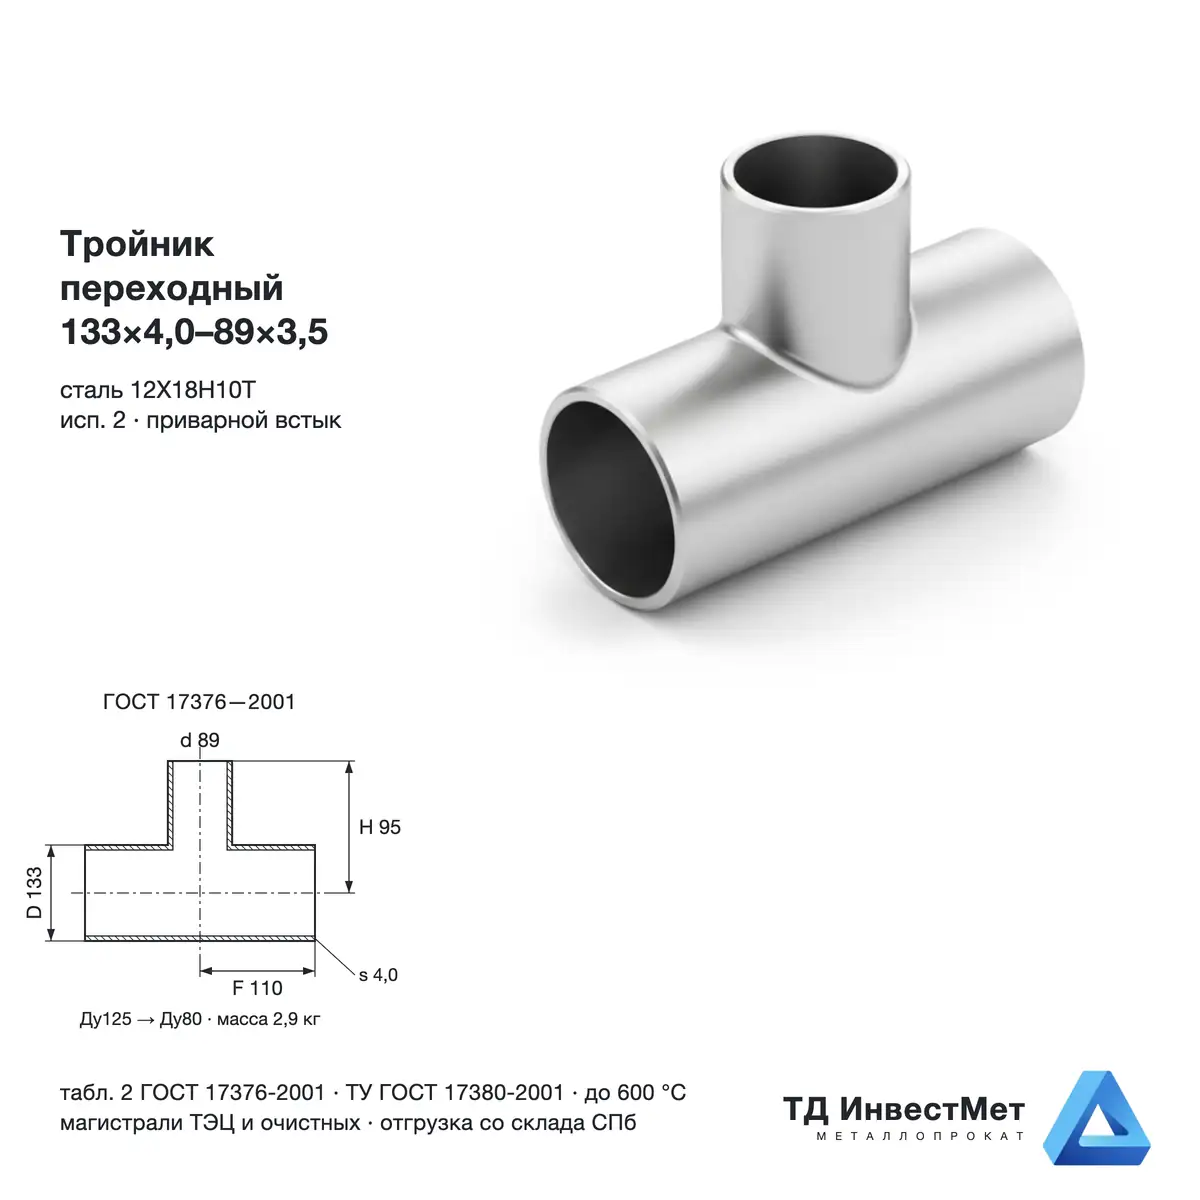
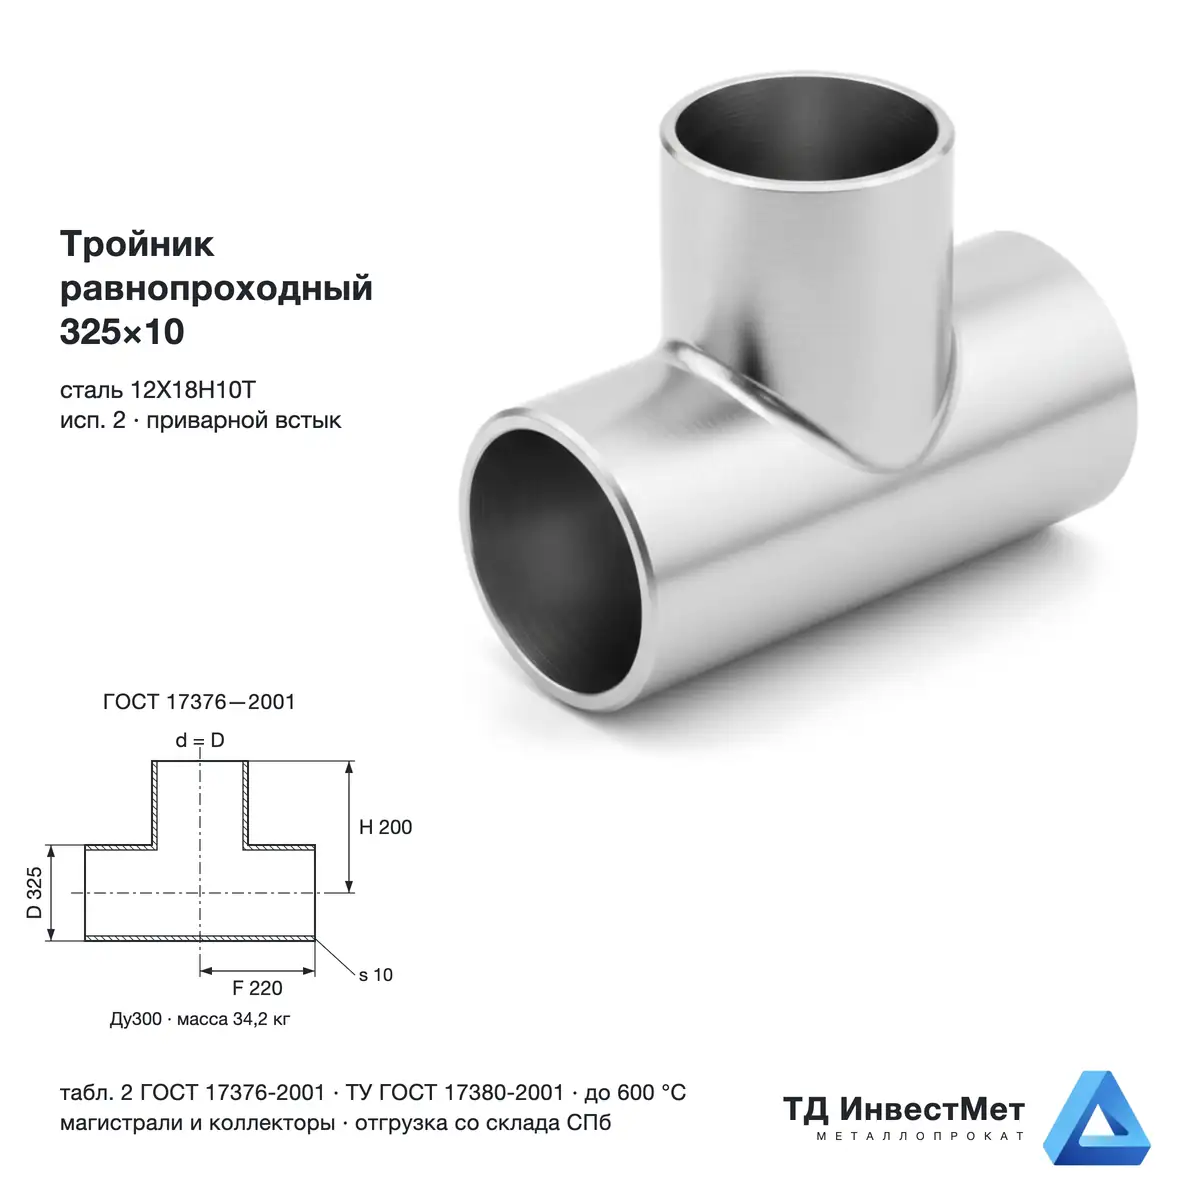
Тройники стальные приварные из нержавейки (Т-образные фитинги под сварку встык) — со склада в Санкт-Петербурге. Деталь, которая делит поток на два направления или собирает два в один. В разделе — равнопроходные и переходные тройники из стали 12Х18Н10Т с геометрией по ГОСТ 17376-2001: международный ряд диаметров от 21,3 до 48,3 мм и российский от 32 до 325 мм. Отгружаем с крытого склада, на каждую партию — паспорт качества.
Равнопроходный или переходный: чем отличаются
Оба типа лежат в одном разделе и делают одно — создают ответвление от линии. Разница в диаметре ветки, и она тянет за собой всё остальное: и запись в спецификации, и число размеров, которые нужно свести с трубой, и поведение узла под давлением.
| Признак | Равнопроходный | Переходный |
|---|---|---|
| Диаметры концов | все три одинаковые | ответвление меньше магистрали |
| В обозначении | два числа: диаметр и стенка | четыре числа: магистраль, затем ответвление |
| Кромки под сварку | одна разделка на все три конца | две разные разделки, стенки отличаются |
| Зона сопряжения | нагружена симметрично | несимметрична, радиус скругления критичнее |
| Что делит поток | примерно пополам при равном перепаде | основная часть идёт прямо, в ветку — доля по расчёту |
| Типовая задача | разветвление магистрали, гребёнка, кольцевая линия | отбор на насос, прибор, фильтр, промывочную линию |
| Сколько пар нормировано | любой диаметр из ряда | только перечисленные пары, обычно две на магистраль |
| Наш склад | 21,3-48,3 мм по международному ряду, 32-325 мм по российскому | магистрали 57, 76, 89, 108 и 133 мм |
Как читать обозначение тройника
В прайсах и спецификациях запись выглядит по-разному, и от этого возникает половина ошибок при заказе. Разберём обе формы — заводскую и ту, что даёт сам стандарт.
Стандартная форма приведена в ГОСТ 17376-2001 примерами. Для исполнения 1 пишут номер исполнения и все четыре размера: «Тройник 1-60,3·2,9-48,3·2,6 ГОСТ 17376-2001». Для исполнения 2 цифру исполнения не пишут вовсе — только размеры: «Тройник 76·7 ГОСТ 17376-2001» для равнопроходного. Заводская запись вида «Тройник 2-76×3,5-57×3,0», которая ходит в прайсах, — это сокращение поставщика, где двойка обозначает российский ряд; форме стандарта она не соответствует, но читается однозначно и на подбор не влияет.
| Элемент записи | Что означает | Пример |
|---|---|---|
| Индекс «П» перед размерами | деталь для трубопровода, подконтрольного органам надзора: та же геометрия, другой комплект документов и объём заводского контроля | Тройник П 76·7 |
| Цифра исполнения | только у исполнения 1 — международный ряд диаметров; у исполнения 2 не ставится | Тройник 1-60,3·2,9 |
| Первая пара чисел | наружный диаметр и толщина стенки магистрали — той трубы, по которой идёт сквозной проход | 108×4,0 |
| Вторая пара чисел | наружный диаметр и толщина стенки ответвления; у равнопроходного отсутствует | -76×3,5 |
| Толщина через дробь | стенка на торцах и увеличенная стенка в зоне сопряжения магистрали с ответвлением (п. 4.3 стандарта) | 76·7/10 |
| Марка стали | у нас всегда 12Х18Н10Т; в стандартной записи ставится после размеров | -12Х18Н10Т |
Практический вывод: при заказе называйте размеры в том же порядке — сначала магистраль, потом ветку. Перестановка даёт другую деталь, и на монтаже это выясняется в худший момент.
Почему в ГОСТ 17376 нет тройников 32 и 38 мм
Это самая частая точка расхождения между прайсом и стандартом, и разбирается она за минуту. Таблица 2 ГОСТ 17376-2001, где нормировано исполнение 2, начинается с наружного диаметра 45 мм — с условного прохода Ду40. Размеров 32 и 38 мм в ней нет ни в одной строке.
При этом у соседних деталей того же семейства российский ряд начинается раньше: у переходов по ГОСТ 17378-2001 он стартует с 25 мм, и деталь Ду25 там совершенно легальна. То есть дело не в том, что ряд труб обрывается, — просто разработчик стандарта на тройники не стал нормировать самые мелкие типоразмеры.
Значит ли это, что тройника 32×3,0 не существует? Нет. Пункт 4.2 того же стандарта прямо говорит: по согласованию между потребителем и изготовителем допускается изготавливать тройники других размеров. Такие детали делают серийно, они есть на складе, но геометрию им задаёт чертёж завода, а не таблица. Практических следствий два: строительные размеры уточняйте по паспорту партии, а в проектную спецификацию такую позицию закладывайте с оговоркой «по п. 4.2 ГОСТ 17376-2001» — иначе на приёмке возникнет вопрос, откуда взялся размер.
По той же причине вне таблиц оказывается часть ходовых сочетаний с нормированной магистралью. Стандарт задаёт для каждой магистрали короткий перечень ответвлений и жёстко связывает толщину ветки с толщиной магистрали — свободного выбора там нет.
| Магистраль D, мм | Ответвления по табл. 2 | Ходовое, но вне таблицы | Как это подавать в проекте |
|---|---|---|---|
| 45 | только равнопроходный | — | ветку от 45 мм делают врезкой или по согласованию |
| 57 | 45 | ответвления 32 и 38; стенка магистрали 3,5 мм | по п. 4.2, размеры по чертежу завода |
| 76 | 45; 57 | стенка 4,0 мм (в ряду 3,5; 6,0; 7,0) | по п. 4.2, стенка вне ряда стандарта |
| 89 | 57; 76 | — | обе пары нормированы |
| 108 | 76; 89 | 57 | по п. 4.2, пара в таблице отсутствует |
| 133 | 89; 108 | — | обе пары нормированы |
| 159 | 108; 133 | — | обе пары нормированы |
| 219 | 133; 159 | — | обе пары нормированы |
| 273 | 159; 219 | — | обе пары нормированы |
| 325 | 219; 273 | — | обе пары нормированы |
Проверять это стоит до заказа, а не после. Пара, которой нет в таблице, — не брак и не подделка, но у неё нет табличных F и H, и компоновать узел по справочнику уже нельзя.
Строительные размеры F и H, радиус сопряжения и вес
У тройника два строительных размера вместо одного, и это вторая типовая ошибка компоновки. F — расстояние от оси ответвления до торца магистрали, то есть полная длина магистрали равна двум F. H — расстояние от оси магистрали до торца ответвления. Ключевое: H отмеряется от оси, а не от поверхности трубы, поэтому над магистралью ветка выступает на H минус половину наружного диаметра. Для 108 мм это 80 минус 54, то есть всего 26 мм прямого участка до начала следующей детали.
В таблице 2 есть и третья нормируемая величина — радиус сопряжения r в месте, где ответвление переходит в магистраль. Он растёт с диаметром и именно им штампованная деталь отличается от сварной врезки: скругление снимает концентрацию напряжений в самой нагруженной зоне.
| Ду | D, мм | F, мм | Длина магистрали 2F, мм | H, мм | r не менее, мм | Ряд толщин T, мм | Масса равнопроходного, кг |
|---|---|---|---|---|---|---|---|
| 40 | 45 | 40 | 80 | 40 | не задан | 2,5; 4,0; 5,0 | 0,3-0,4 |
| 50 | 57 | 50 | 100 | 45 | не задан | 3,0; 4,0; 5,0 | 0,4-0,7 |
| 65 | 76 | 65 | 130 | 60 | 5 | 3,5; 6,0; 7,0 | 0,8-1,6 |
| 80 | 89 | 80 | 160 | 70 | 5 | 3,5; 6,0; 8,0 | 1,5-2,7 |
| 100 | 108 | 100 | 200 | 80 | 5 | 4,0; 6,0; 8,0; 9,0 | 2,2-4,9 |
| 125 | 133 | 110 | 220 | 95 | 6 | 4,0; 6,0; 8,0; 10,0; 12,0 | 2,9-8,0 |
| 150 | 159 | 130 | 260 | 110 | 8 | 4,5; 6,0; 8,0; 10,0; 12,0 | 4,8-12,2 |
| 200 | 219 | 160 | 320 | 140 | 10 | 6,0; 8,0; 10,0; 12,0; 16,0 | 10,2-26,6 |
| 250 | 273 | 190 | 380 | 175 | 12 | 7,0; 10,0; 12,0; 16,0; 18,0 | 18,4-46,8 |
| 300 | 325 | 220 | 440 | 200 | 15 | 8,0; 10,0; 12,0; 16,0; 22,0 | 27,4-75,3 |
| 350 | 377 | 240 | 480 | 225 | 15 | 10,0; 12,0; 16,0; 20,0 | 46,0-92,0 |
| 400 | 426 | 270 | 540 | 250 | 18 | 10,0; 12,0; 16,0; 18,0 | 55,5-100,0 |
Исполнение 1 идёт по международному ряду ИСО 3419-81, и там F и H всегда равны между собой. Строк с ответвлениями в таблице 1 заметно больше: мелкий диаметр разрешено сводить почти с любым соседним из того же ряда.
| Ду | D, мм | F = H, мм | Ряд толщин T, мм | Ответвления по табл. 1 | Масса равнопроходного, кг |
|---|---|---|---|---|---|
| 15 | 21,3 | 25 | 2,0; 3,2; 4,0 | только равнопроходный | 0,19-0,38 |
| 20 | 26,9 | 29 | 2,0; 3,2; 4,0 | 21,3 | 0,23-0,46 |
| 25 | 33,7 | 38 | 2,3; 3,2; 4,5 | 21,3; 26,9 | 0,40-0,80 |
| 32 | 42,4 | 48 | 2,6; 3,6; 5,0 | 21,3; 26,9; 33,7 | 0,79-1,50 |
| 40 | 48,3 | 57 | 2,6; 3,6; 5,0 | 26,9; 33,7; 42,4 | 1,00-2,00 |
Масса в обеих таблицах помечена как справочная, и примечание к таблице 2 уточняет важное: приведённые цифры соответствуют тройникам, изготовленным из труб гидроштамповкой. При другом способе изготовления или из другой заготовки массу устанавливает завод. Для 12Х18Н10Т фактический вес примерно на полпроцента выше табличного — плотность аустенитной стали 7,9 против 7,85 г/см³, заложенных в расчёт стандарта. На мелких деталях разница в пределах округления, на 325 мм — уже около двухсот граммов.
Как подобрать тройник под задачу
Переходный, ветка на один-два шага меньше магистрали. Через ответвление уходит часть расхода, и сужение сечения здесь работает на вас: скорость в ветке растёт, осадок не оседает. Проверьте по таблице, что пара нормирована.
Равнопроходный, если ветки равнозначны, и серия переходных, если потребители разной мощности. Закладывайте расстояние между соседними врезками: близко посаженные швы накладываются зонами термического влияния.
Исполнение 1, международный ряд 21,3-48,3 мм. Российская труба того же условного прохода в этот ряд не встаёт: между 42,4 и 45 мм разница 2,6 мм, между 48,3 и 57 мм — почти девять. Измерьте наружный диаметр до заказа.
Два переходных тройника с одинаковой парой размеров — на вход и на выход обвода. Ветку берут по диаметру запорной арматуры байпаса, а не по магистрали, иначе обвод не пропустит расчётный расход при закрытом основном клапане.
Штампованный тройник, не врезка. На крупных диаметрах зона сопряжения нагружена всерьёз, а радиус скругления в таблице доходит до 15-18 мм. Закладывайте строповку и опору под ответвление: деталь от 27 кг.
Любой тип, но обязательно под приварку встык: неразъёмный узел без прокладок и резьбовых зазоров. Для контуров безразборной санитарной мойки (CIP — промывка без разборки линии) ветку лучше вести вверх, чтобы не образовалось застойного кармана.
Та же геометрия, но с индексом «П» в обозначении и расширенным заводским контролем партии. Статус линии определяют до заказа — дооформить документы задним числом на обычную деталь не получится.
Назовите наружный диаметр и стенку магистрали и то же по ветке — сверим с таблицами стандарта и скажем, нормирована пара или идёт по согласованию. Телефон 8 (812) 221-15-02, почта zakaz@invprom.ru.
Тройник или сварная врезка патрубка
Вопрос возникает всякий раз, когда ветка нужна нестандартного размера или срочно. Врезать отрезок трубы в прорезанное отверстие технически можно, и на монтаже так делают. Но это другая конструкция, и объём инженерной работы у неё другой.
| Что сравниваем | Штампованный тройник по ГОСТ 17376 | Сварная врезка патрубка |
|---|---|---|
| Зона сопряжения | сформована при штамповке, радиус r нормирован таблицей | острая кромка прорезанного отверстия плюс кольцевой шов |
| Усиление отверстия | заложено конструктивно; п. 4.3 разрешает утолщать стенку в этой зоне | считается проектом, при необходимости ставится накладное кольцо |
| Число швов | три стыковых, все в удобном положении | один кольцевой в стеснённом положении, часто с потолочными участками |
| Контроль качества | шов стыковой, просвечивается штатно | шов на криволинейной поверхности, контроль сложнее |
| Строительные размеры | известны заранее, узел компонуется по таблице | определяются по месту |
| Когда оправдана врезка | — | малая ветка от крупной магистрали, где тройник такой пары не нормирован |
Практическое правило простое: на технологической линии под давлением, а тем более на поднадзорной, берут готовую деталь. Врезку оставляют для дренажей, воздушников и отборов на приборы, где ветка многократно меньше магистрали и нагрузка на узел невелика.
Марка стали, среды и температура
Весь раздел — сталь 12Х18Н10Т, аустенитный класс, ближайший международный аналог AISI 321. Титан в составе связывает углерод и не даёт карбидам хрома выпадать по границам зёрен в околошовной зоне, поэтому узел варится без последующей стабилизирующей термообработки — для тройника с его тремя швами это существенно. Сталь немагнитна в состоянии поставки и не имеет порога хладноломкости, то есть наружная прокладка в климате Северо-Запада ограничений по марке не создаёт.
Среды, где марка работает штатно: питьевая и оборотная вода, включая хлориды бытовых концентраций, пар и конденсат, слабые щёлочи, органические кислоты пищевых производств, растворы моющих реагентов санитарной мойки. Ограничения тоже стоит знать: концентрированная серная кислота 12Х18Н10Т не держит, а в горячих растворах хлоридов возможно коррозионное растрескивание под напряжением — там смотрят в сторону сталей с молибденом.
Про температуру важно не путать два числа. Верхняя граница 600 °C — это предел жаростойкости самой марки. Общие технические условия на группу деталей, ГОСТ 17380-2001, задают диапазон от минус 70 до плюс 450 °C и написаны для углеродистой и низколегированной стали. Рабочий режим конкретного узла определяет проект, а не паспорт марки.
ГОСТ 17376-2001 и смежные нормы
ГОСТ 17376-2001 (ИСО 3419-81) «Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Тройники. Конструкция» действует с 1 января 2003 года, заменил ГОСТ 17376-83. Он задаёт только конструкцию и размеры: два исполнения, два строительных размера, радиус сопряжения, справочную массу. Давление стандарт не нормирует — его считают по фактической стенке, марке и температуре.
Обратите внимание на область применения: стандарт написан для углеродистой и низколегированной стали. Нержавеющие тройники изготавливают по техническим условиям завода, а геометрию берут по этому ГОСТу — отсюда формулировка «геом. по ГОСТ 17376» в наименовании позиций. Это не уловка поставщика, а корректное описание: размеры стандартные, марка стали вне области действия стандарта.
Общие технические условия на всю группу деталей задаёт ГОСТ 17380-2001. Он же распространяется на смежные позиции того же узла: отводы по ГОСТ 17375-2001, переходы по ГОСТ 17378-2001 и заглушки по ГОСТ 17379-2001. Деление на исполнения 1 и 2 у них общее, поэтому детали одного исполнения собираются в один узел без переходных катушек. Химический состав и механические свойства марки — по ГОСТ 5632-2014, а не по стандартам на детали. Ответную нержавеющую трубу подбирают по ГОСТ 9941 для горячедеформированной и ГОСТ 9940 для холоднодеформированной; фланцы на том же узле — по ГОСТ 33259-2015.
Обработка, доставка, документы
Нержавеющую сталь не режут кислородом: хром не горит в струе кислорода, образует тугоплавкий оксид и запирает рез — кромка выходит рваной, а перегретая зона теряет коррозионную стойкость. Поэтому газовая резка у нас идёт только по углеродистому прокату, а трубу и детали из нержавейки готовим механической отрезкой. Подгонку длины трубы под тройник и подготовку торцов под сварку делаем на своём участке; гибка и резка листа на гильотине — отдельные услуги для смежных задач. Сварка узла в наш профиль не входит: тройник варят аргонодуговым способом с поддувом изнутри, и делать это должен тот, кто отвечает за линию целиком.
Отгружаем с крытого склада в Санкт-Петербурге, обычно день в день. Доставка по Санкт-Петербургу и Ленинградской области, дальше по Северо-Западу — по согласованию. Работаем по безналичному расчёту, счёт с НДС 22% выставляем за 15 минут, документы отправляем через электронный документооборот. На каждую партию — паспорт качества и сертификаты завода-изготовителя; если линия поднадзорна, скажите об этом при заказе, подберём партию с нужным объёмом документов. Смежные позиции — крепёж А4 и остальные детали трубопровода из нержавейки — собираем в один заказ и одну отгрузку.
Частые вопросы
Чем равнопроходный тройник отличается от переходного?
Почему тройника 32 и 38 мм нет в ГОСТ 17376-2001?
Что означают буквы F и H в таблицах ГОСТ 17376?
Как правильно записать тройник в спецификацию?
Чем исполнение 1 отличается от исполнения 2?
Можно ли вместо тройника врезать патрубок в трубу?
Какие тройники есть на складе в СПб?
Нужен ли отжиг после сварки нержавеющего тройника?
Тройники нержавеющие 12Х18Н10Т — со склада в Санкт-Петербурге
В наличии — отгрузка день в день
8 (812) 221-15-02
Счёт с НДС 22% за 15 минут · zakaz@invprom.ru
Как мы работаем
Получаем спецификацию
Принимаем ТЗ и списки позиций в любом виде. Помогаем доуточнить.
Комплектуем целиком
Подбираем по складам и производствам. Закрываем заявку полностью.
Производственные услуги
Резка, гибка, покраска, подготовка в размер под проект.
Доставка под задачу
Собственный транспорт. Объект, площадка или производство.

Весь металлопрокат — со своего склада в Санкт-Петербурге
Фото склада, участка резки в размер и отзывы клиентов — на странице «О компании».
Не нашли нужную позицию? Подберём и посчитаем
Пришлите спецификацию, список позиций или просто размеры — подберём прокат под вашу задачу и подготовим счёт с НДС.