
Отвод нержавеющий
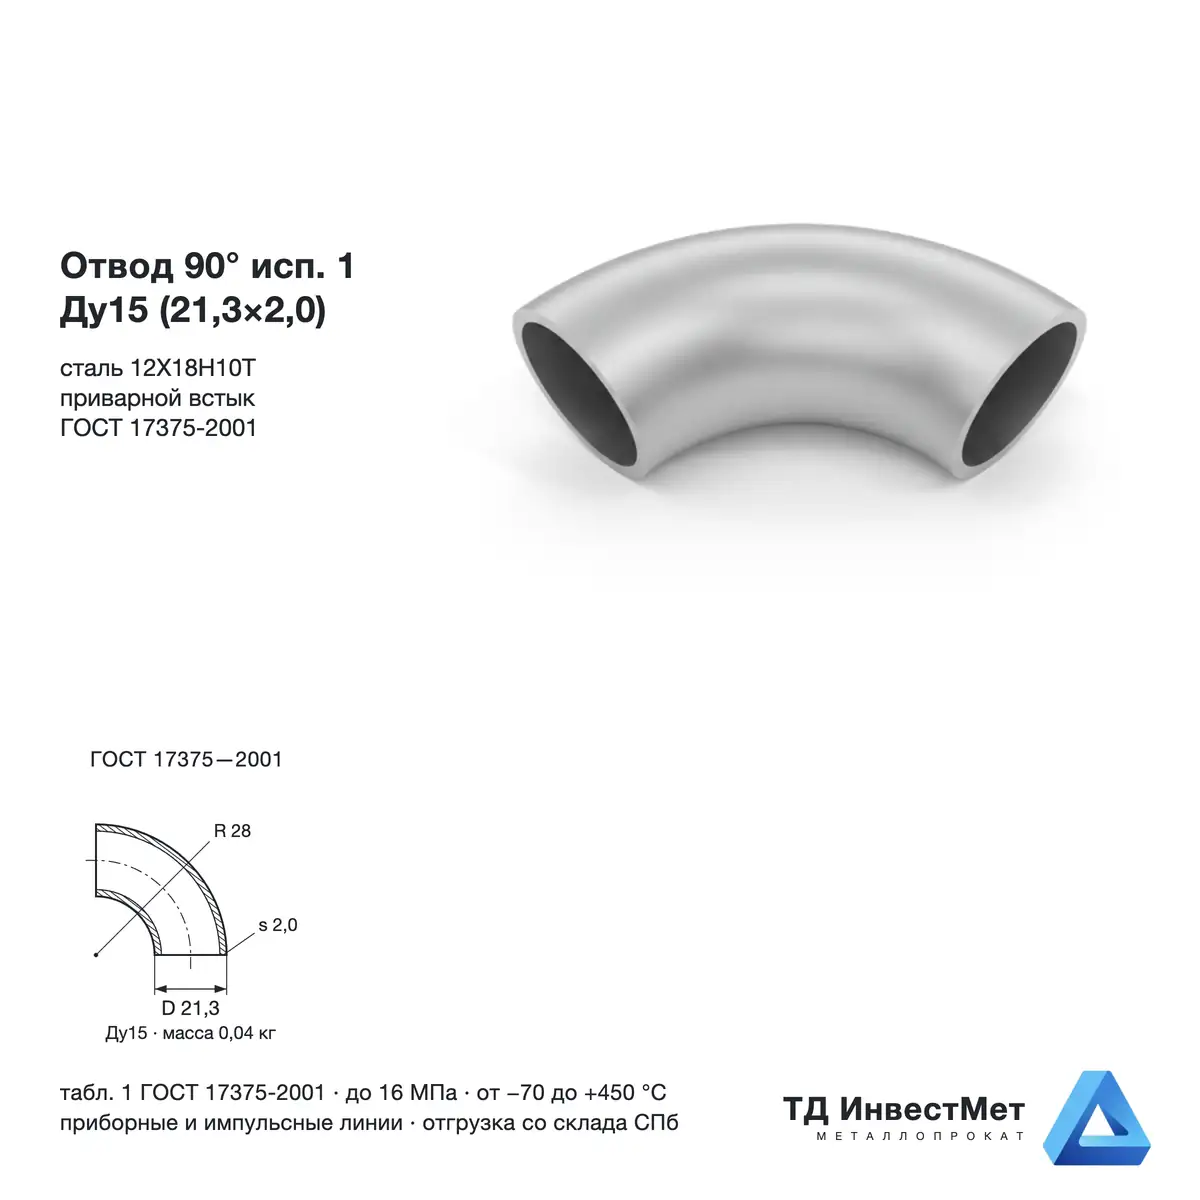
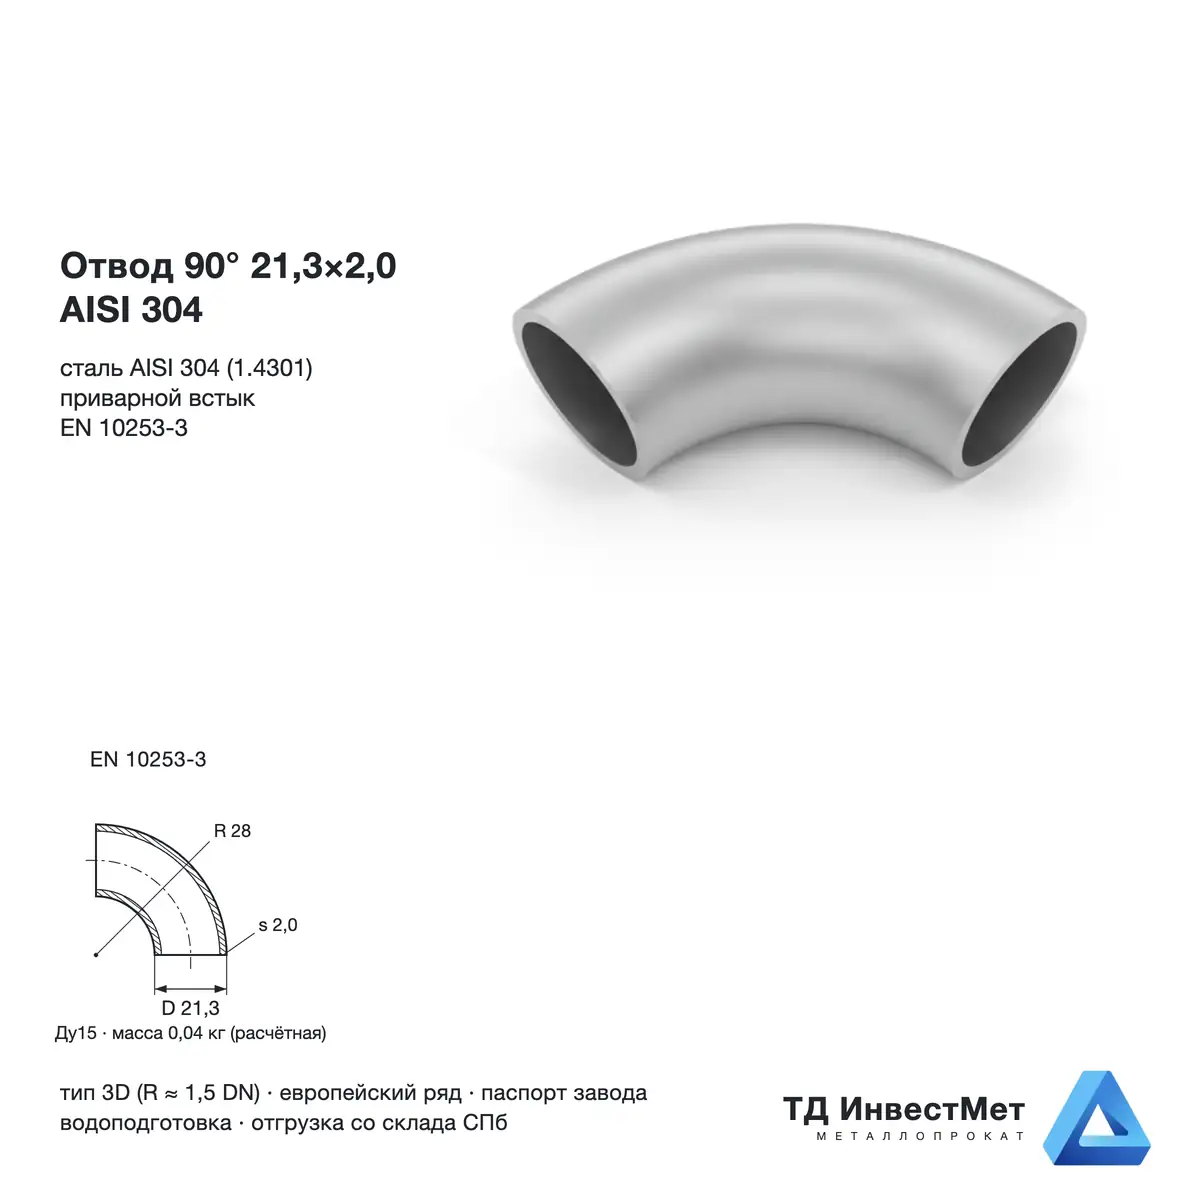
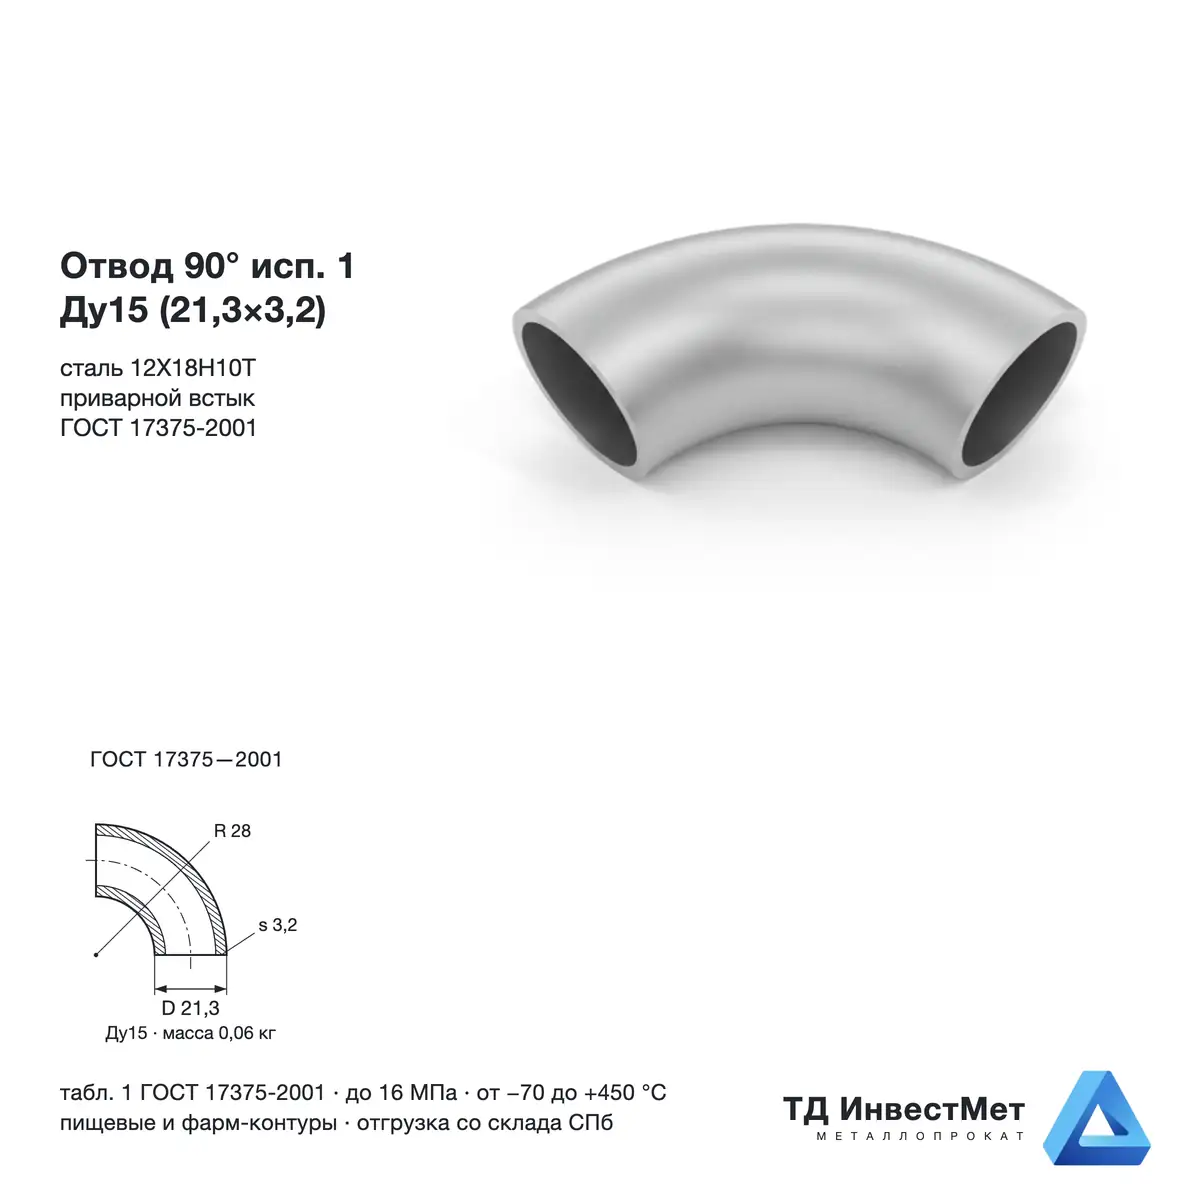
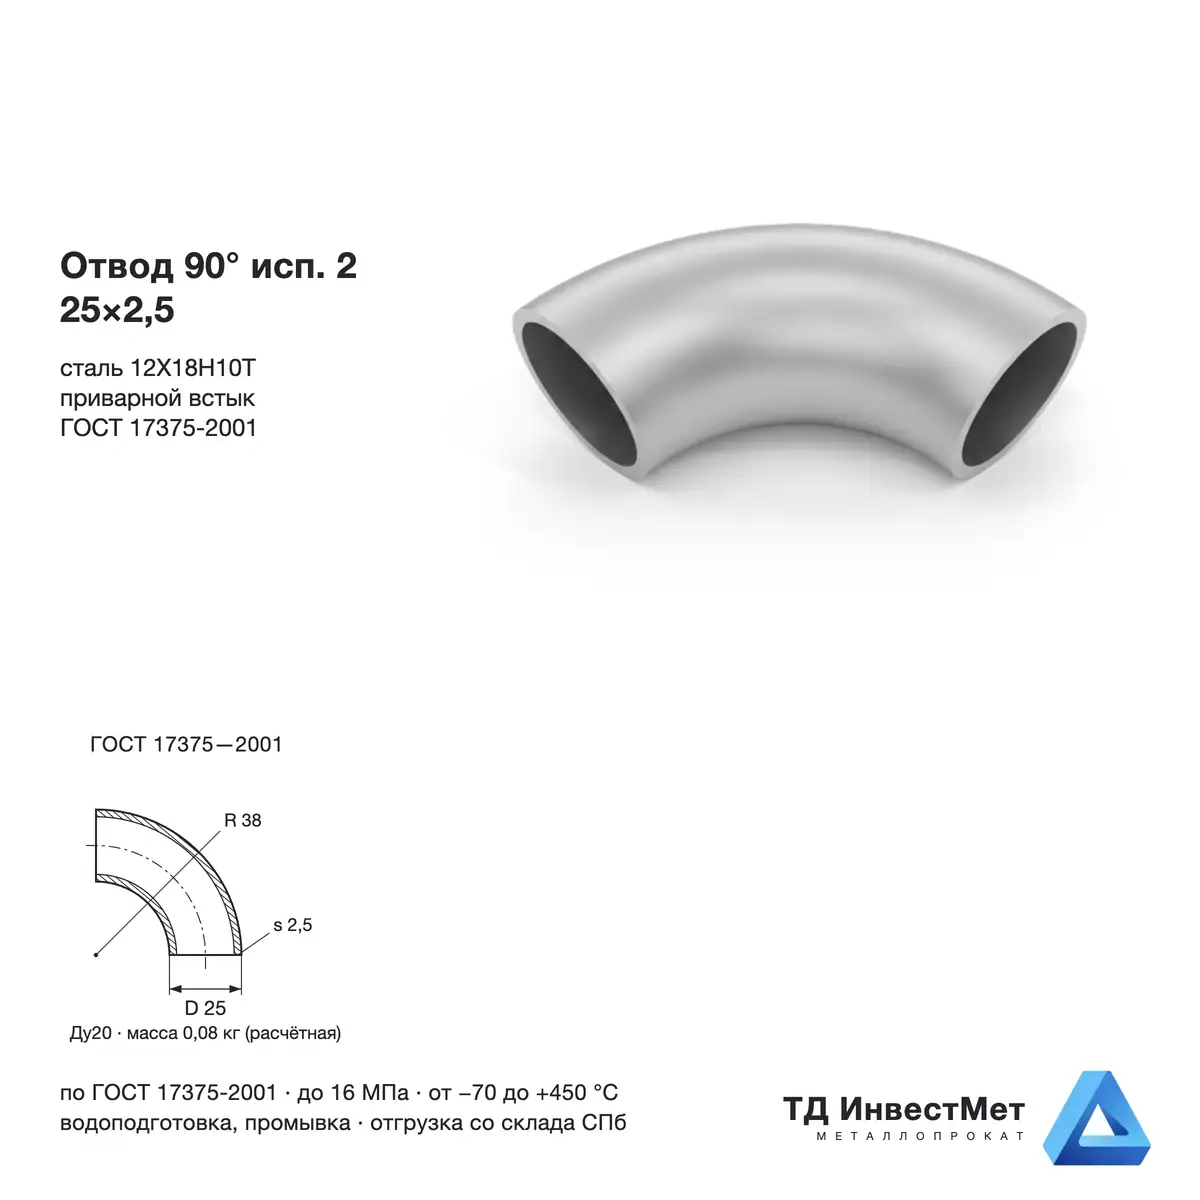
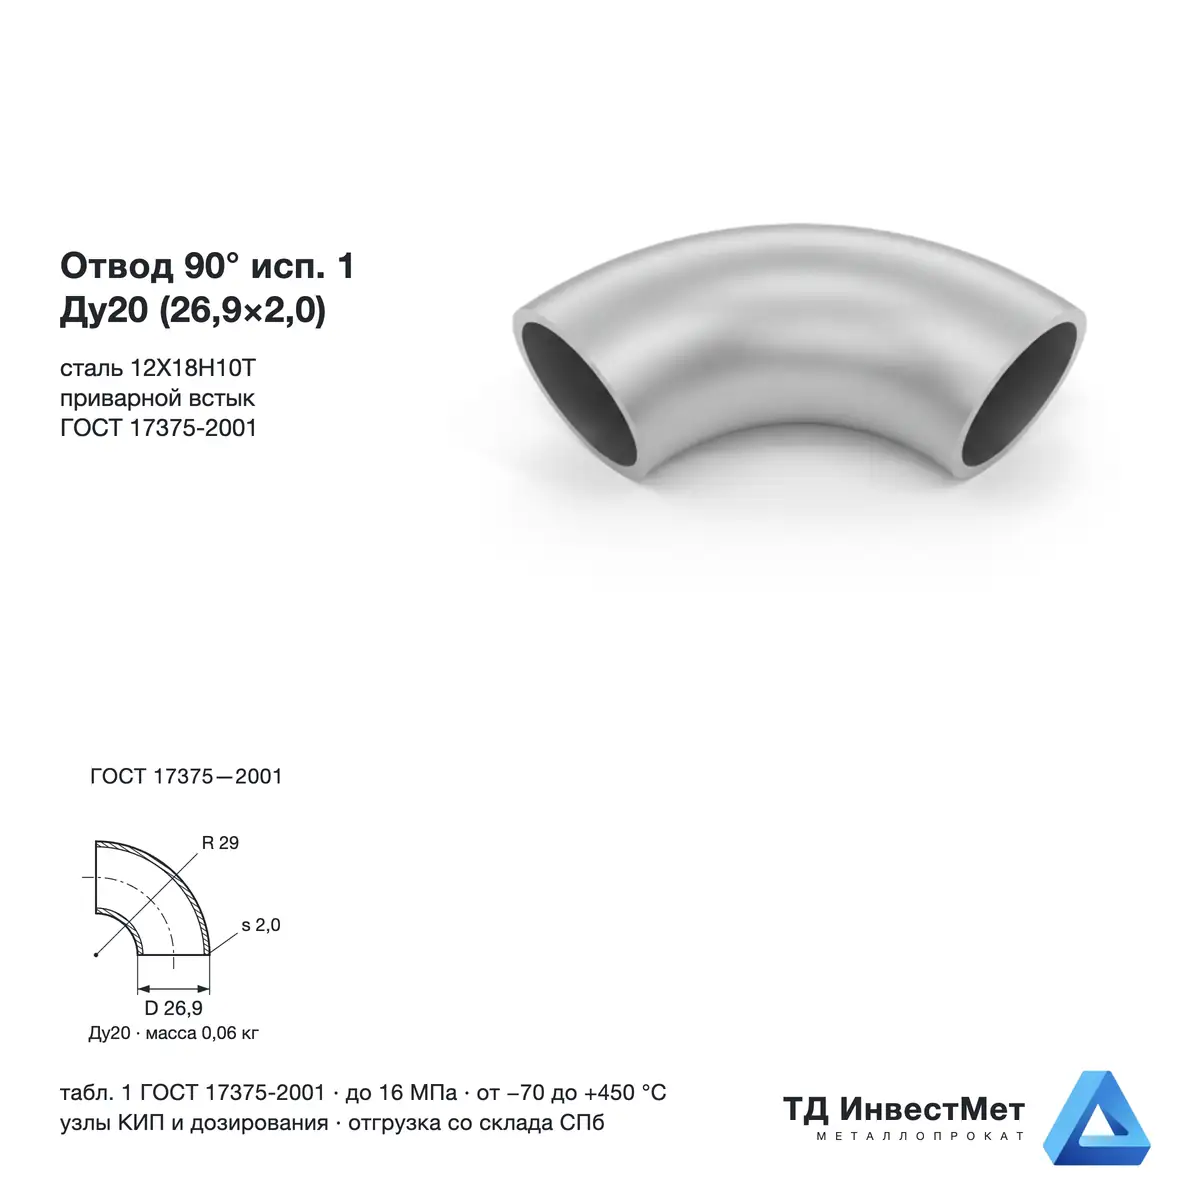
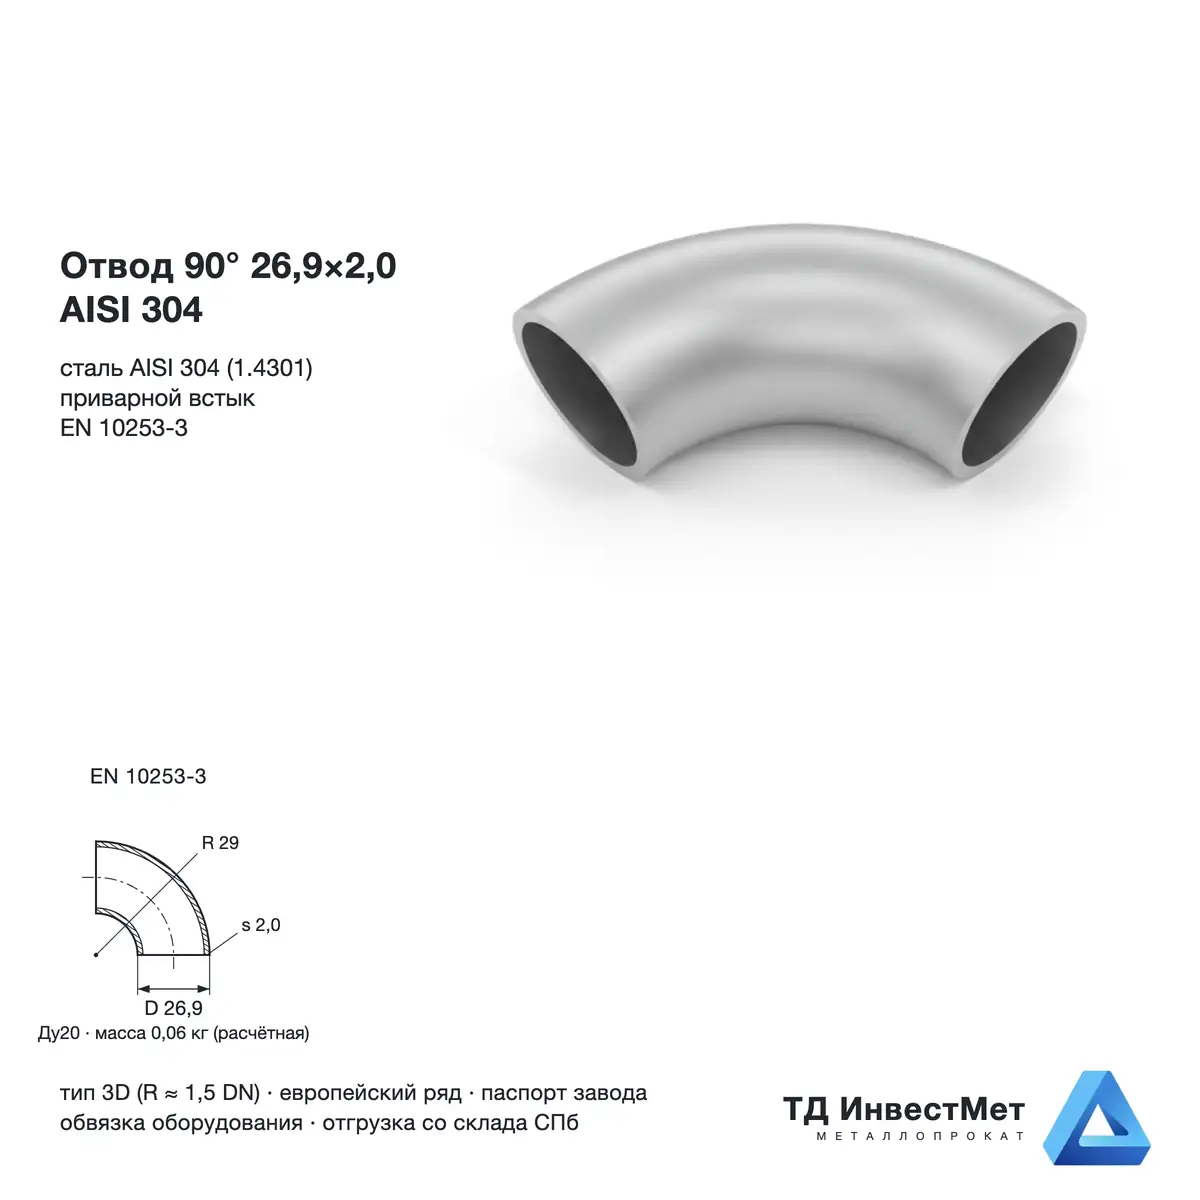
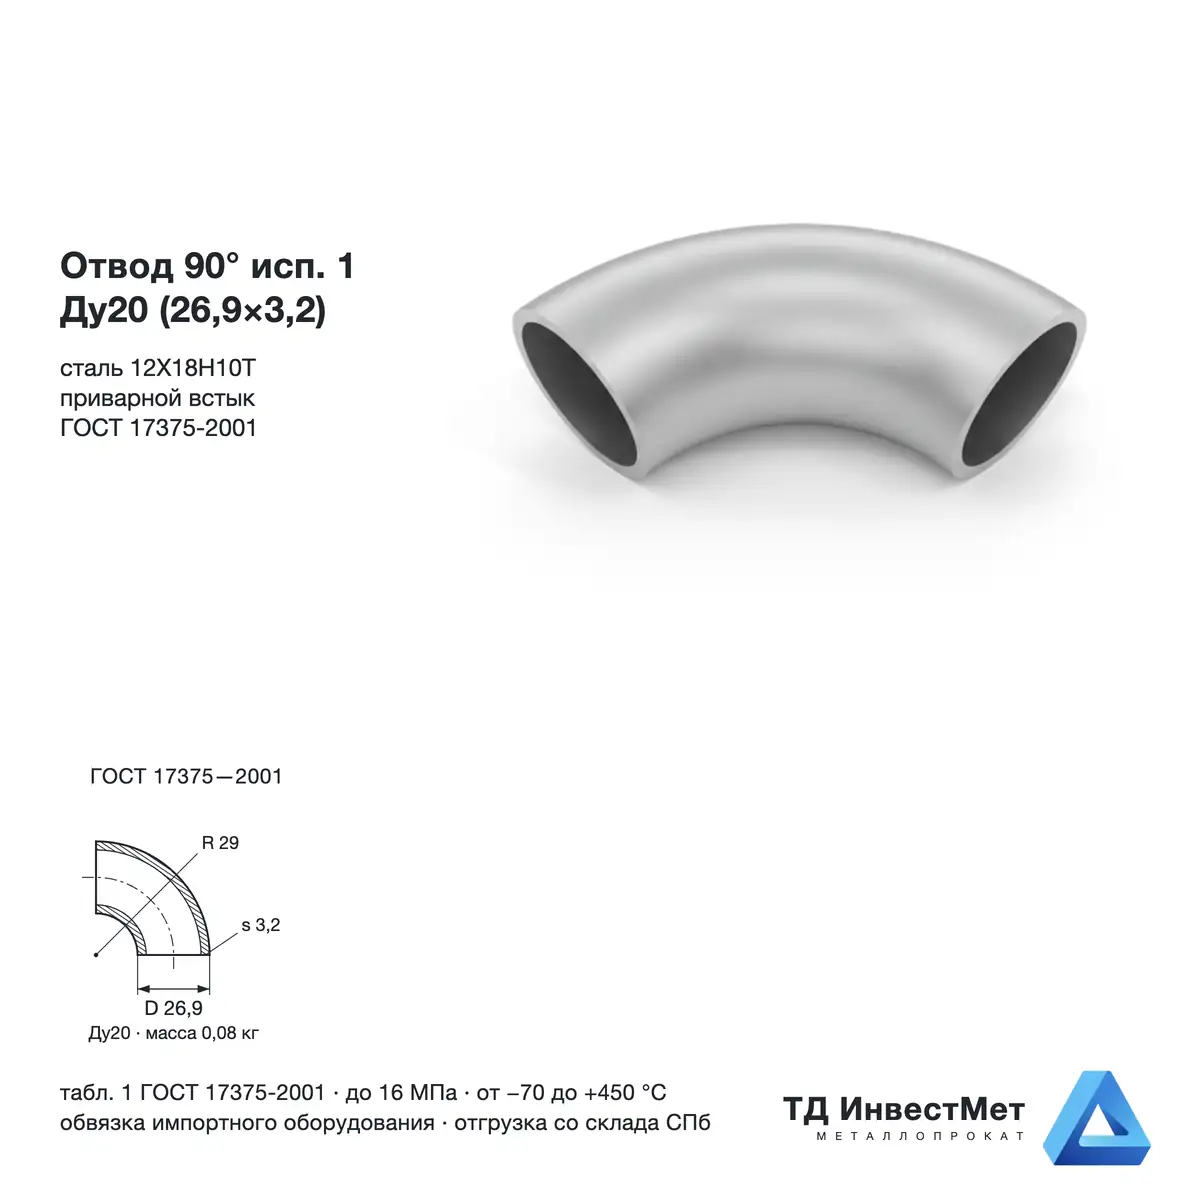
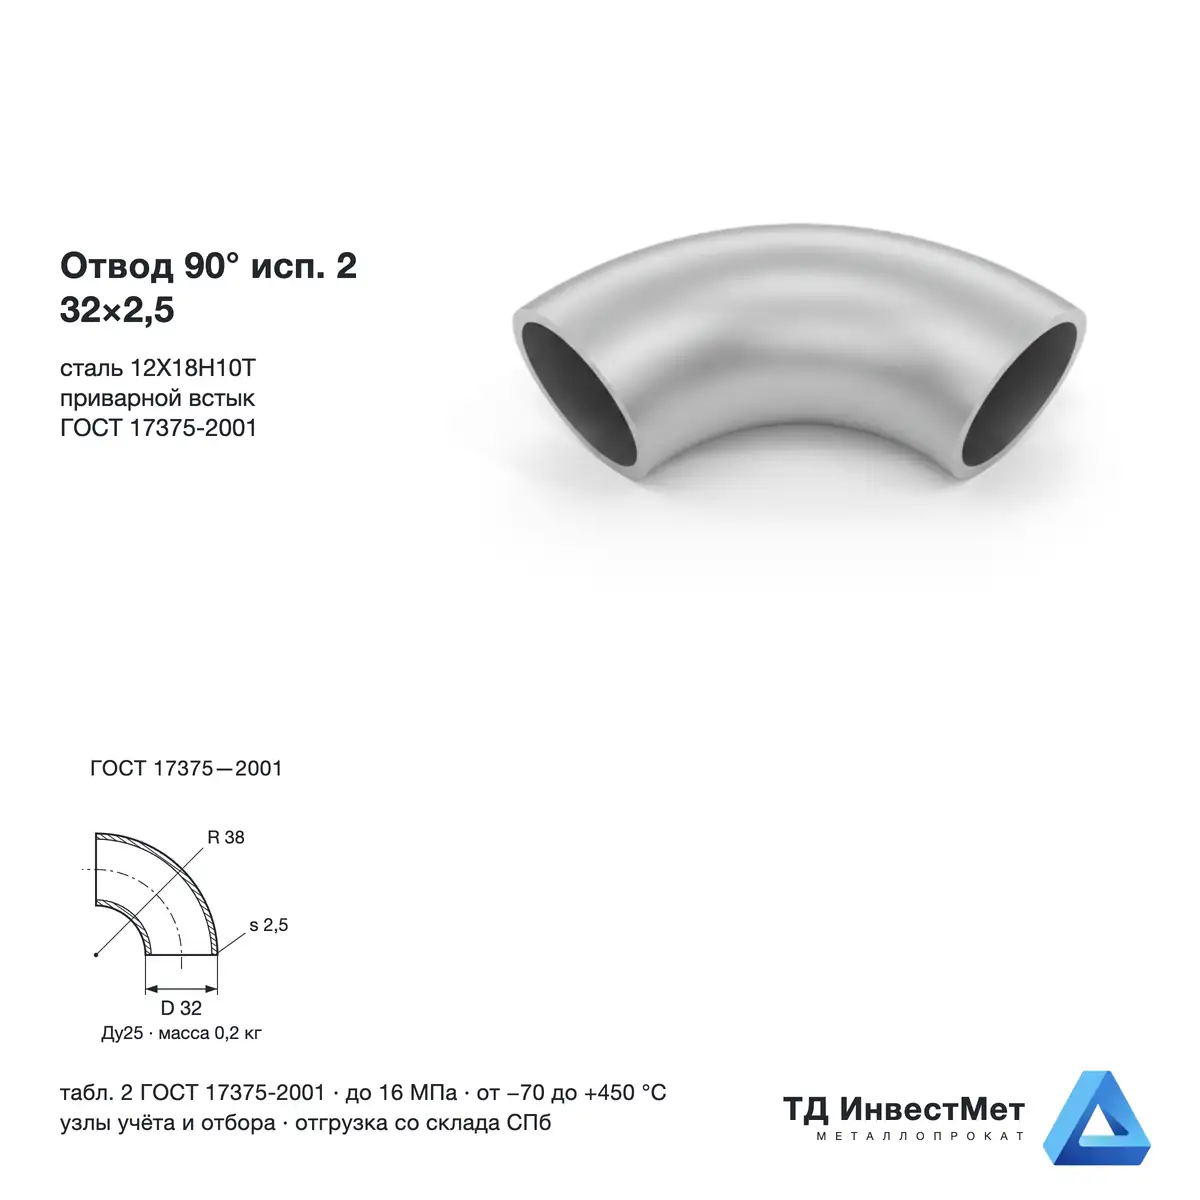
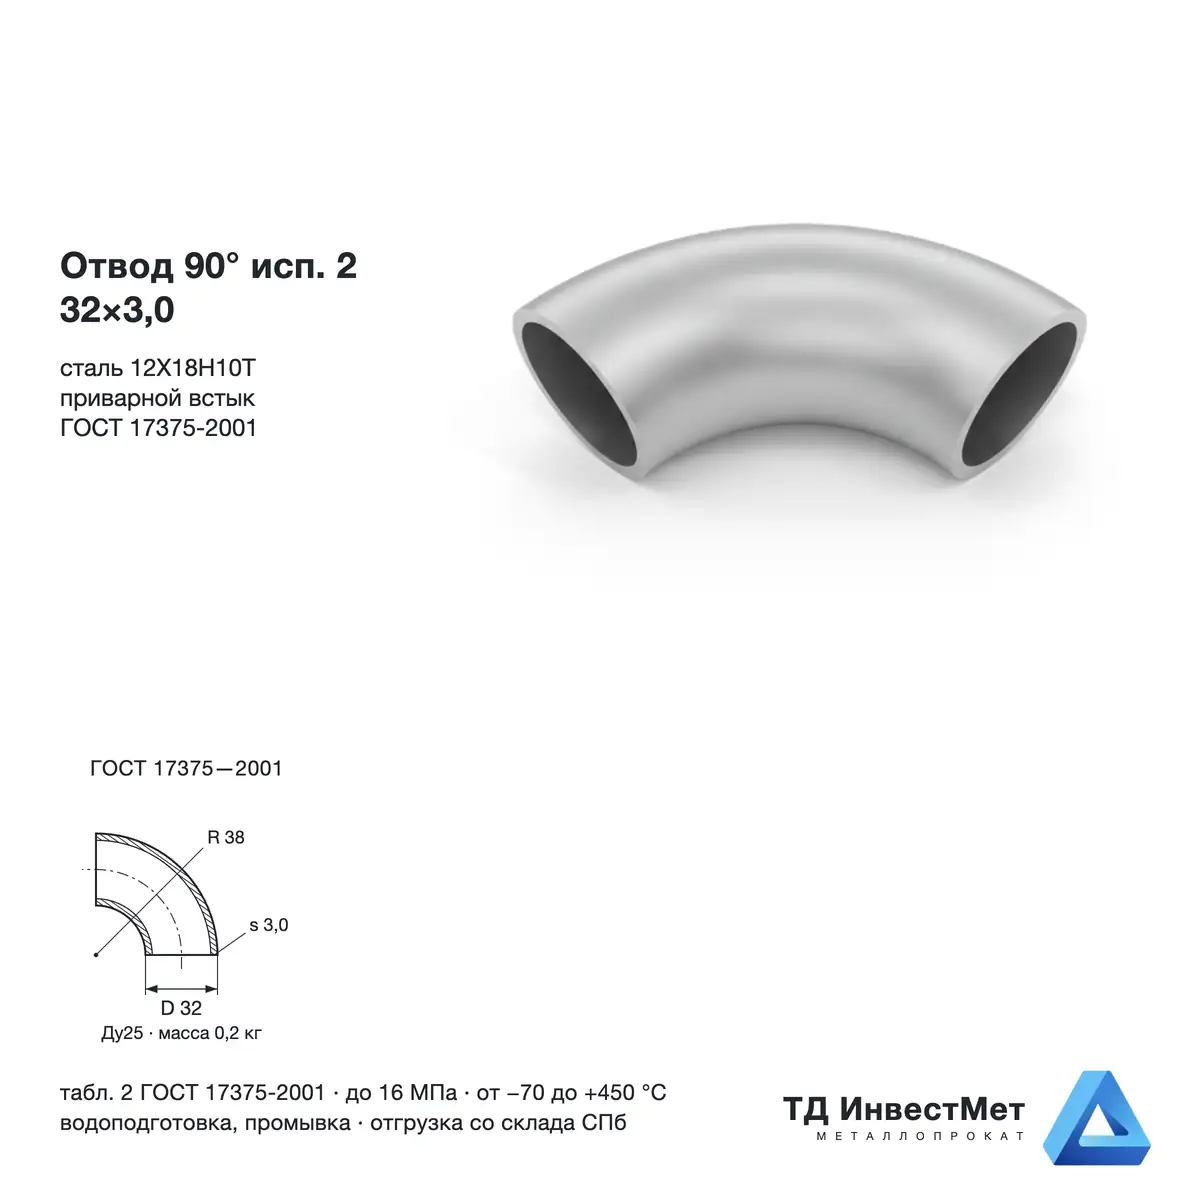
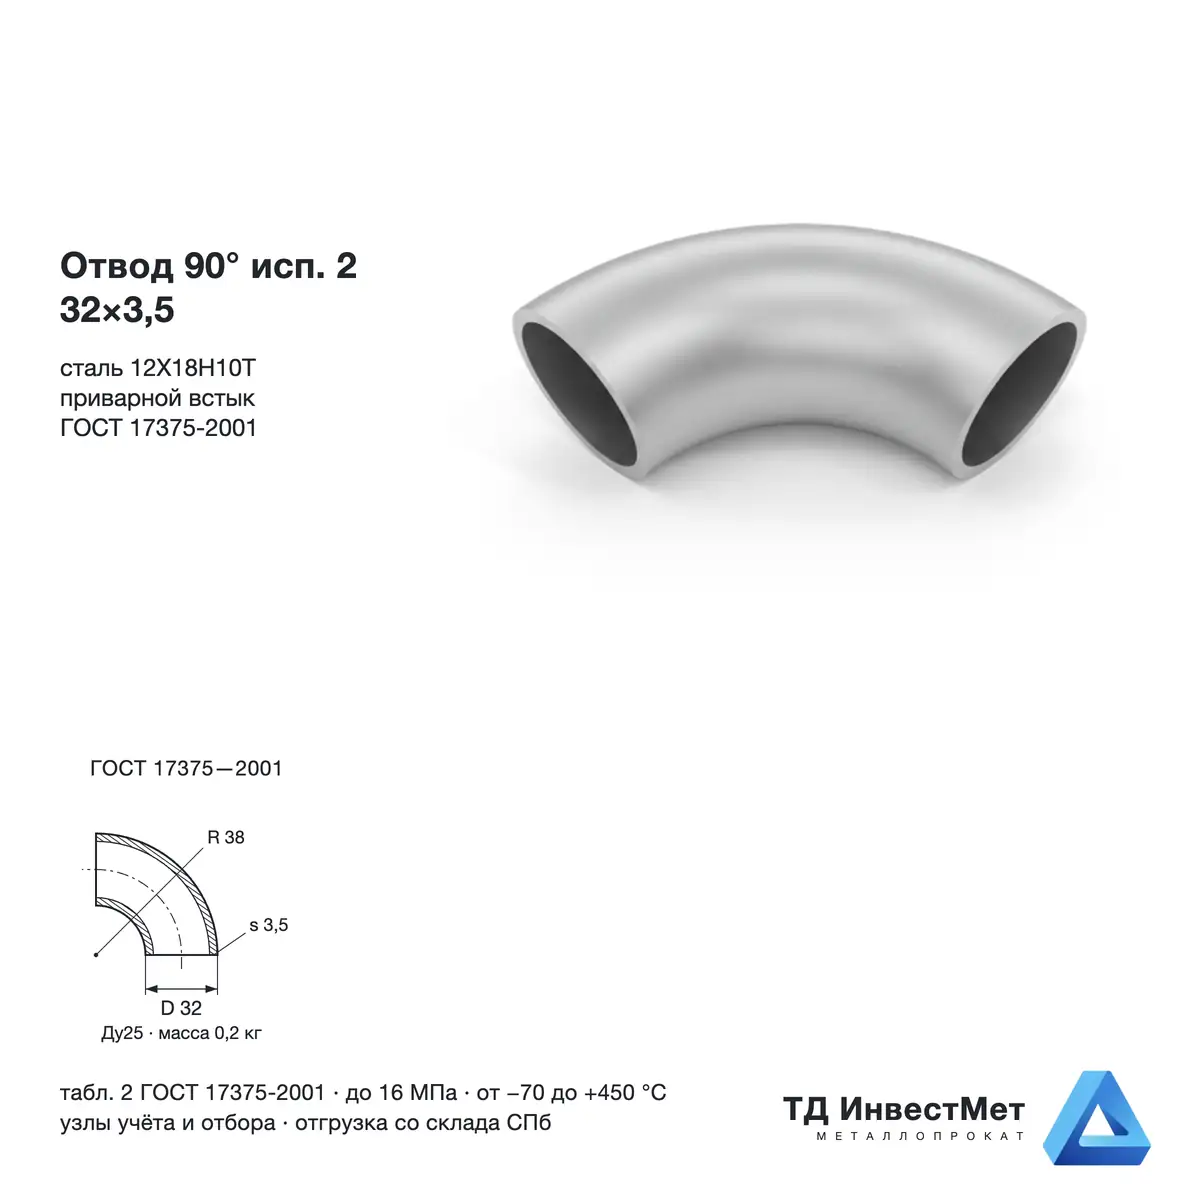
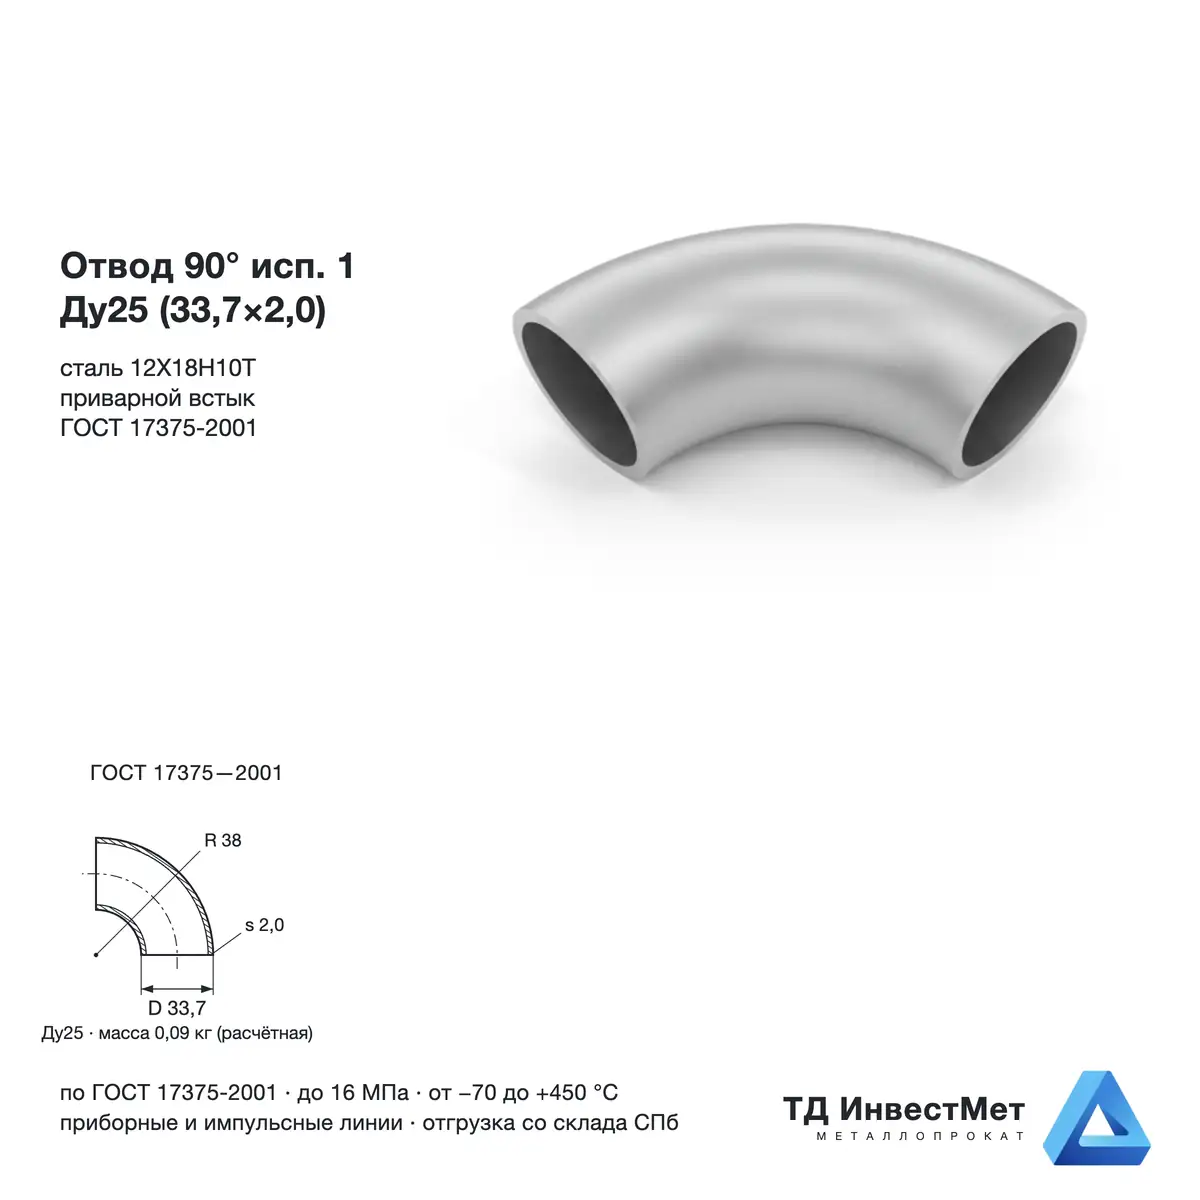
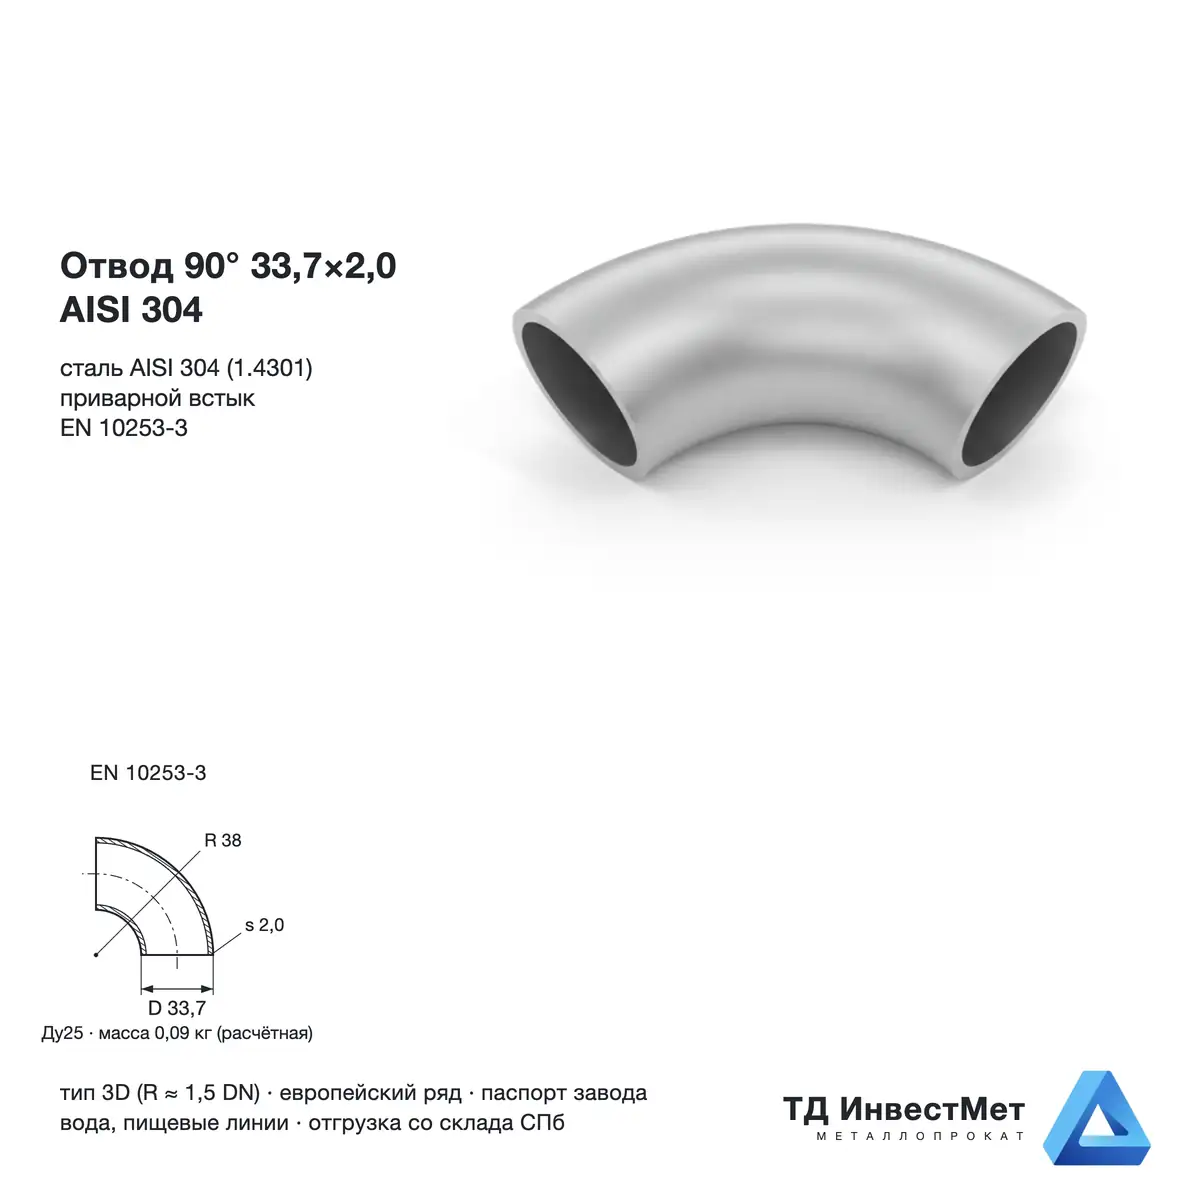
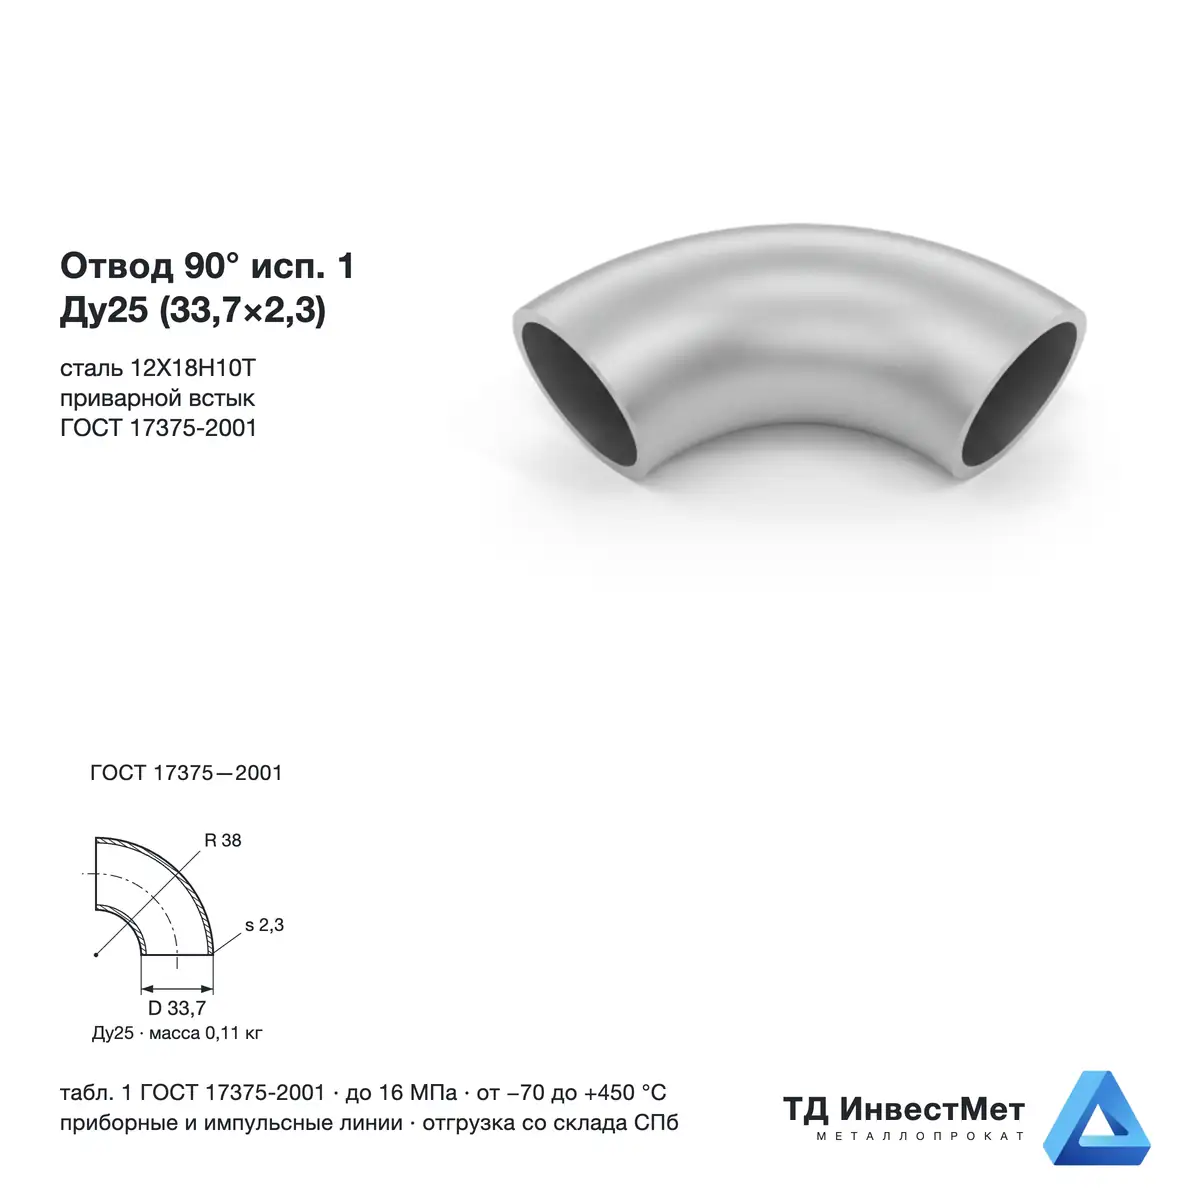
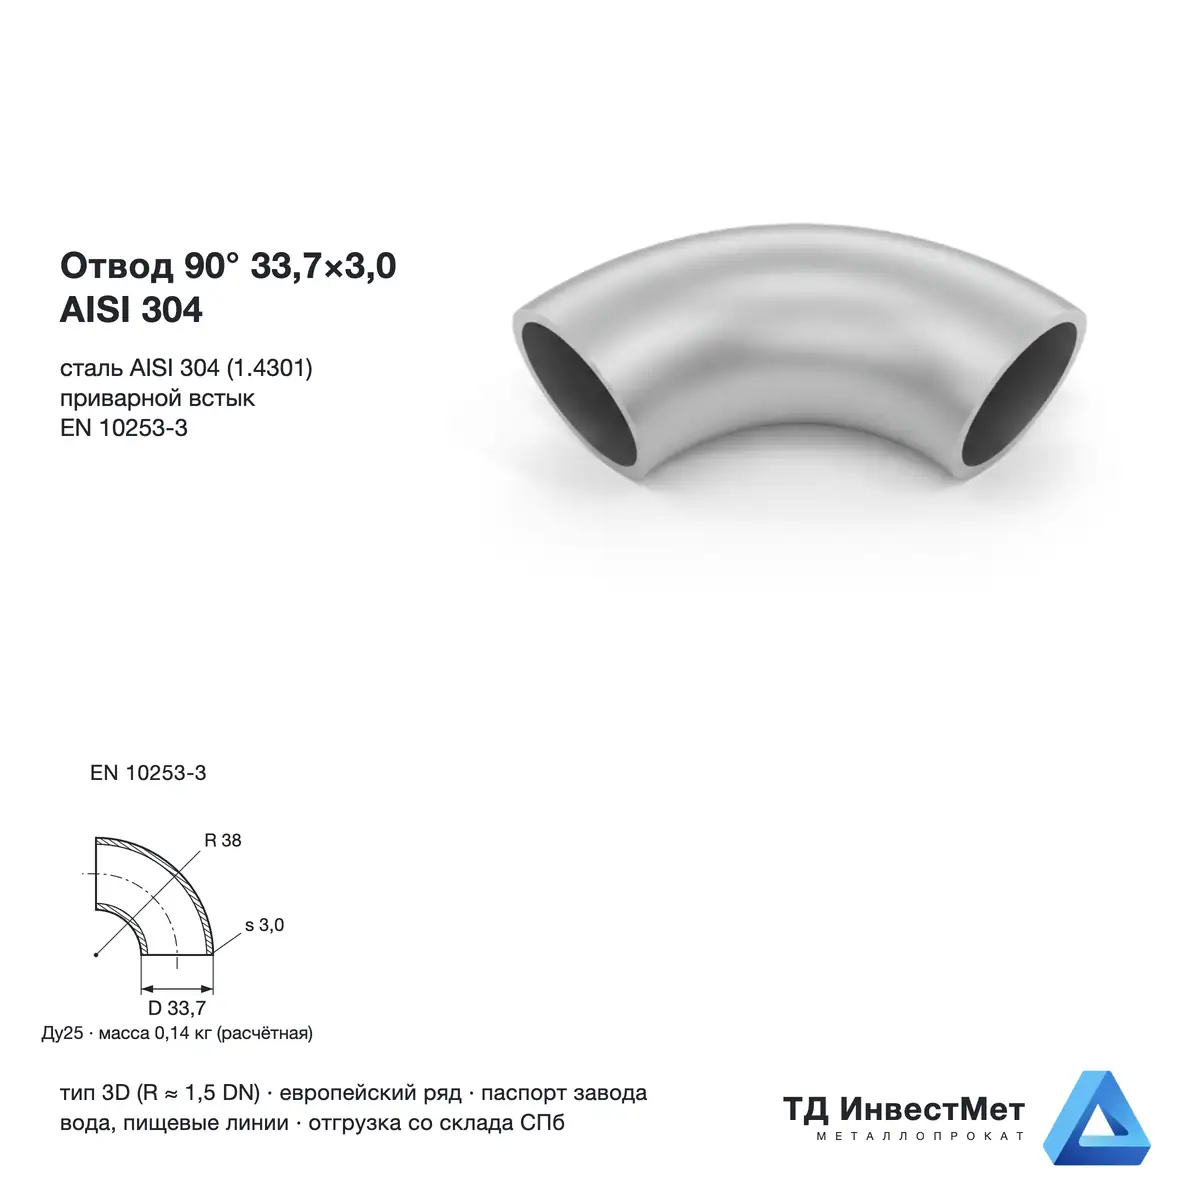
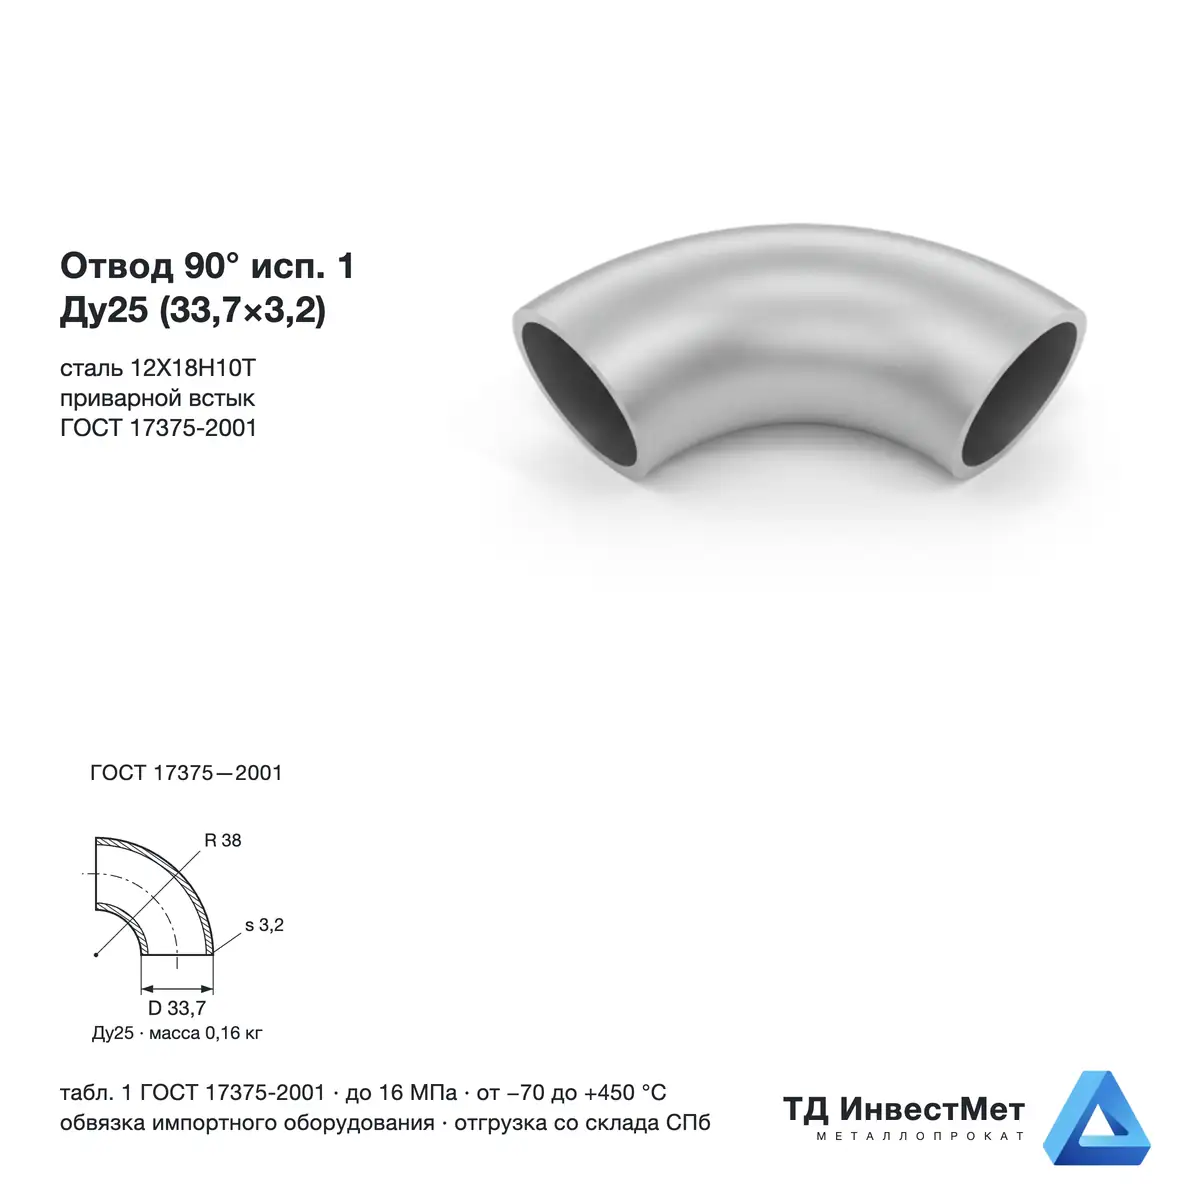
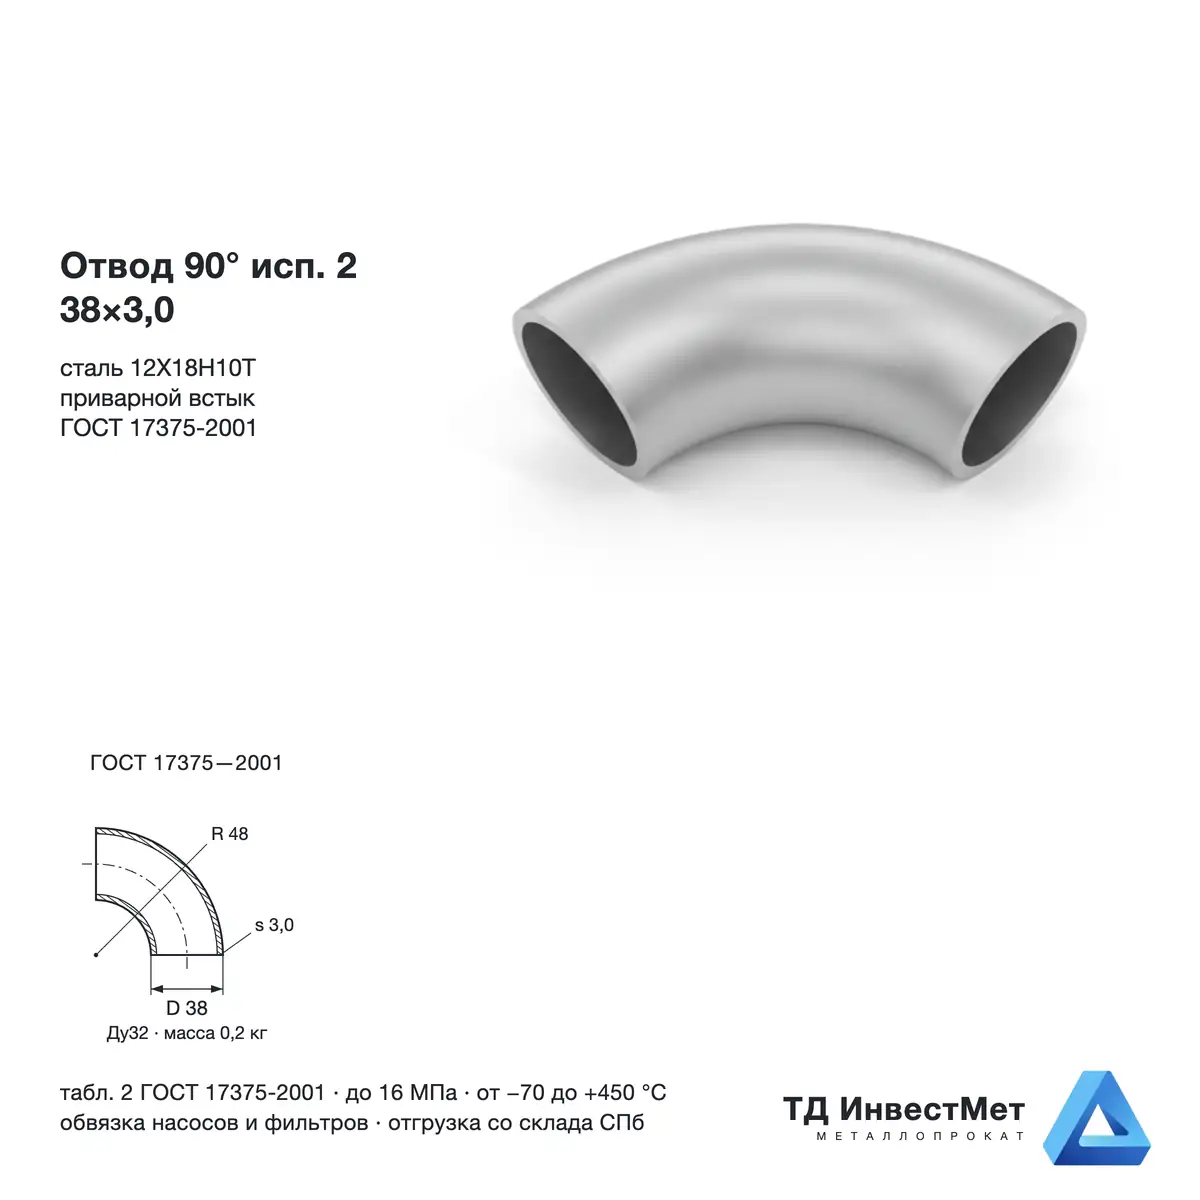
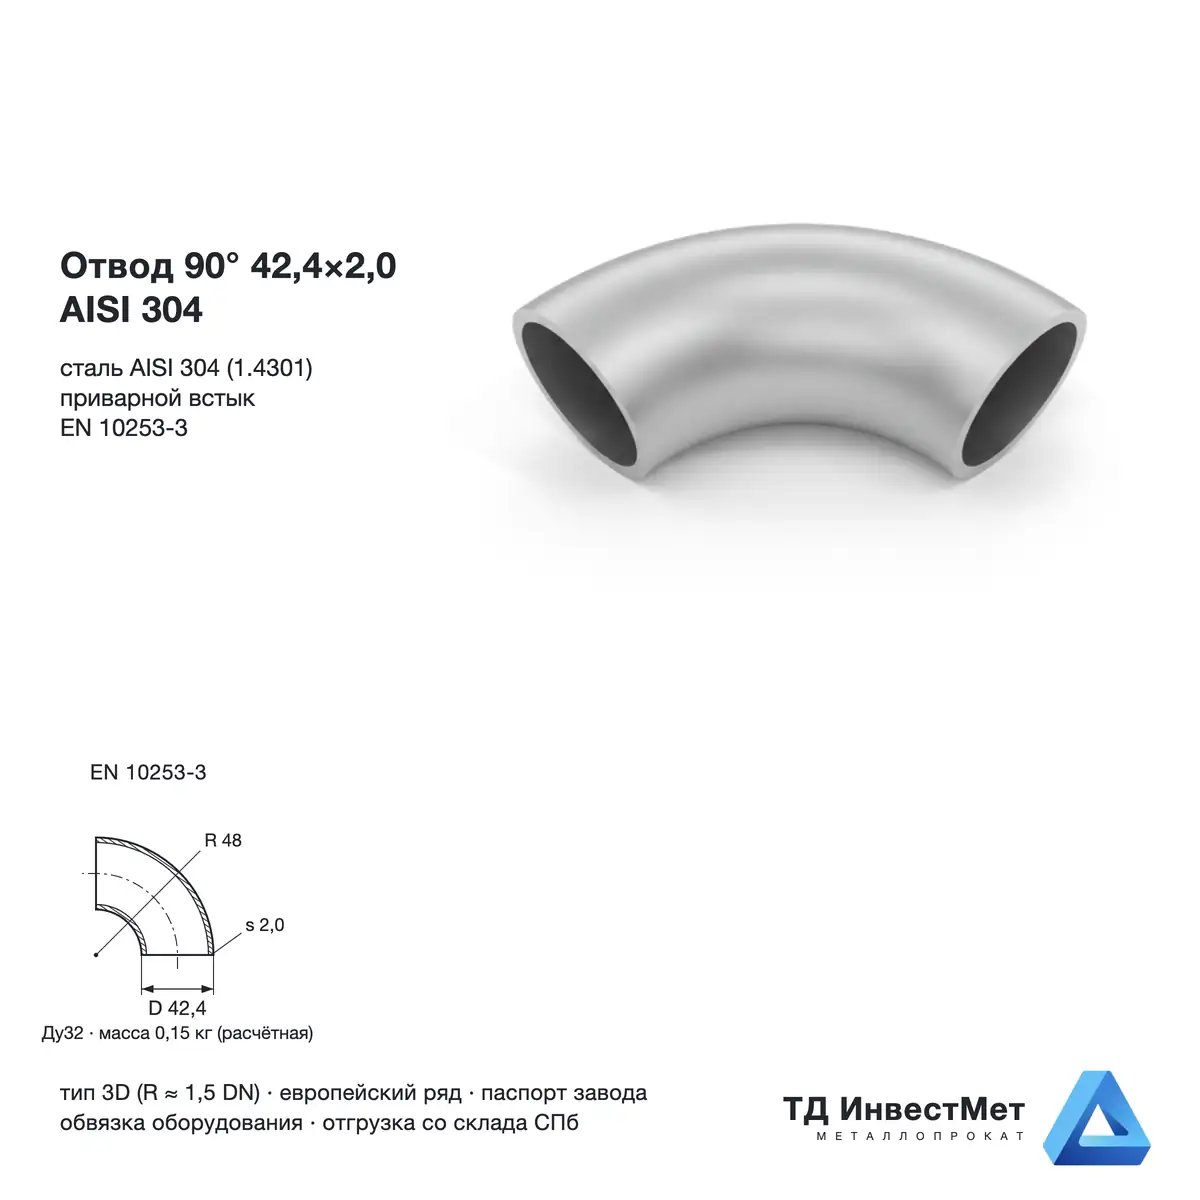
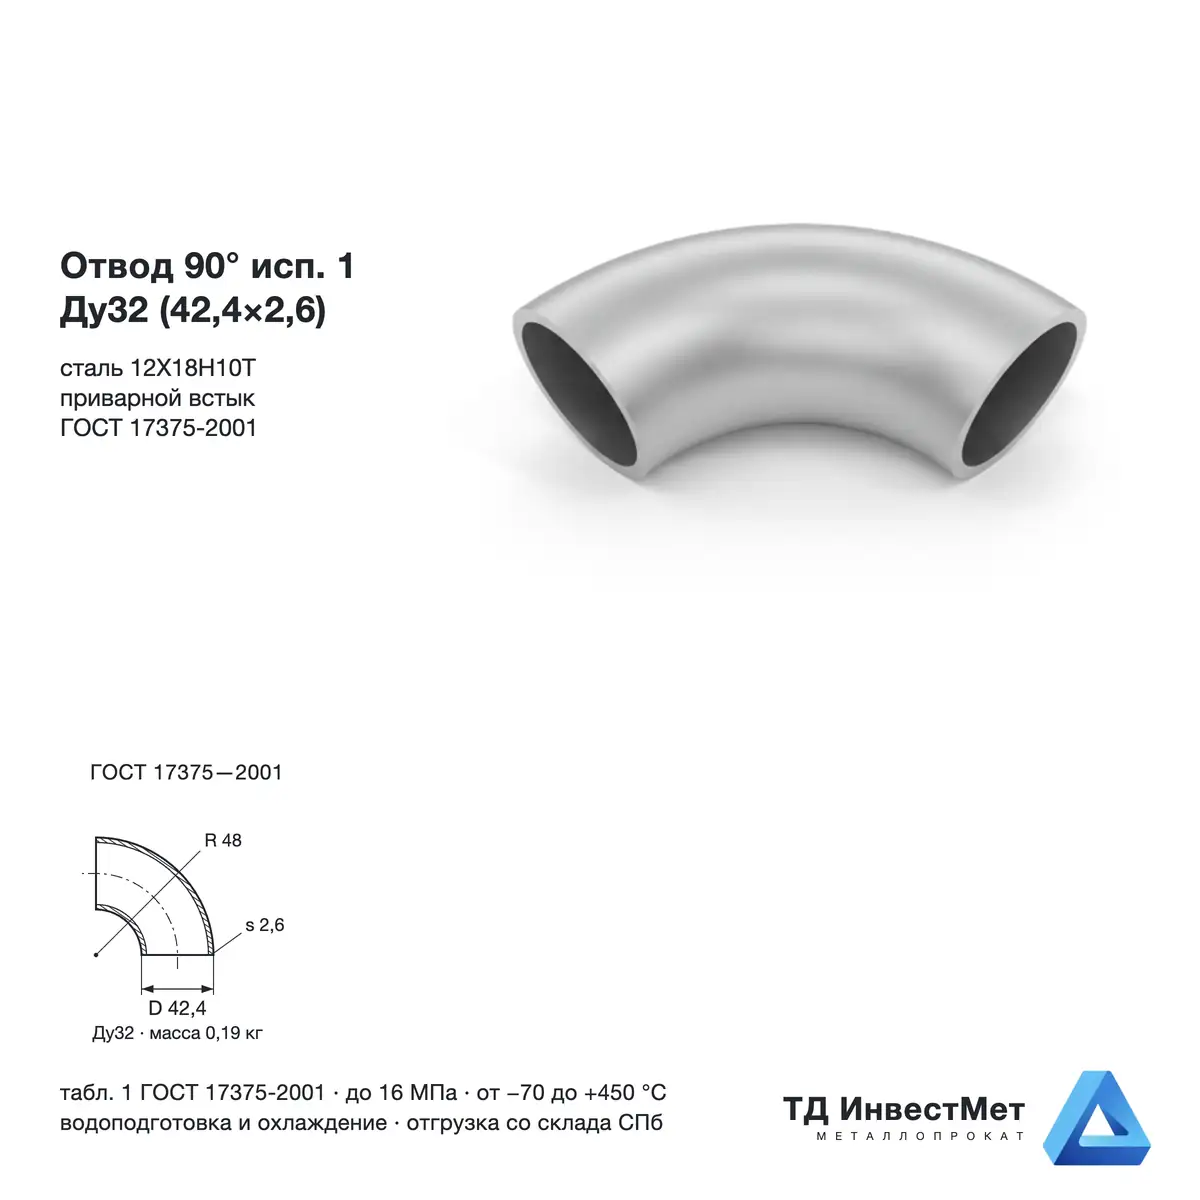
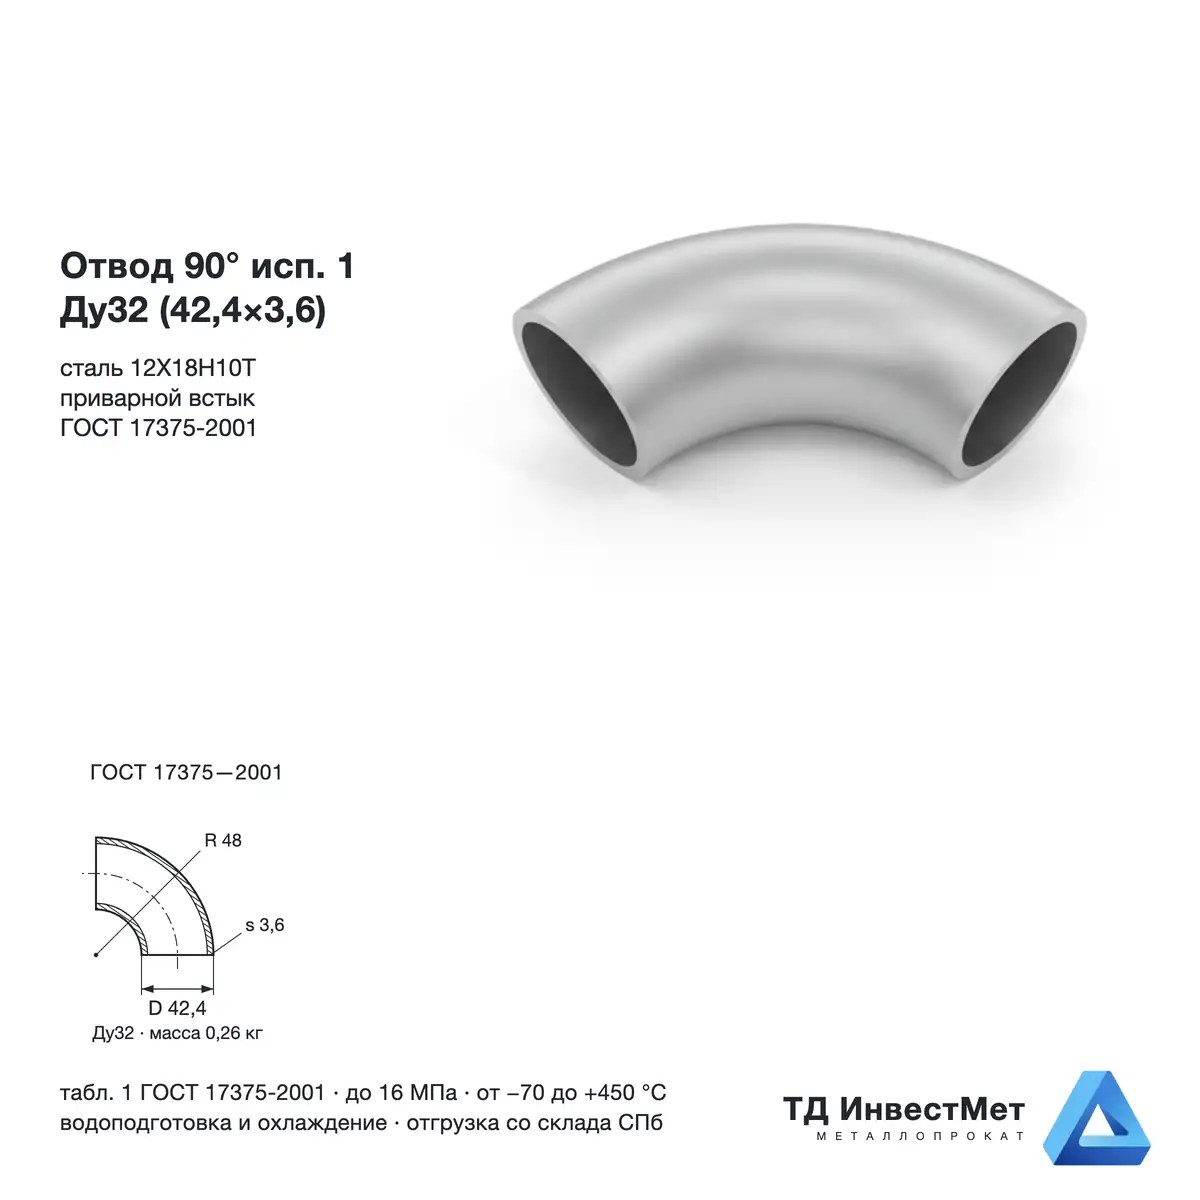
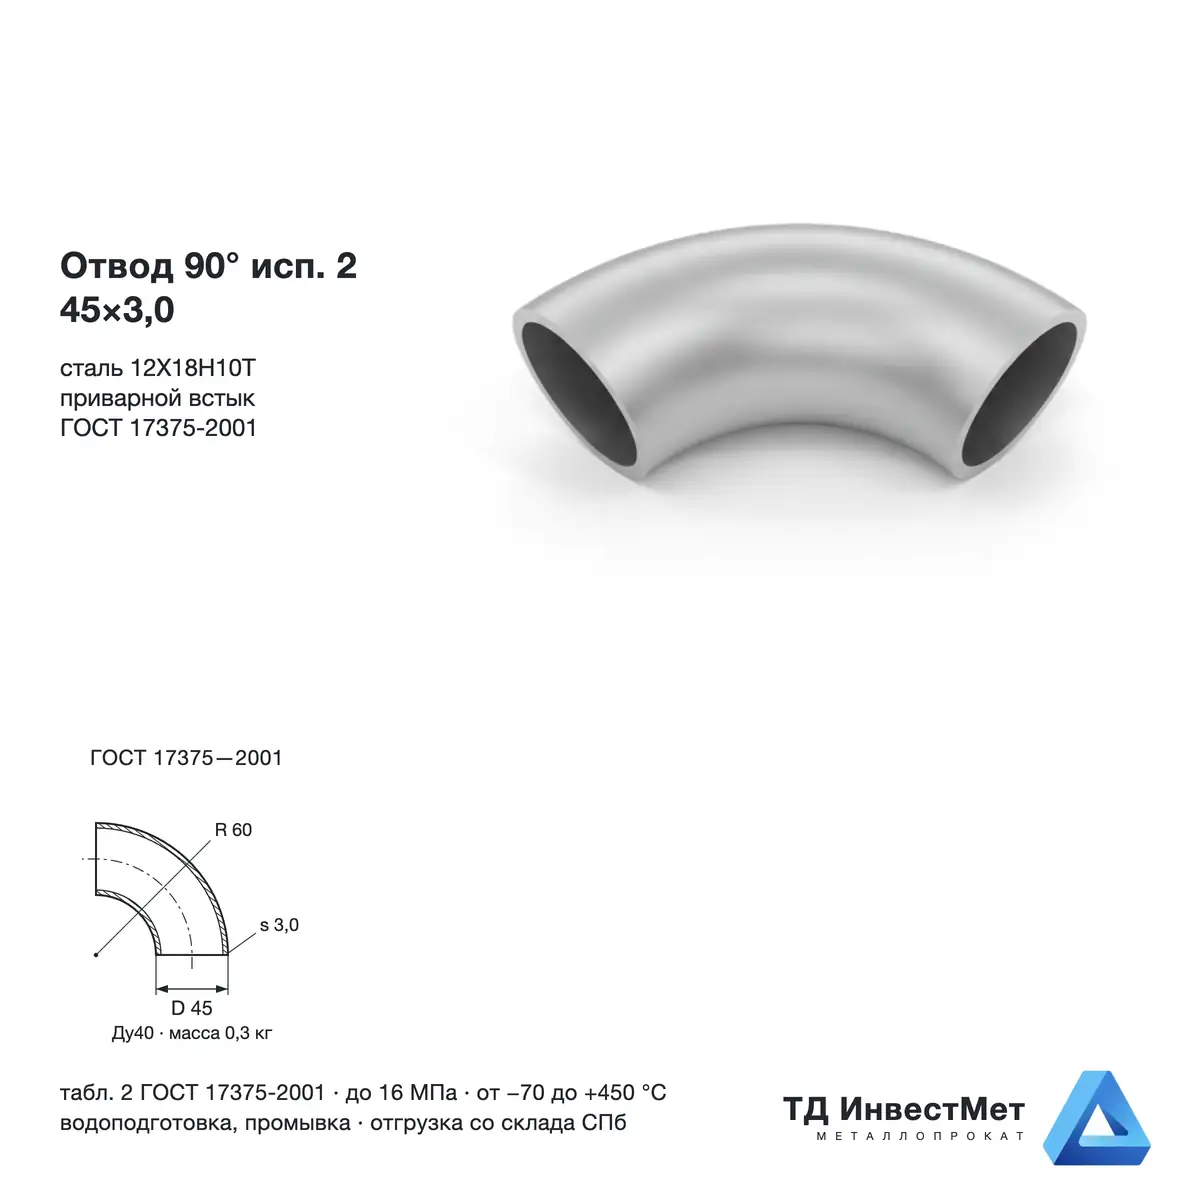
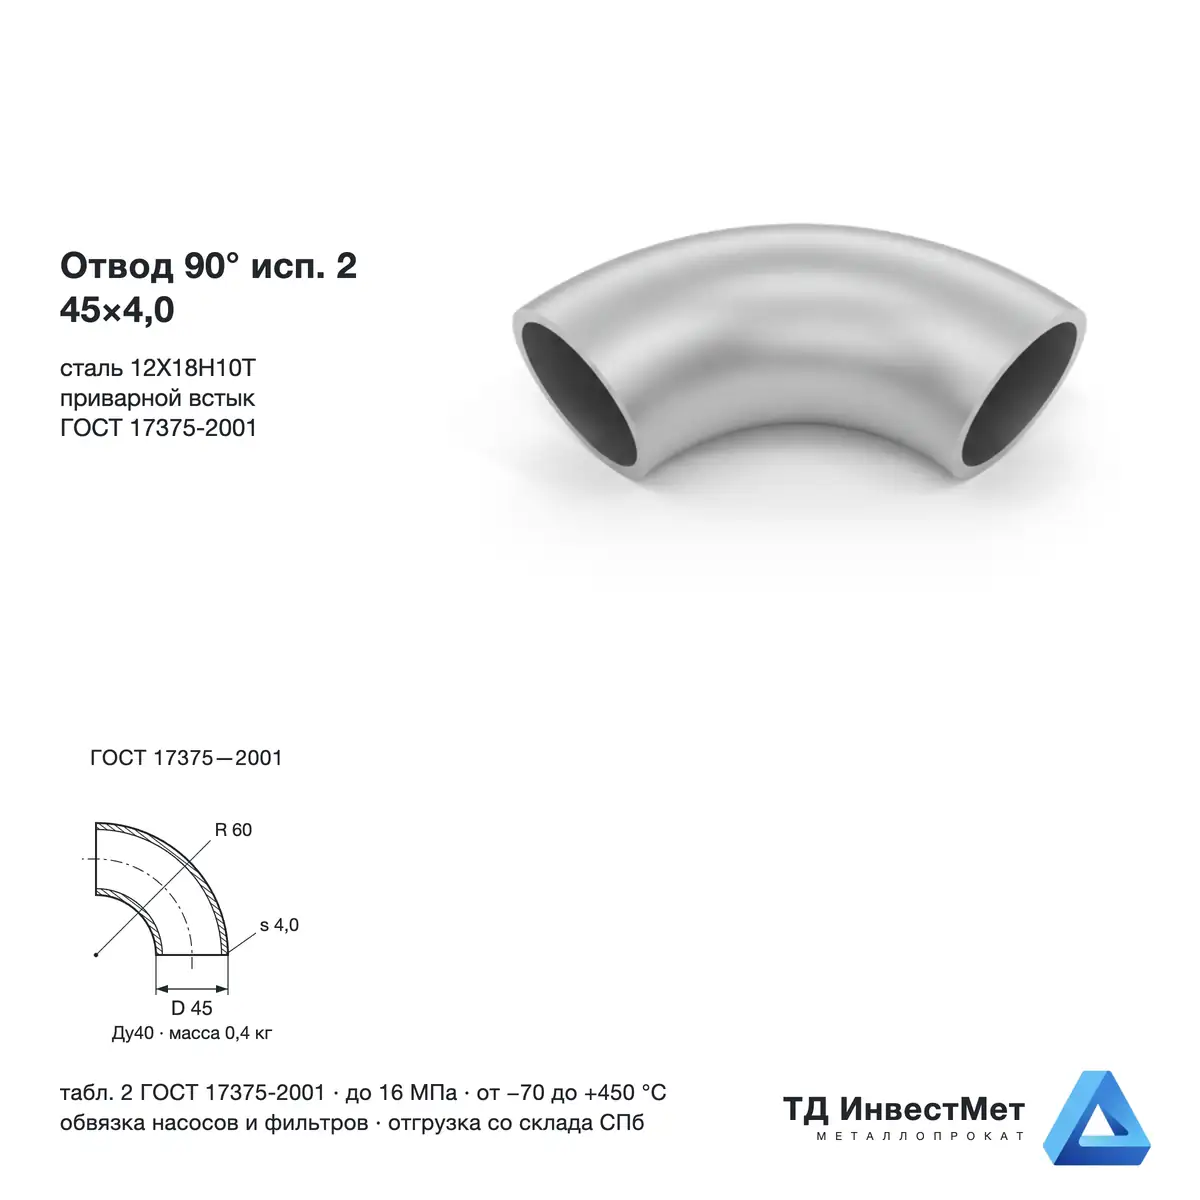
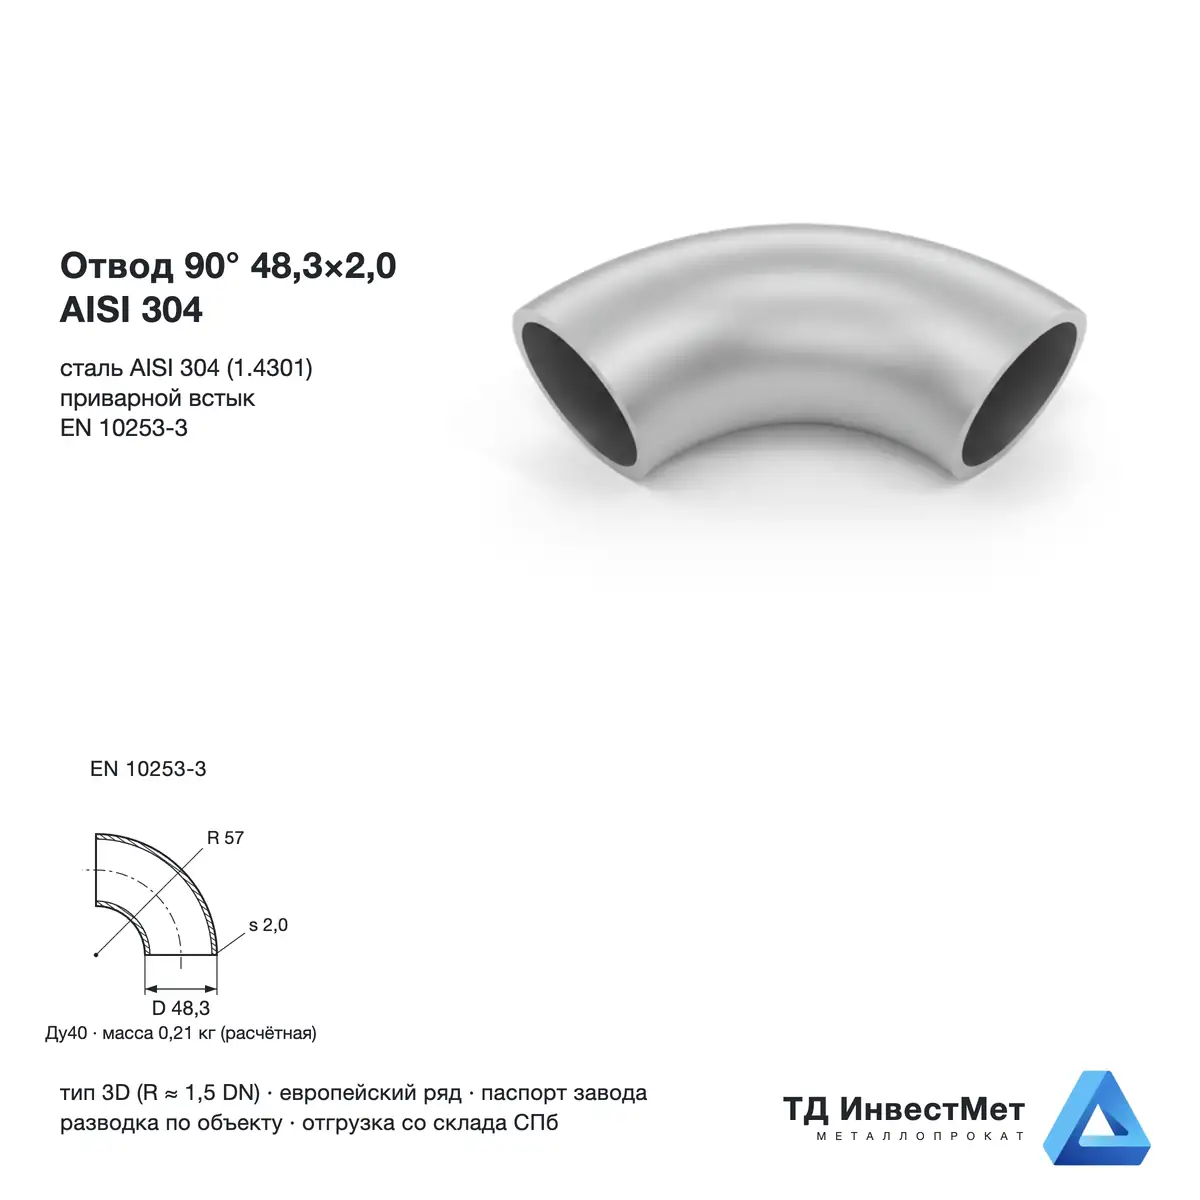
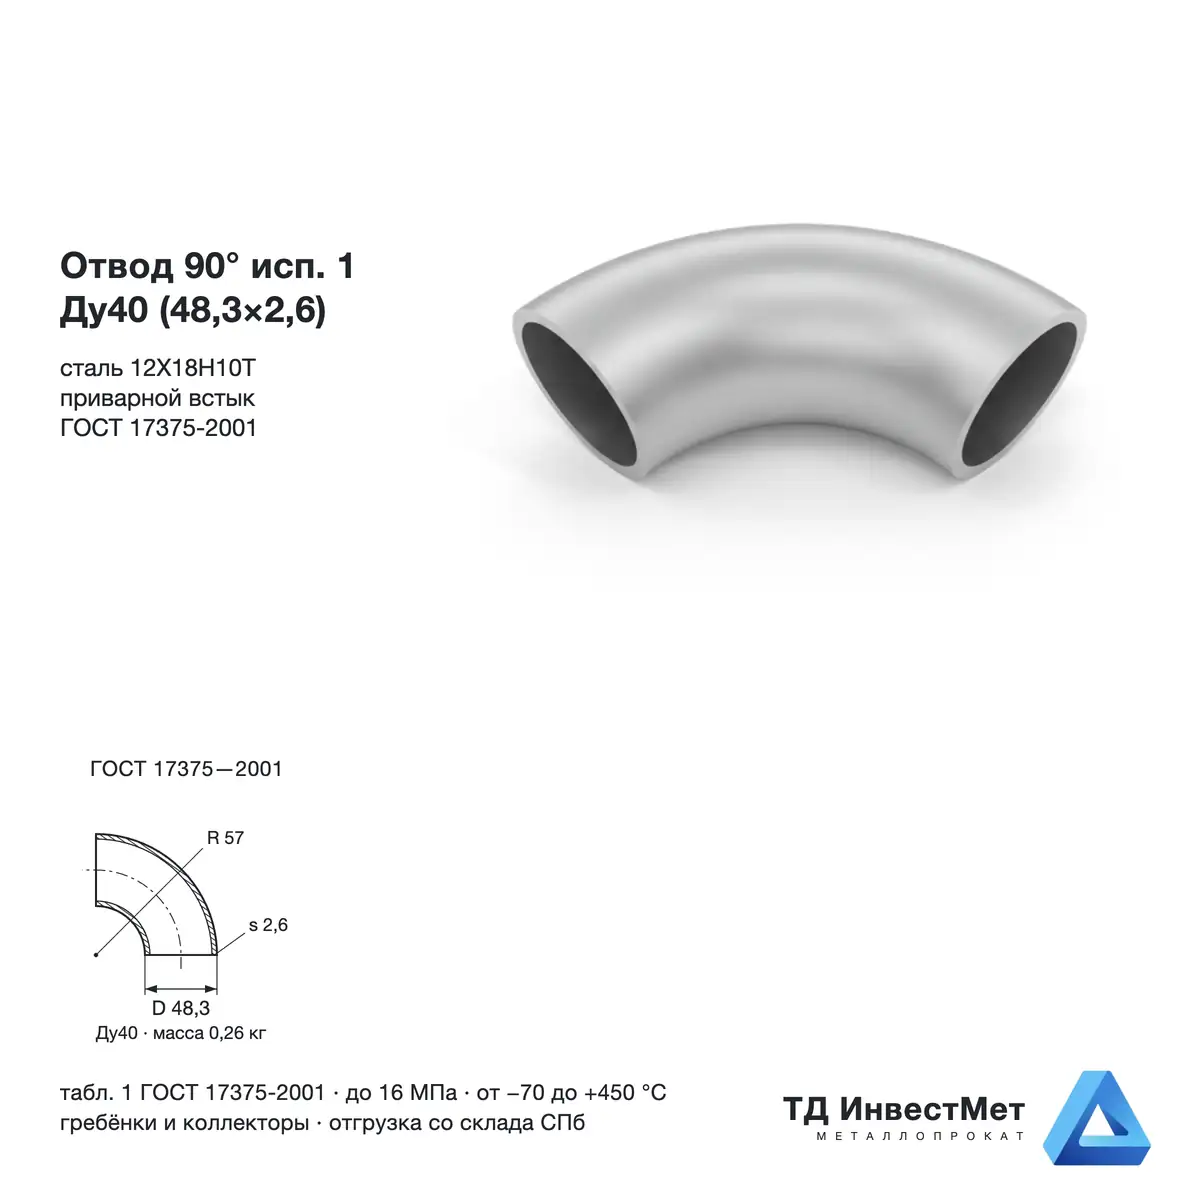
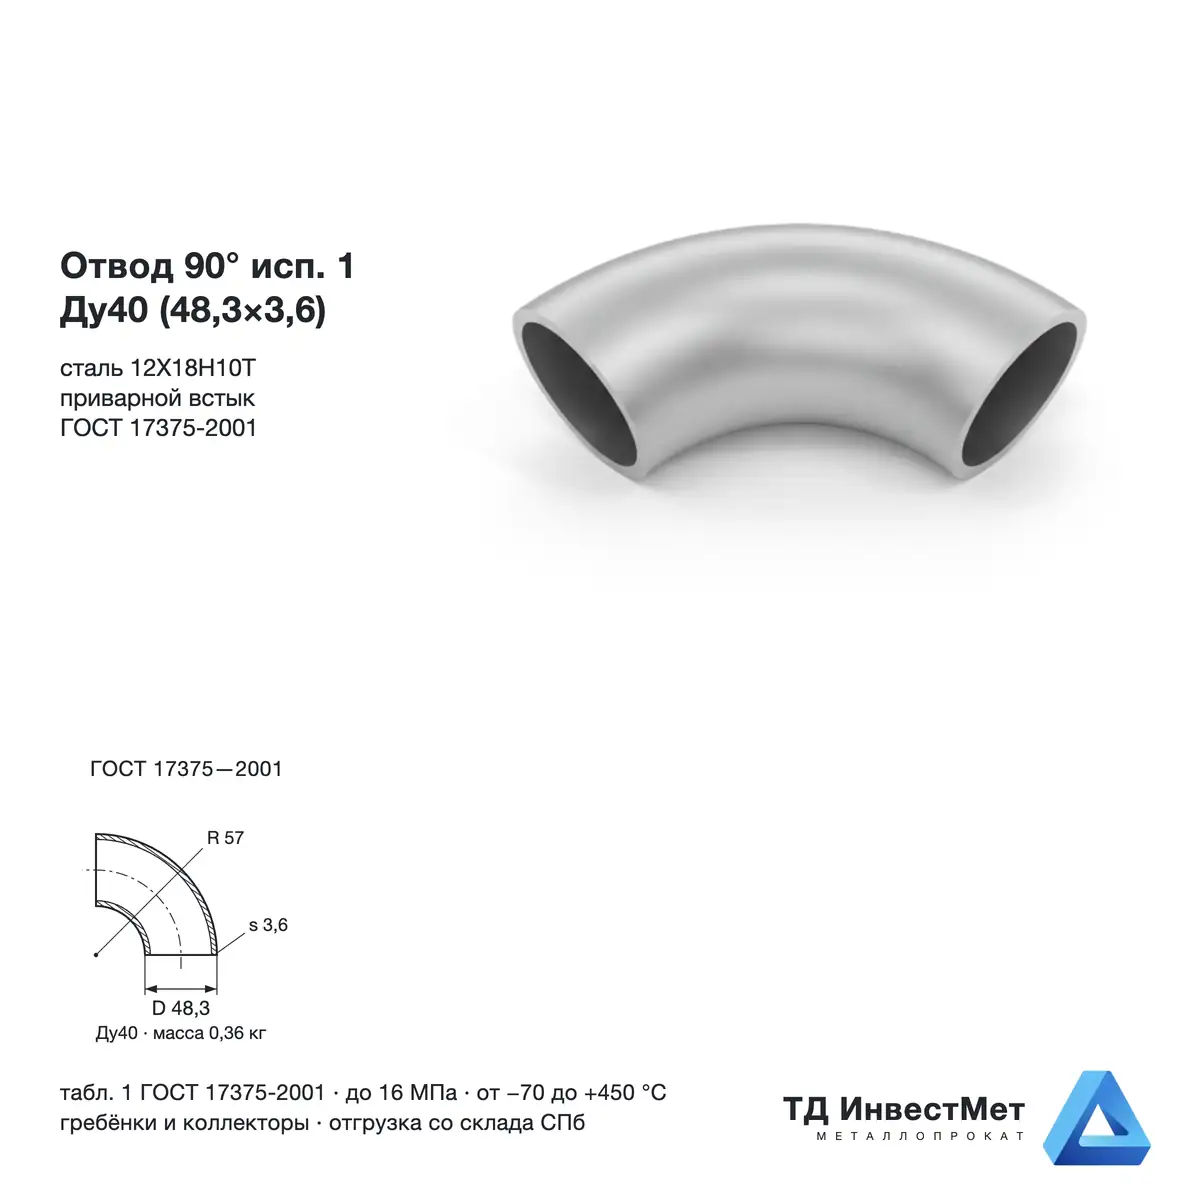
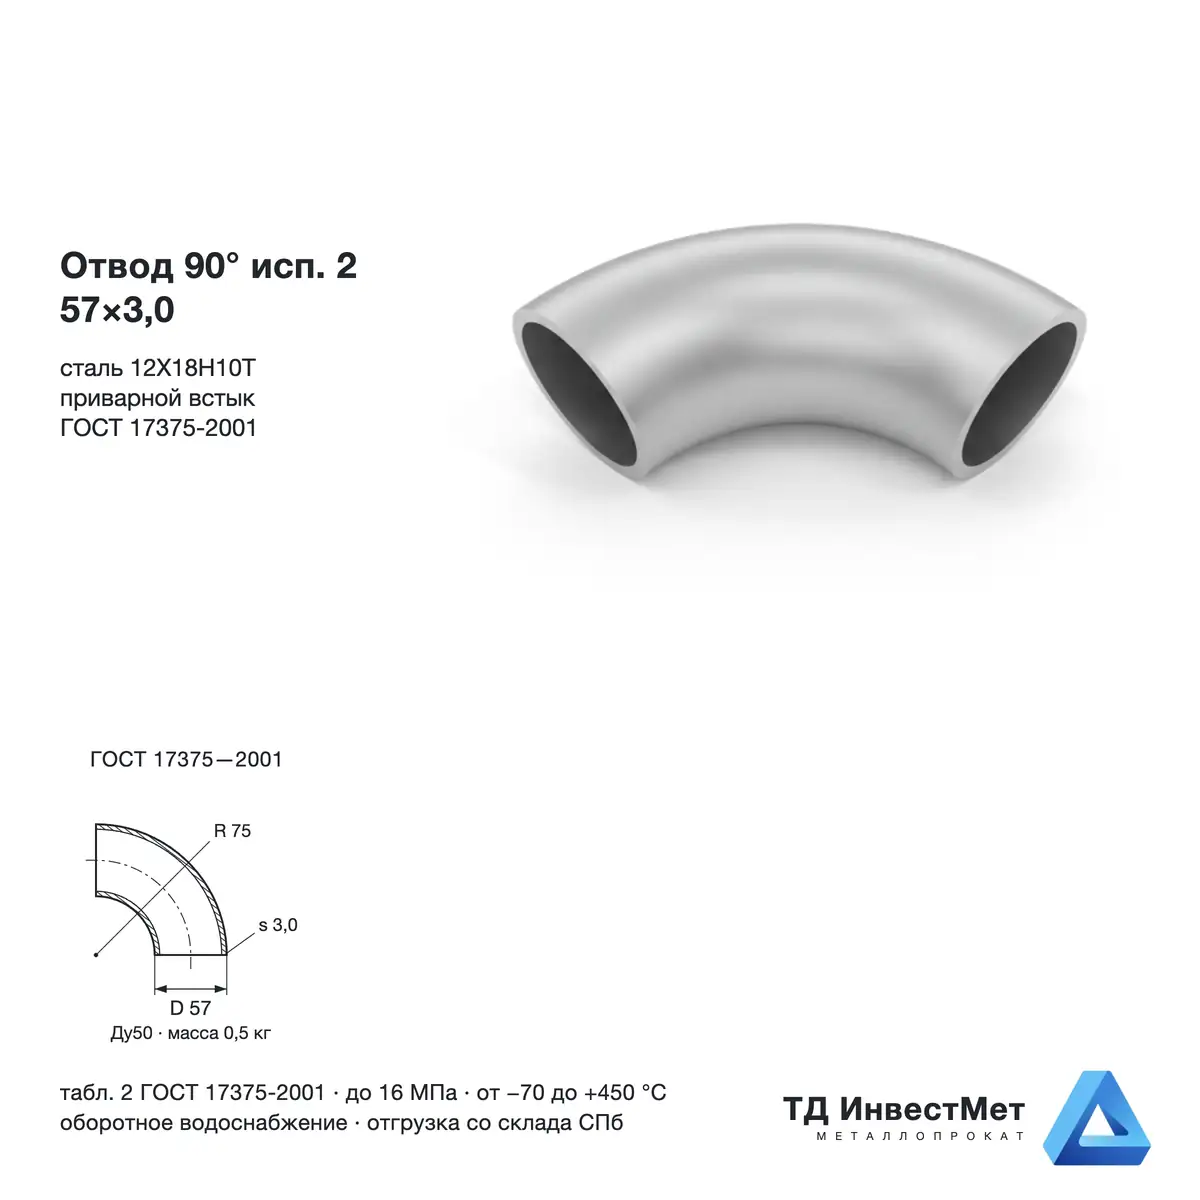
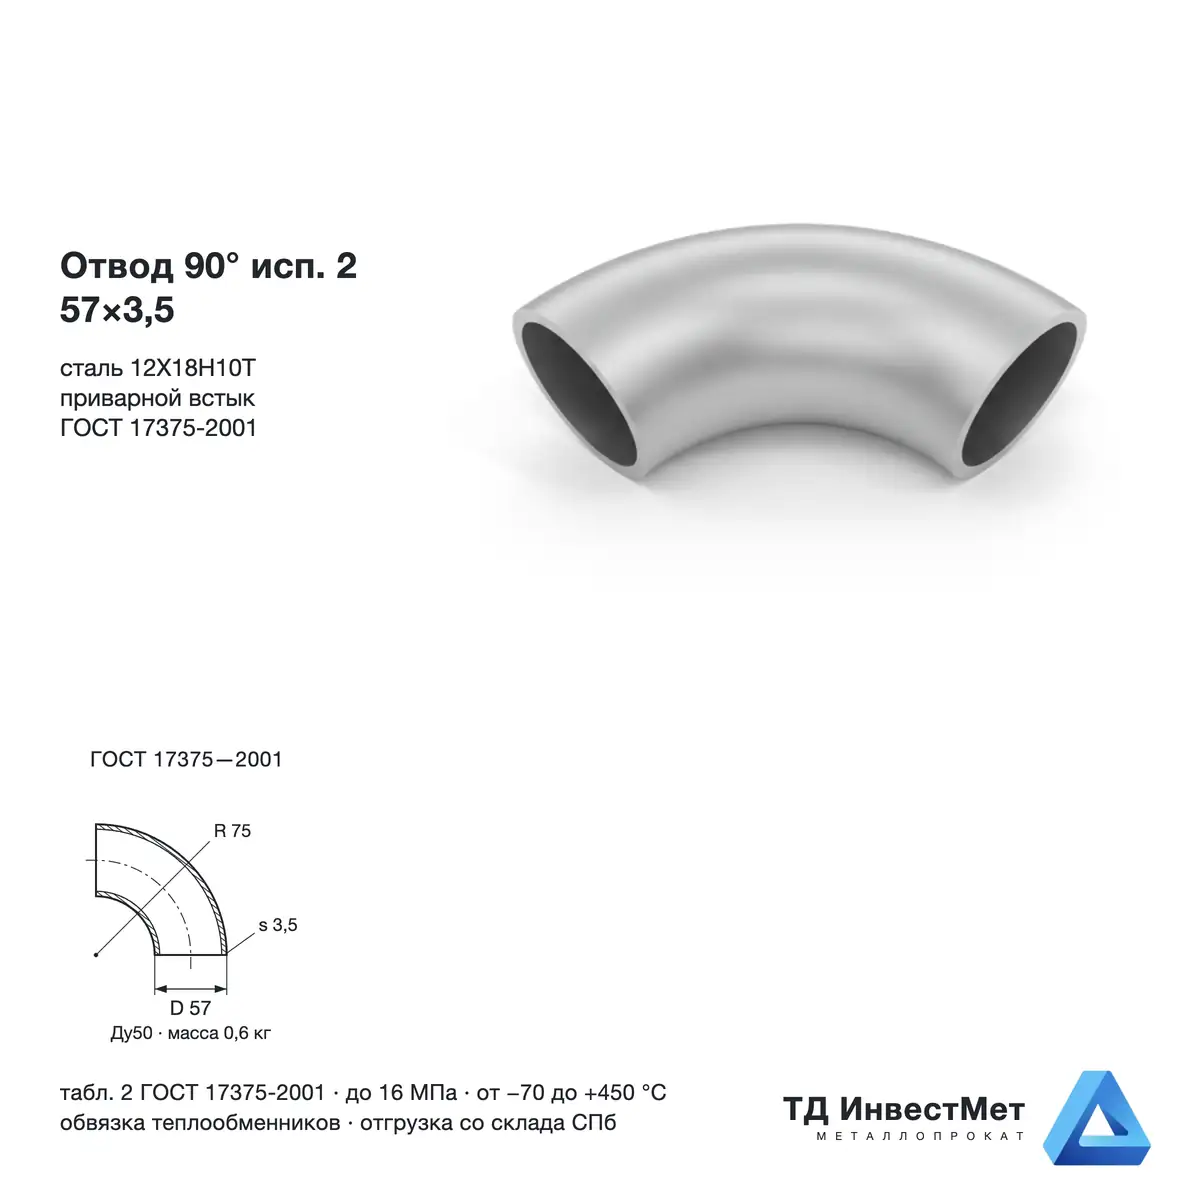
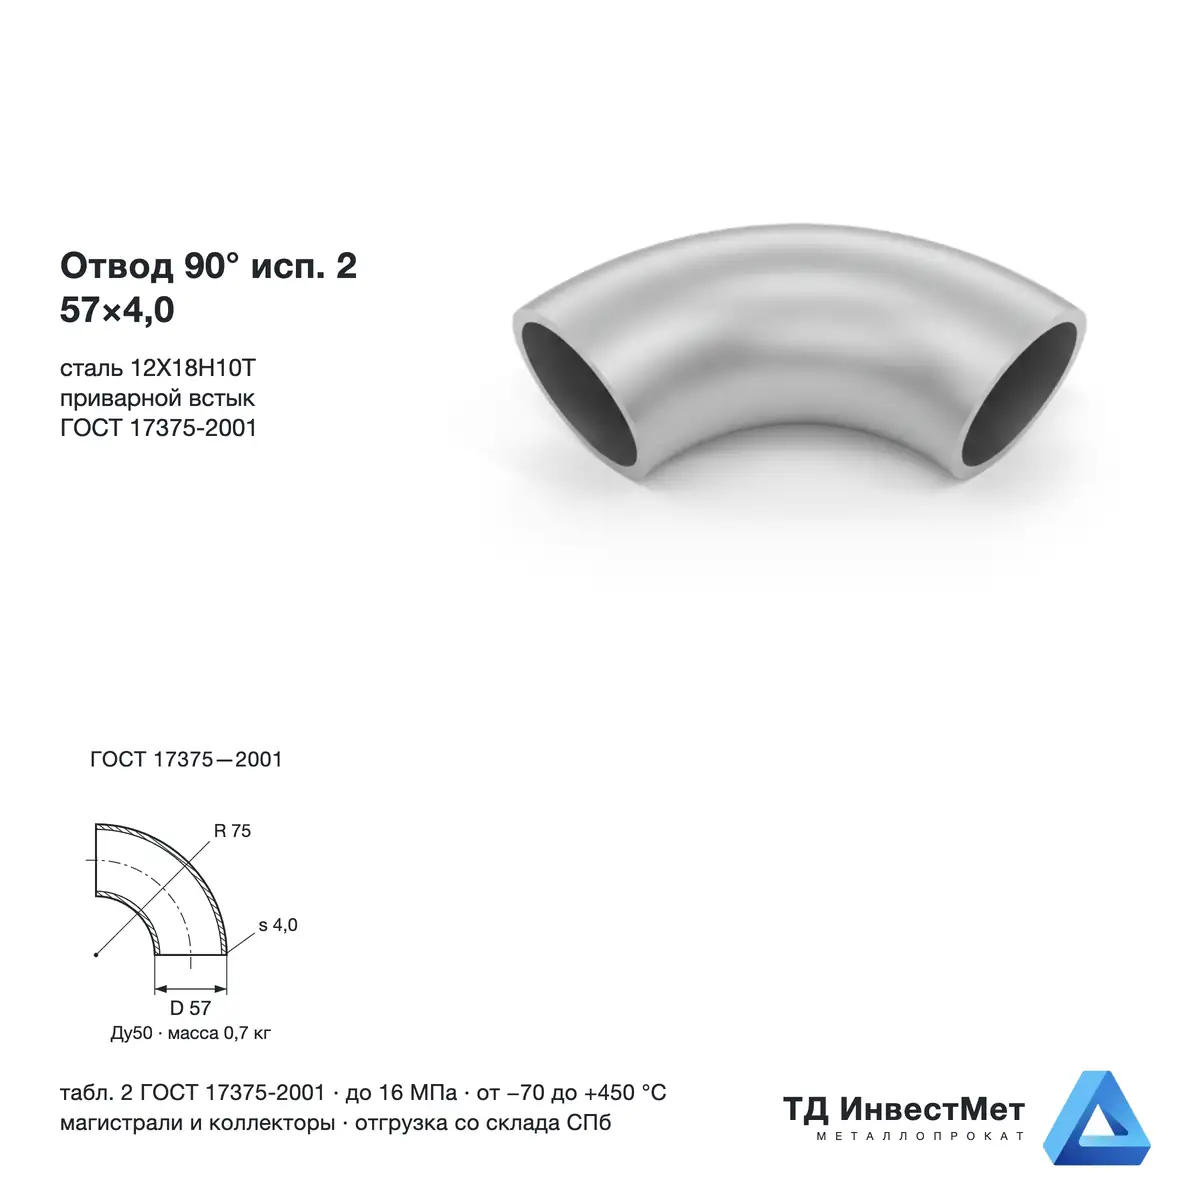
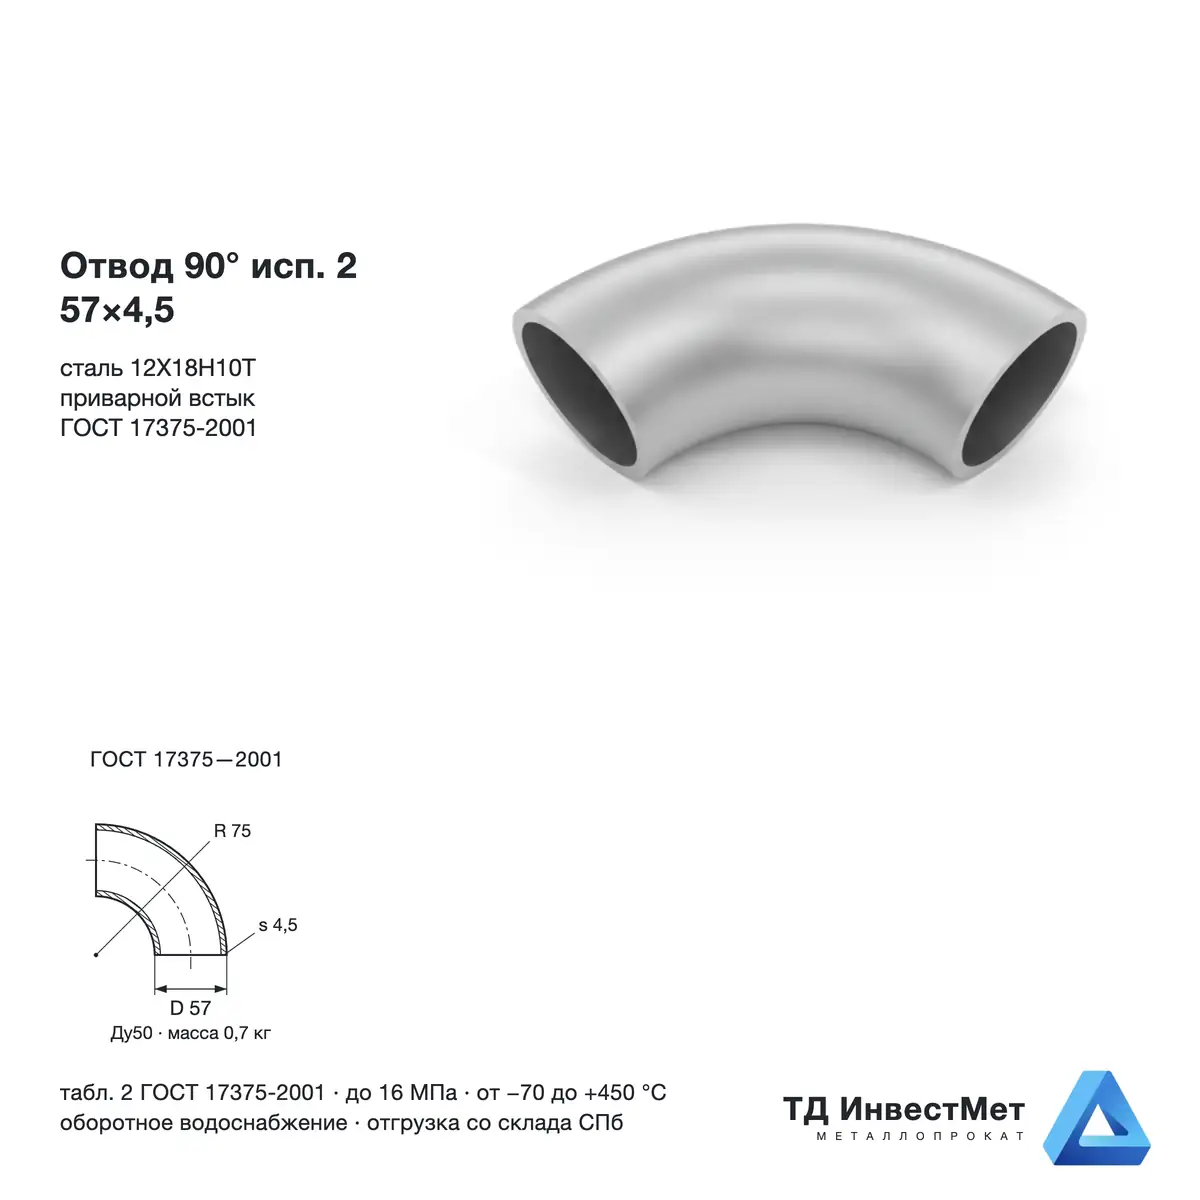
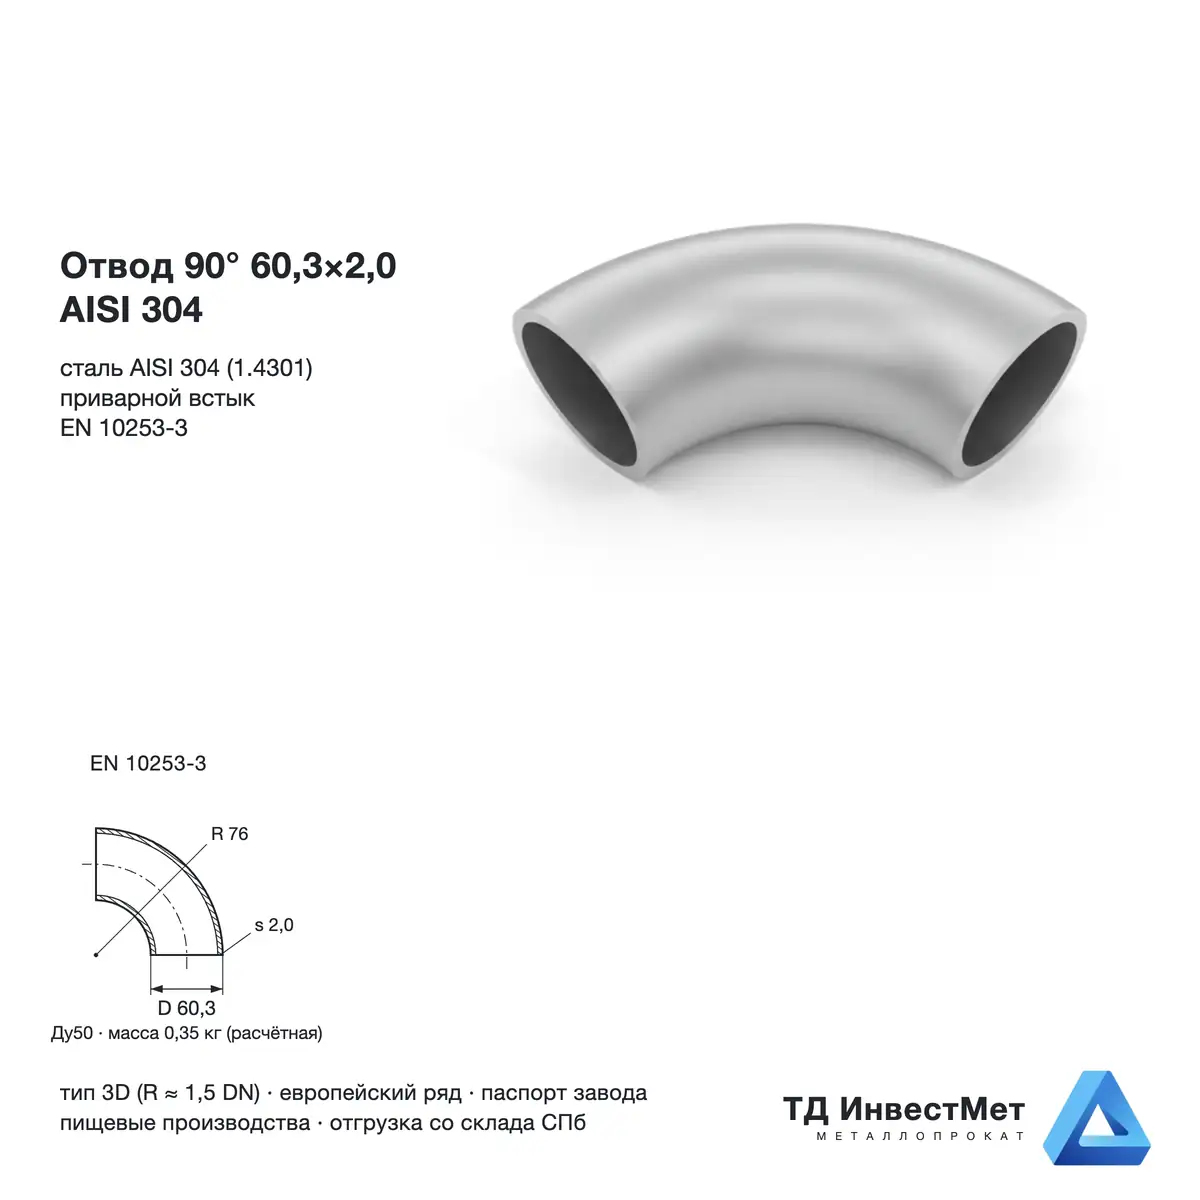
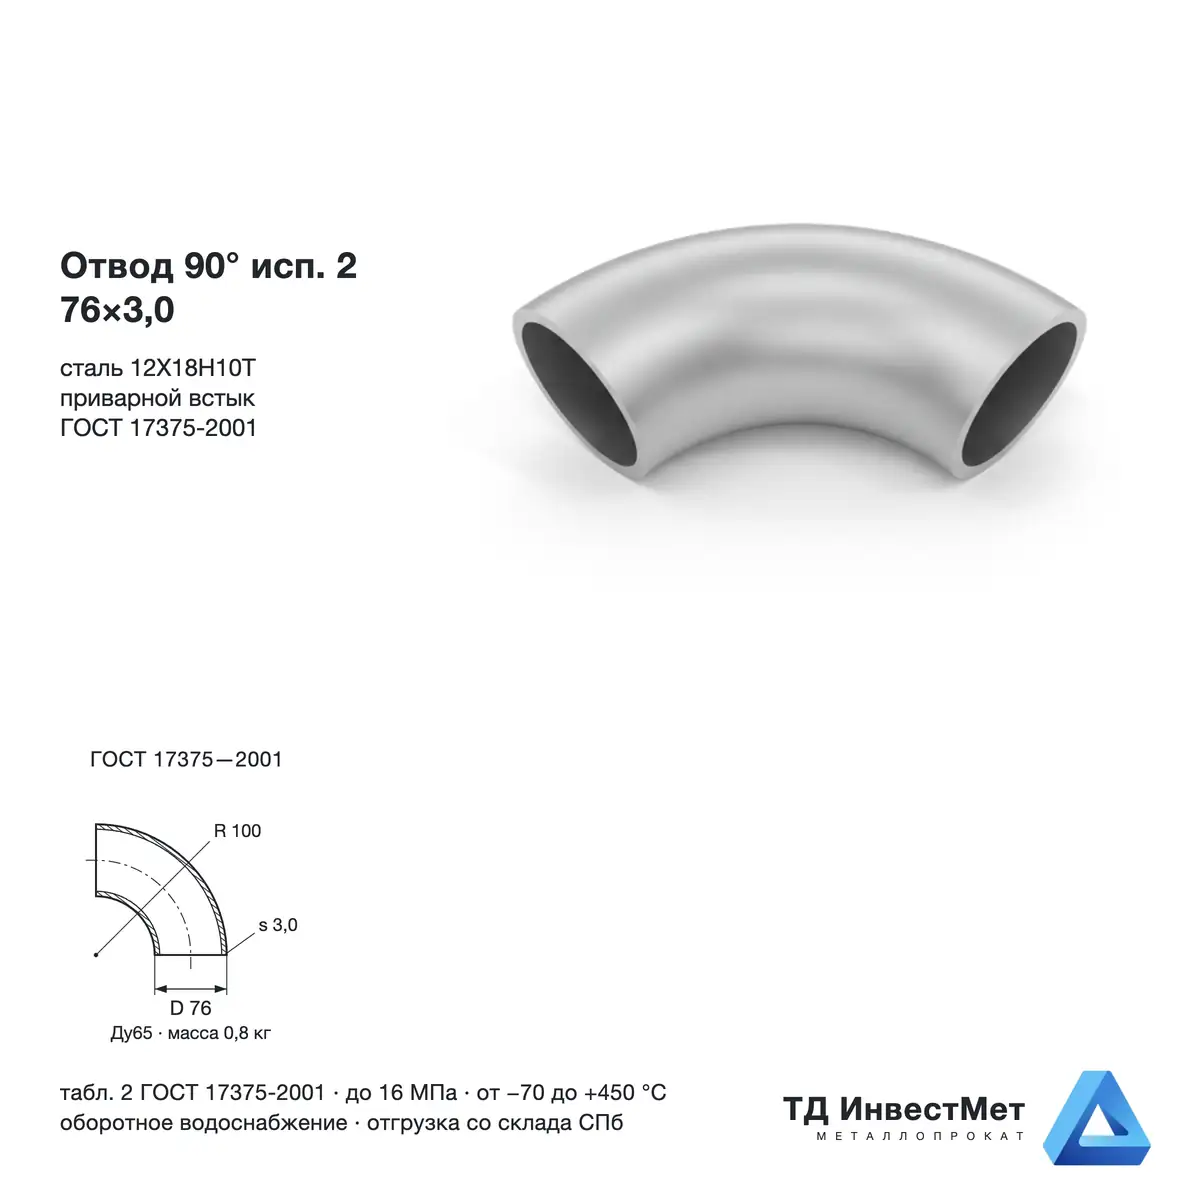
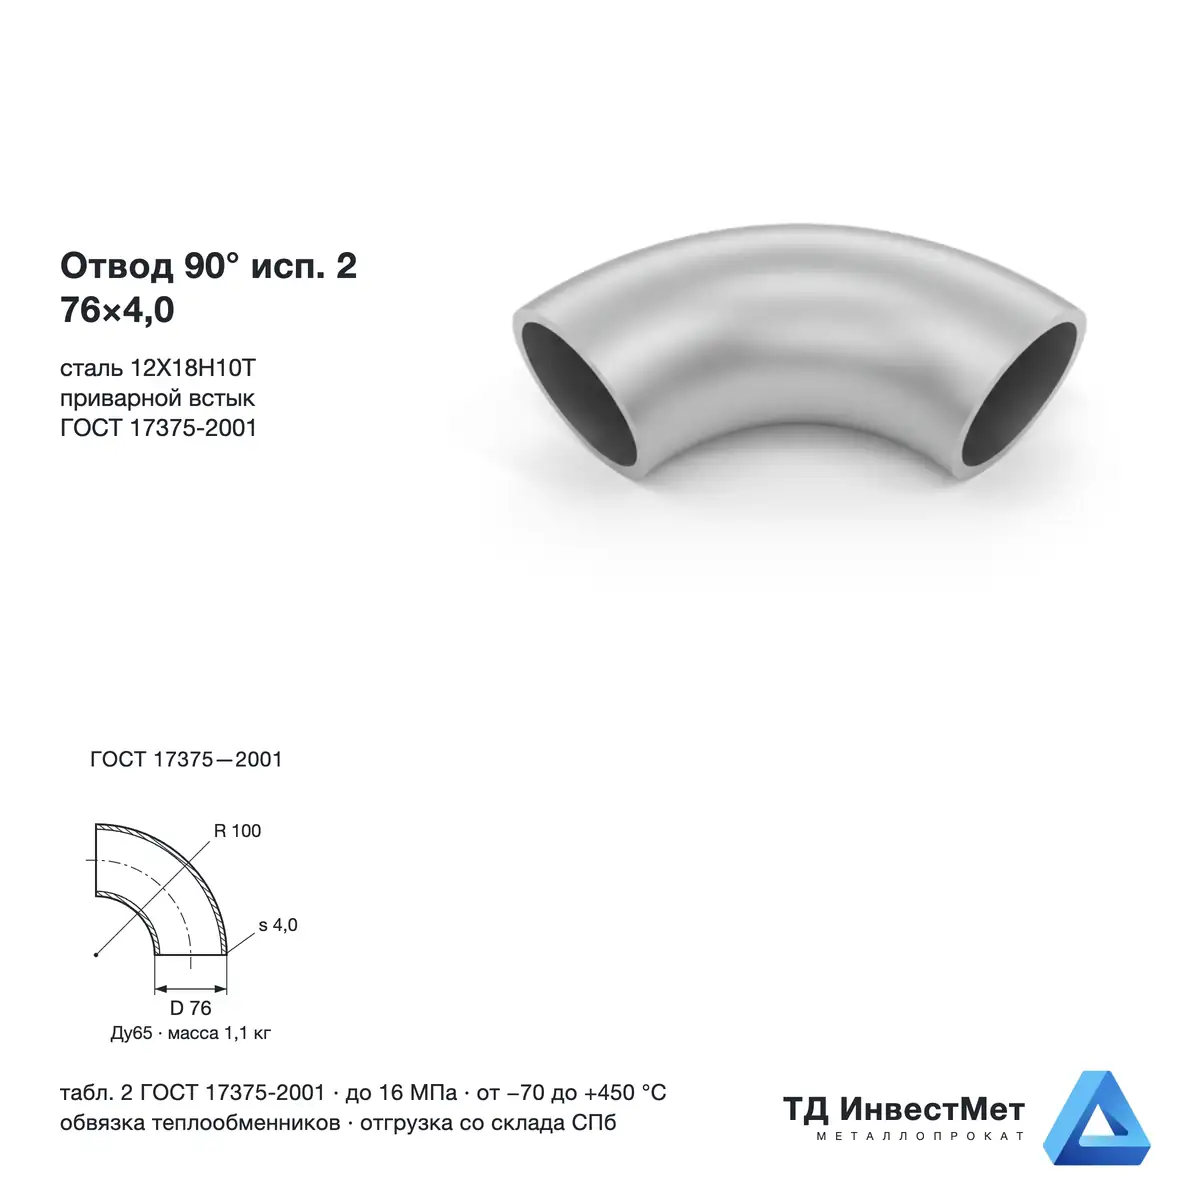
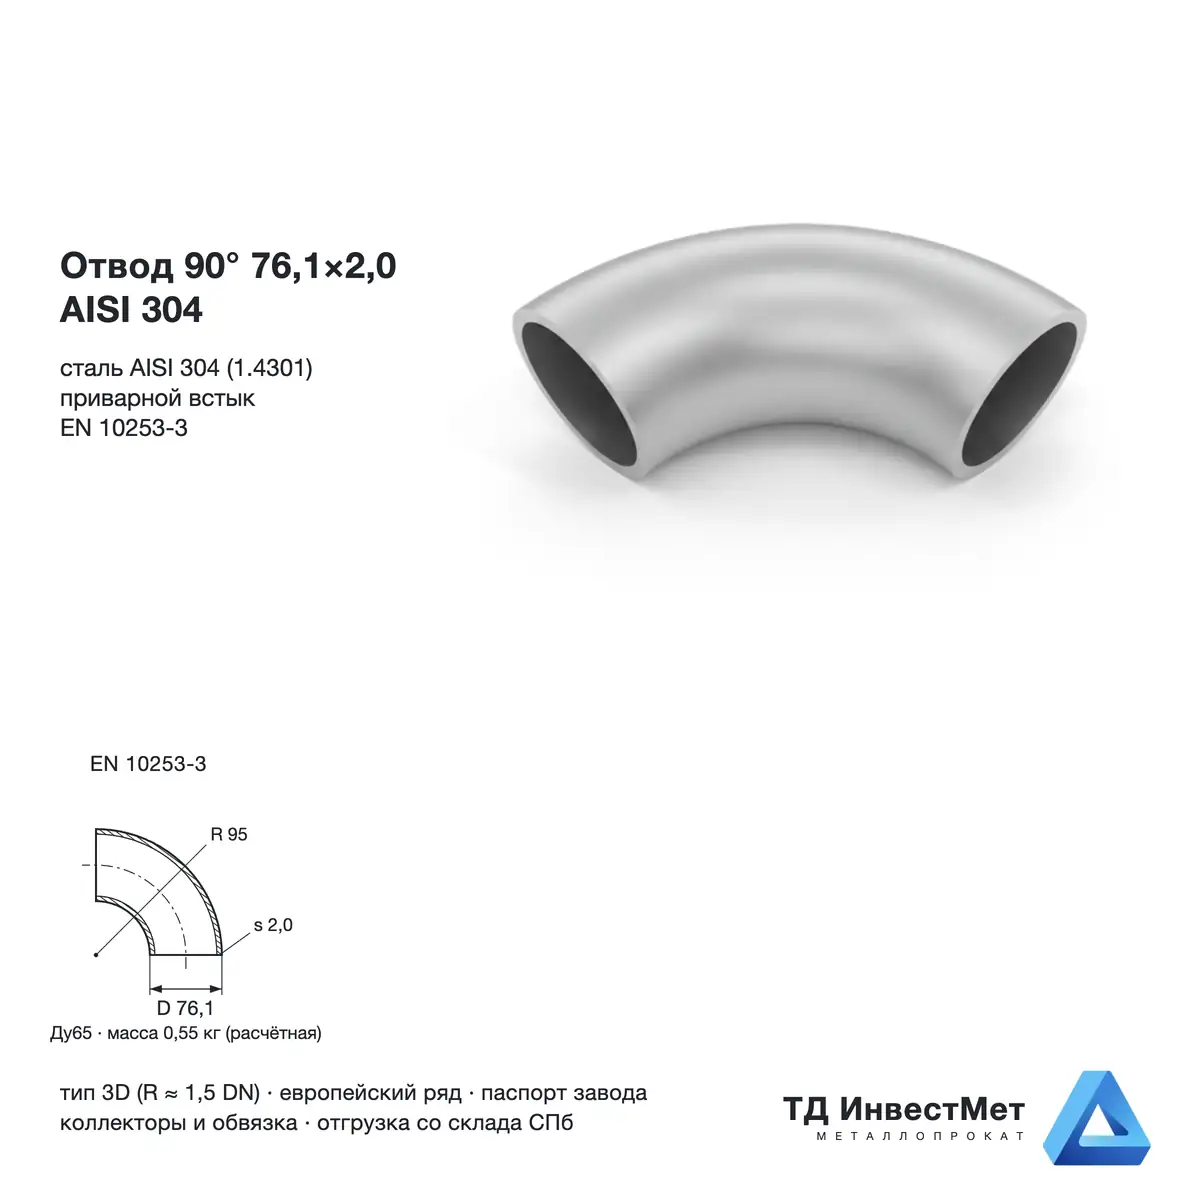
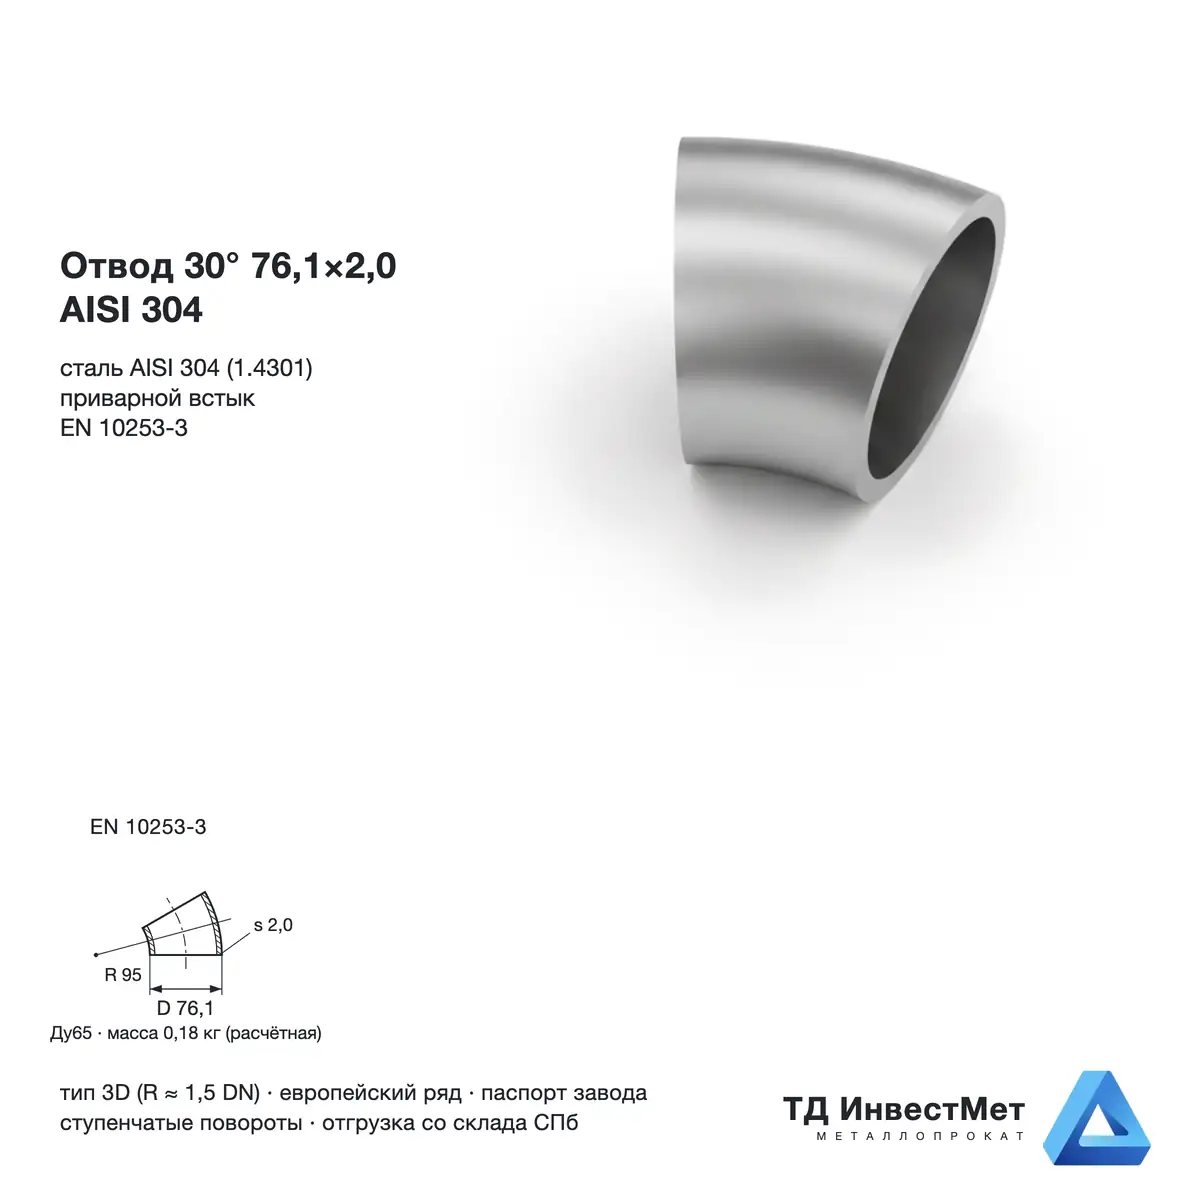
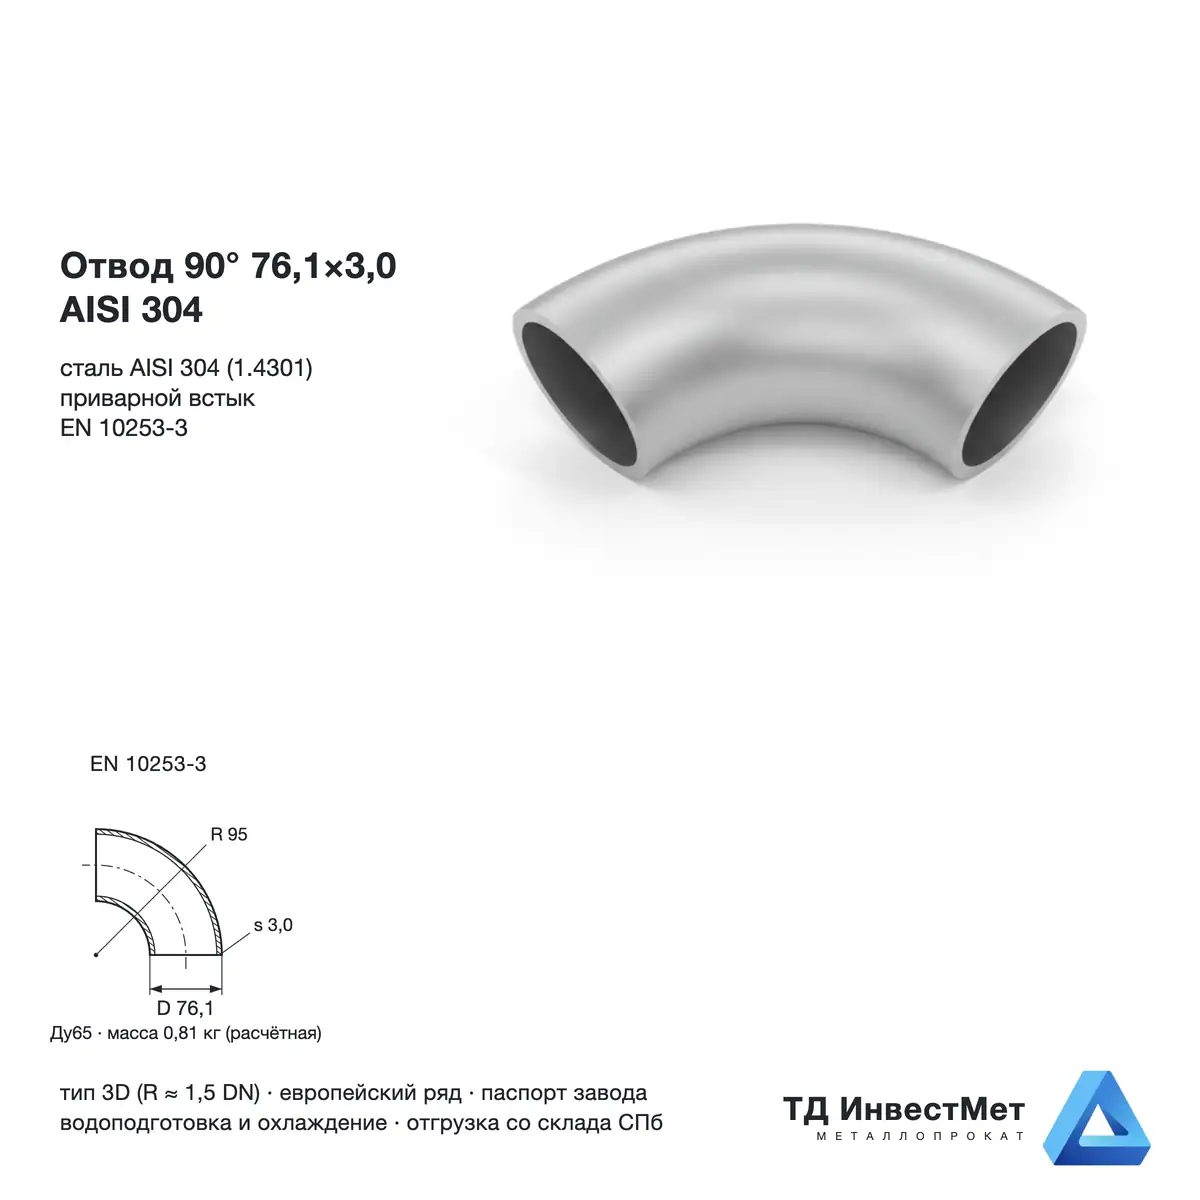
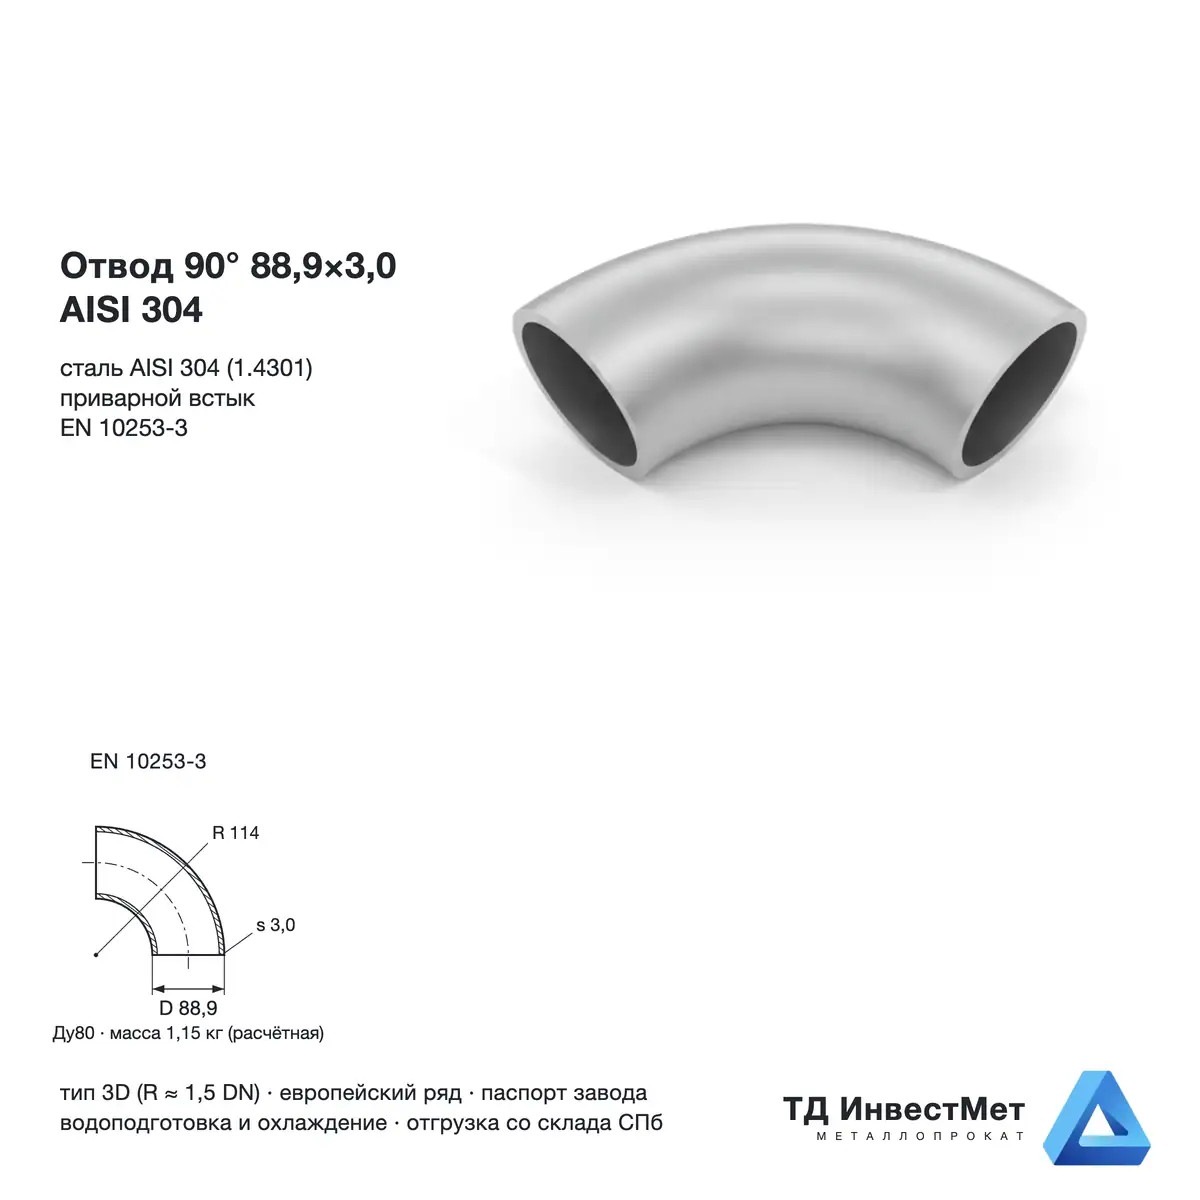
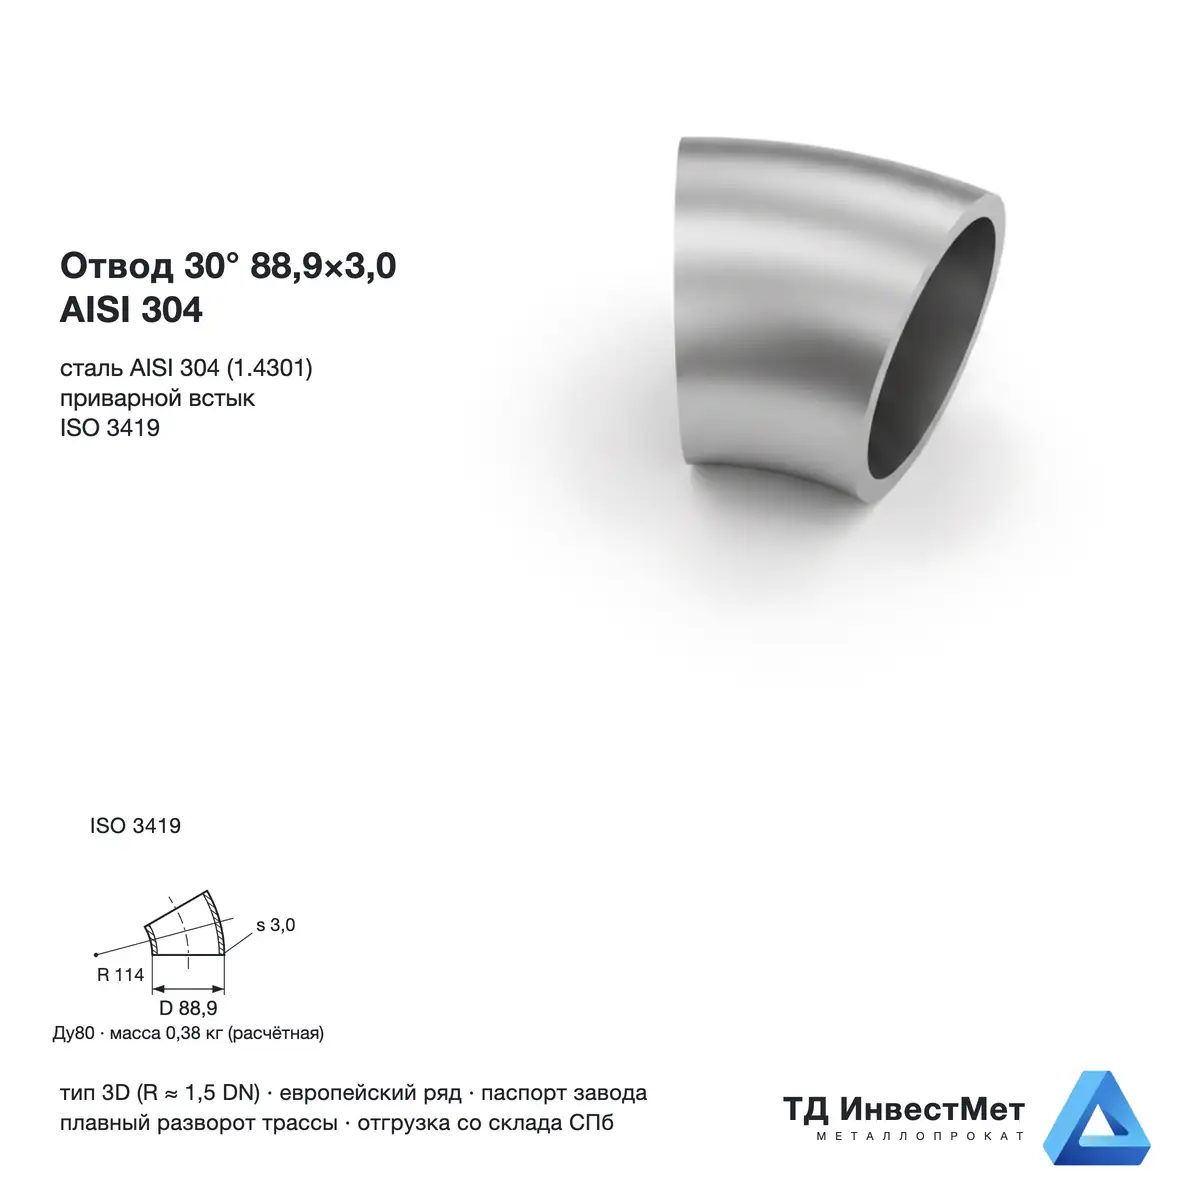
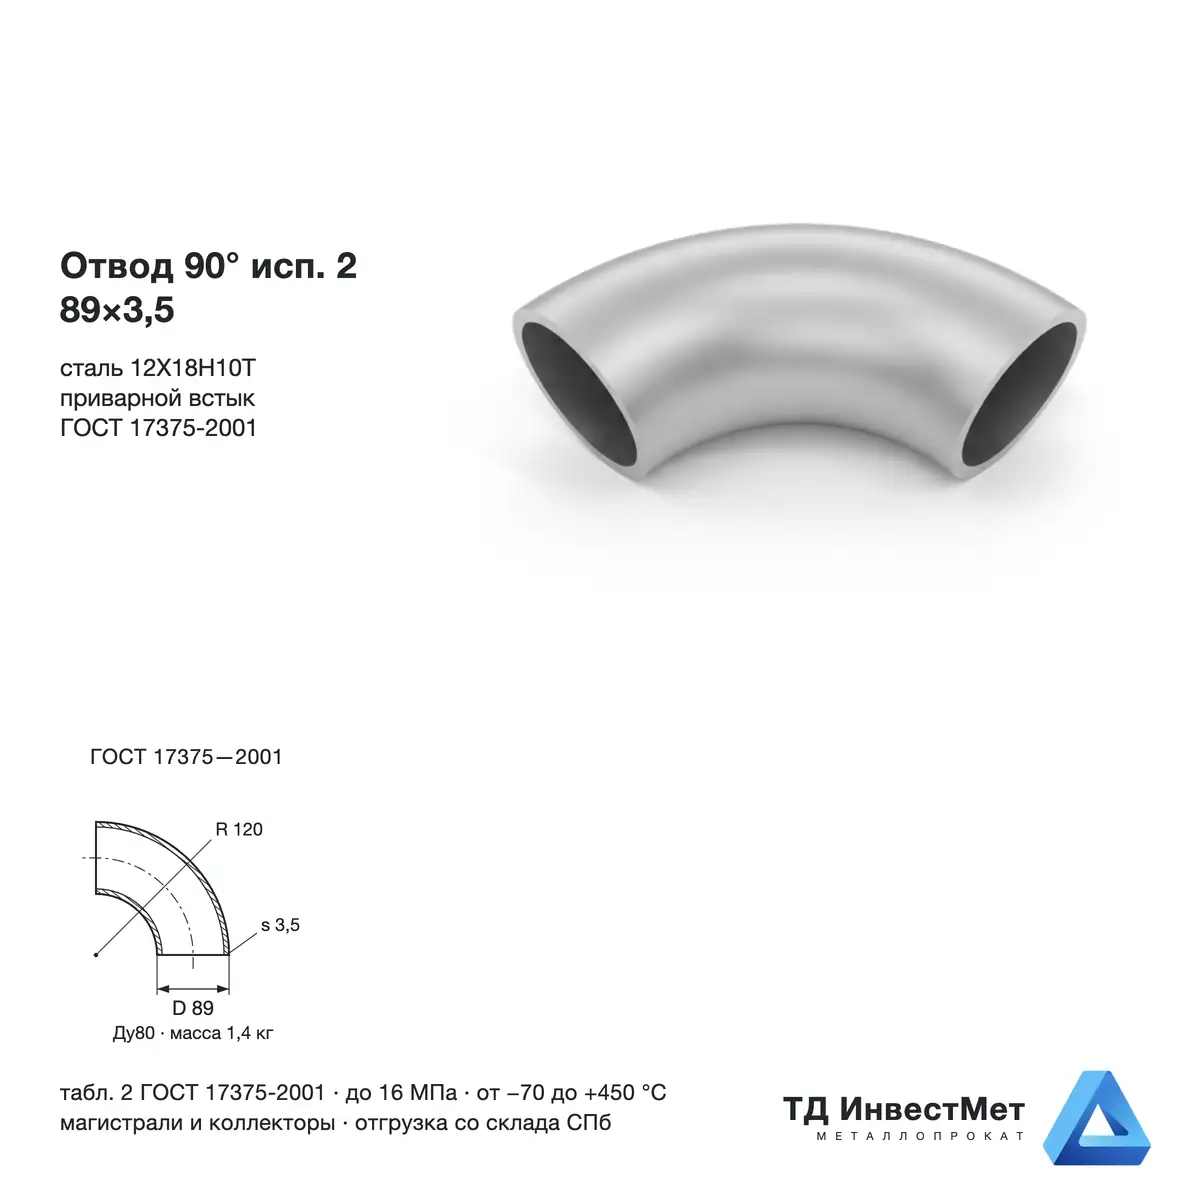
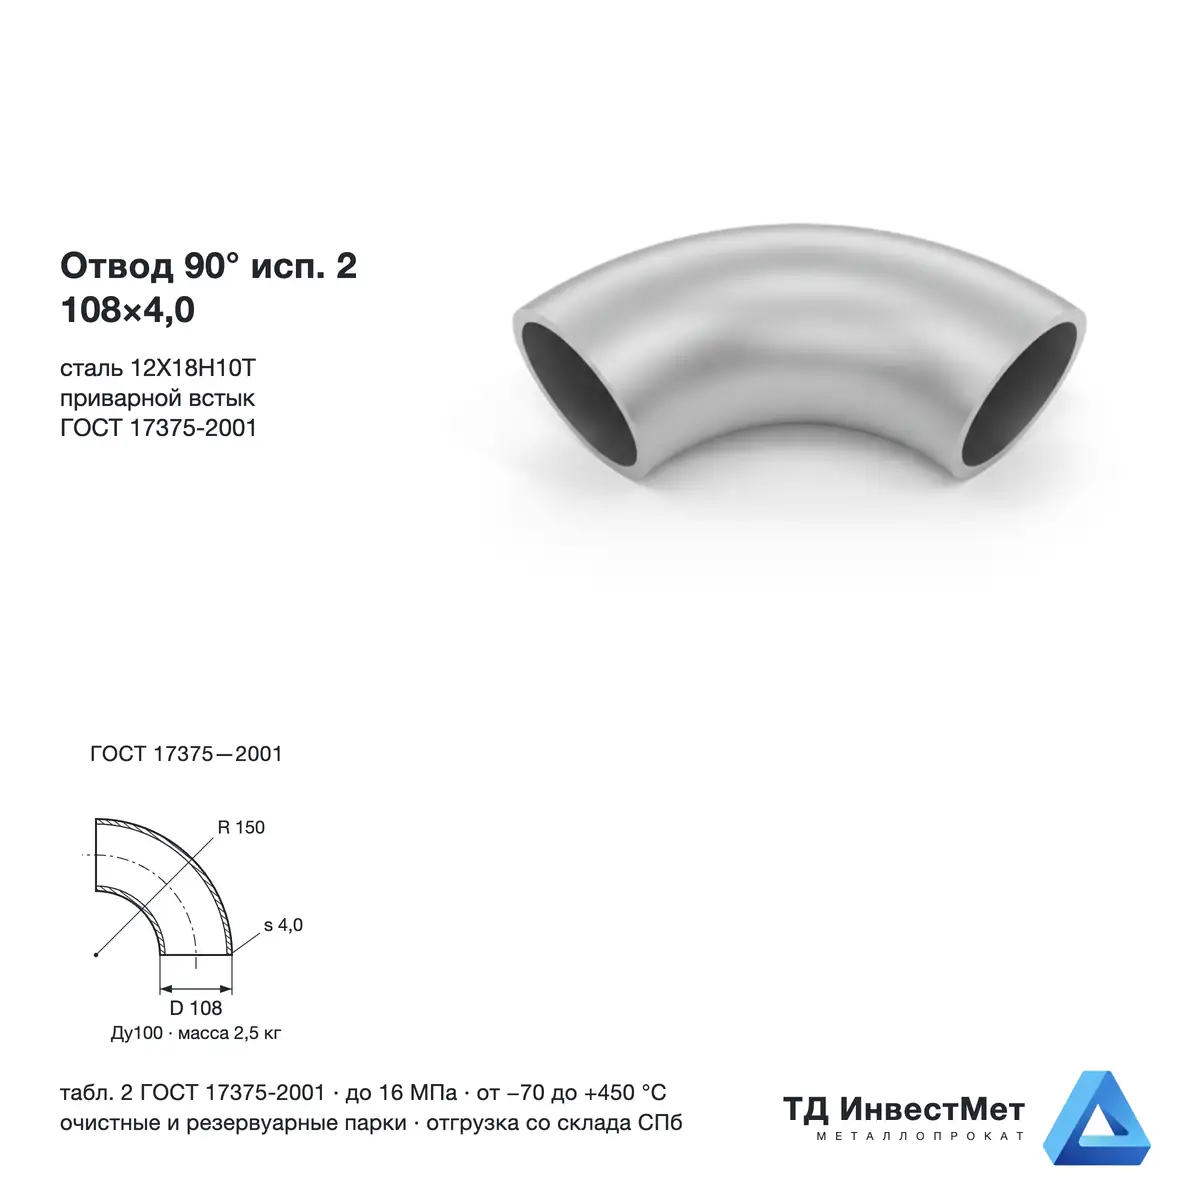
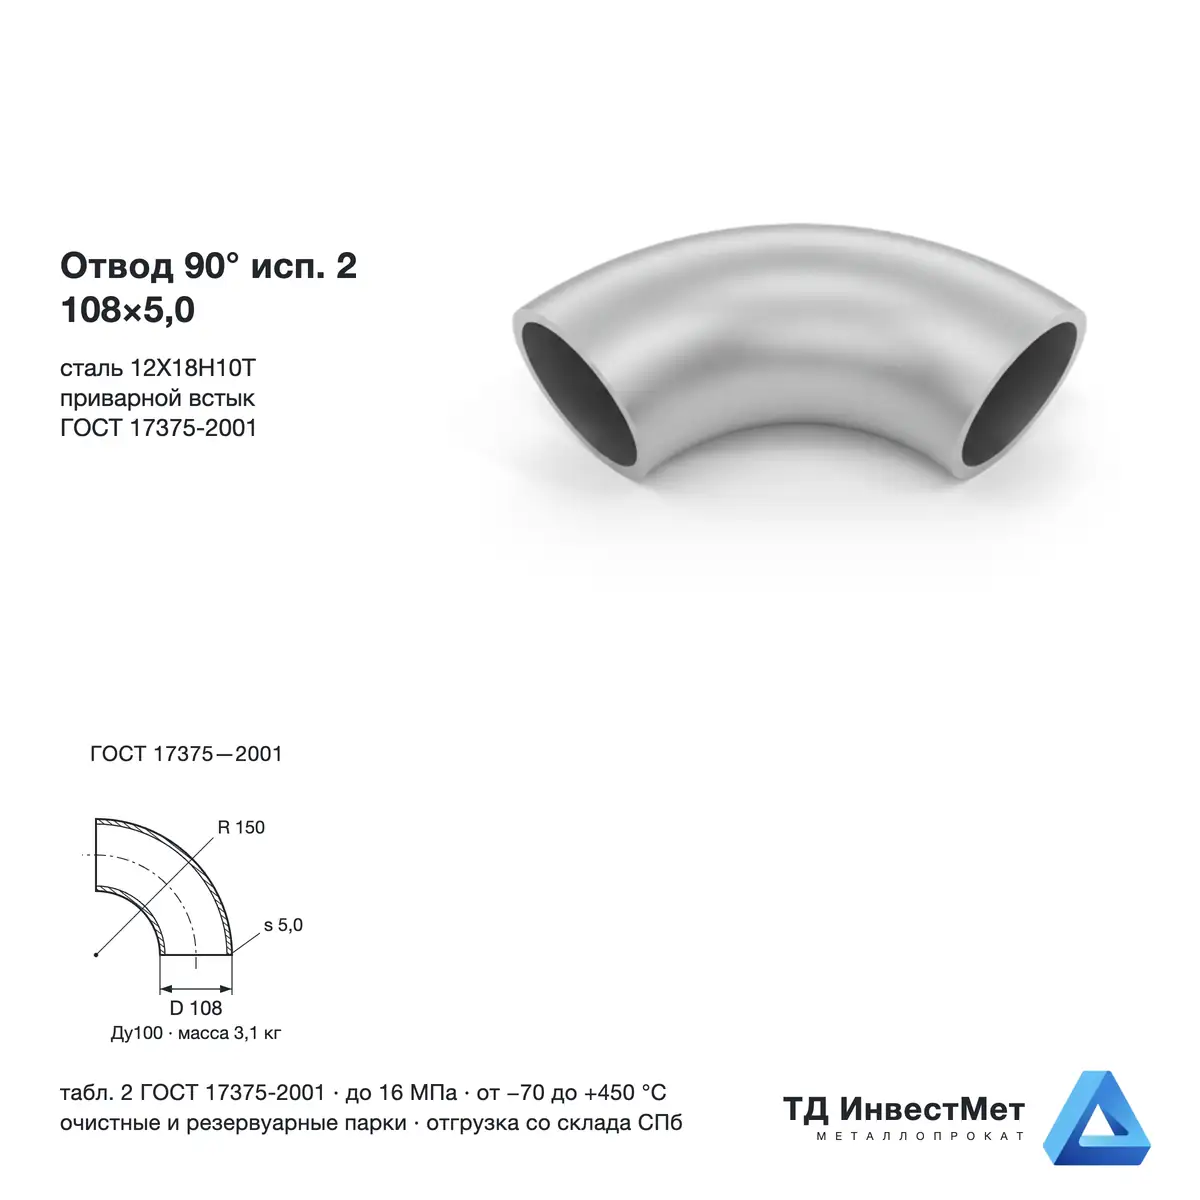
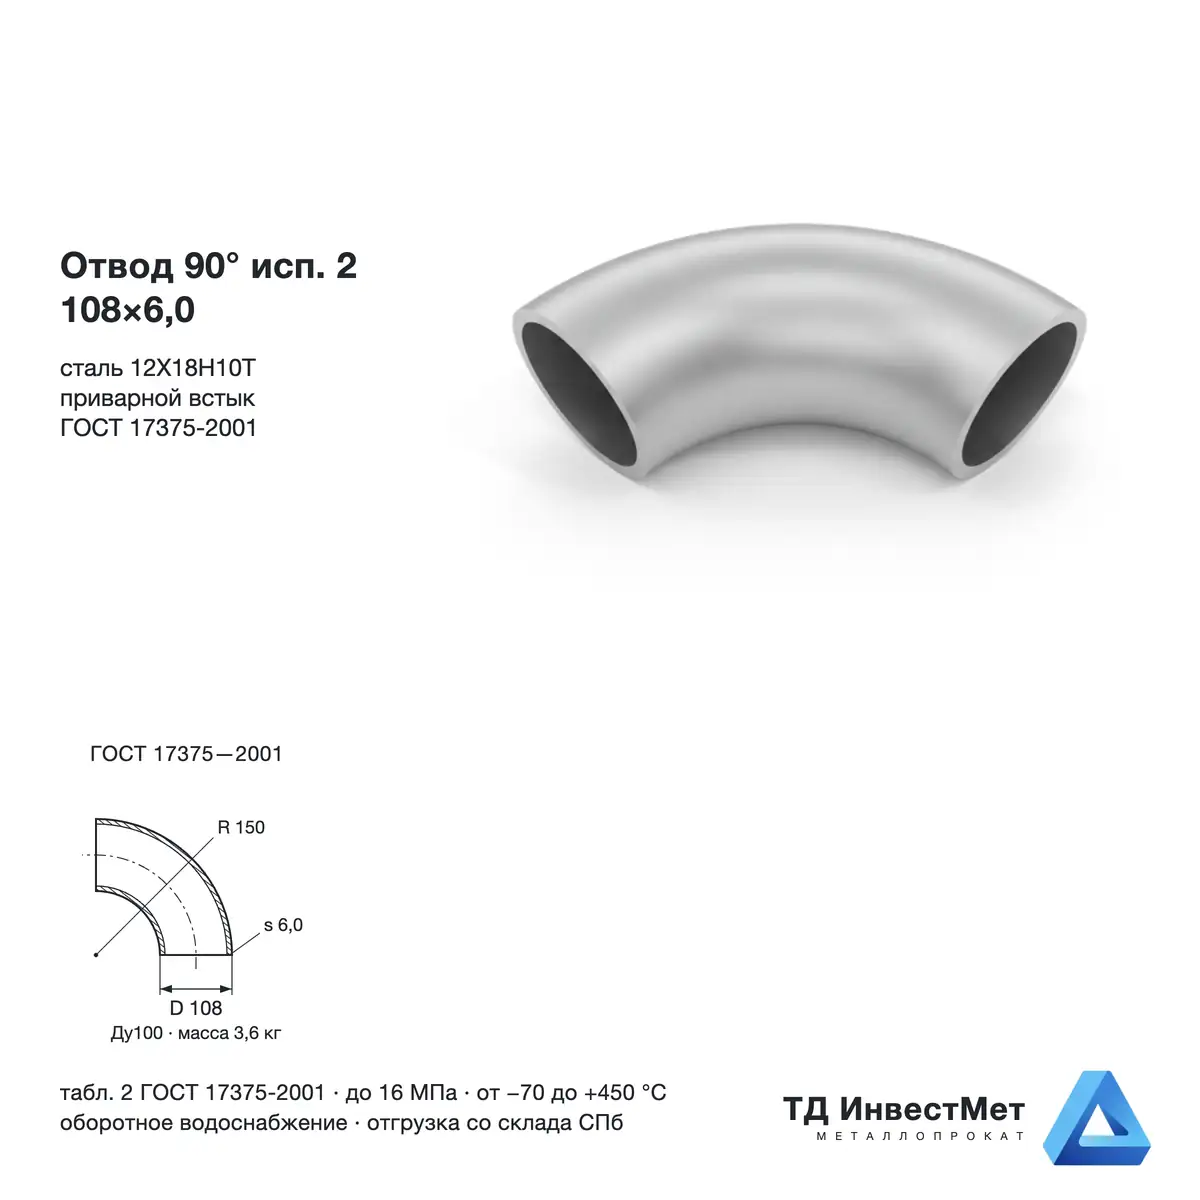
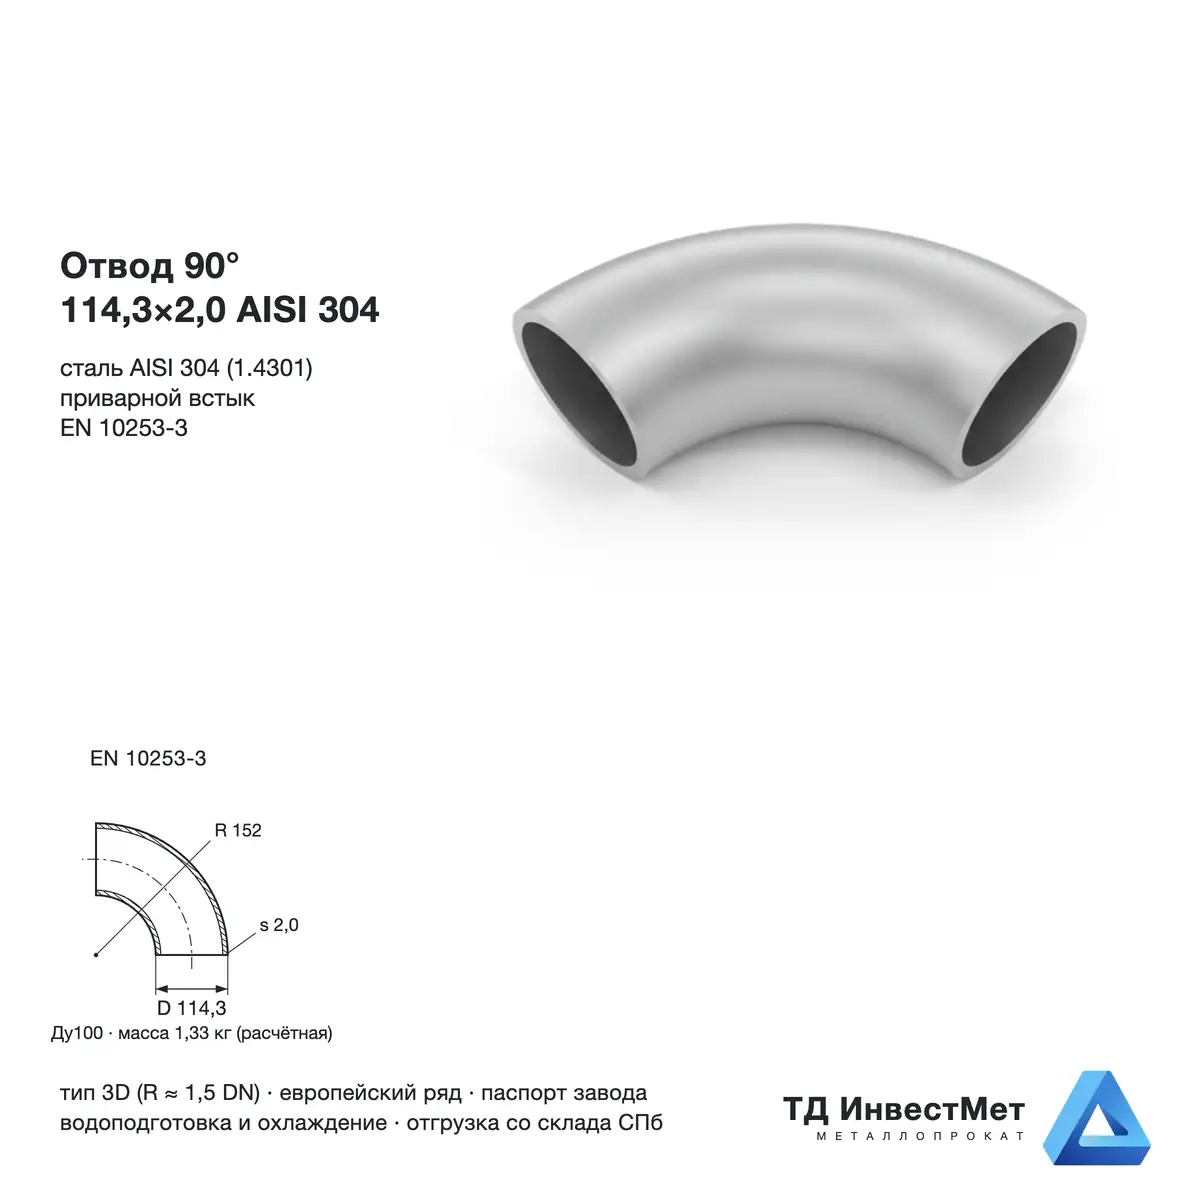
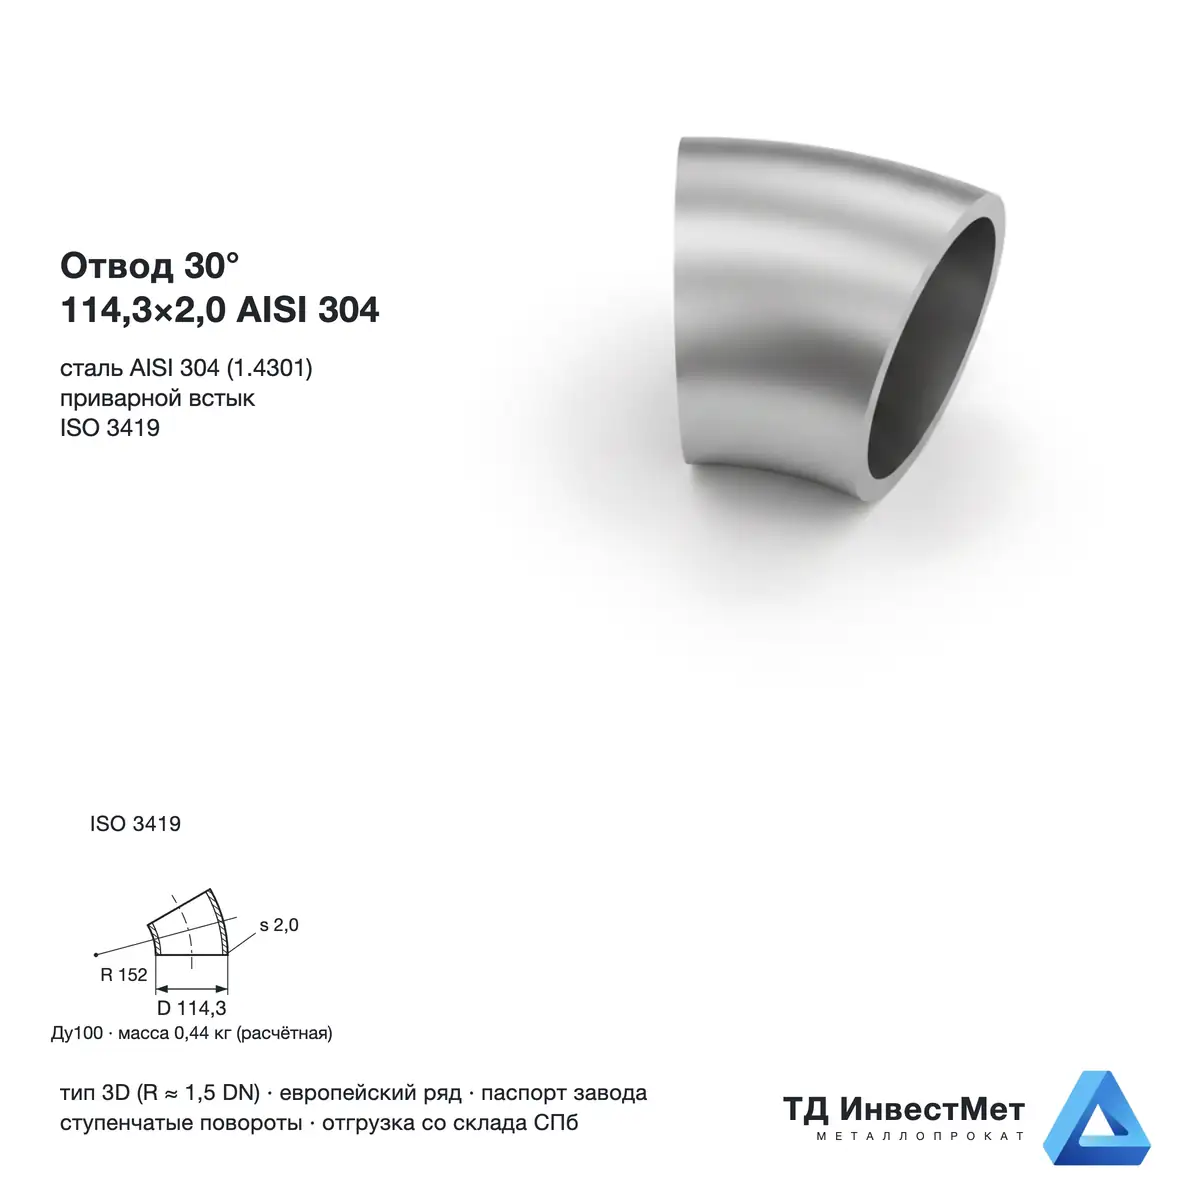
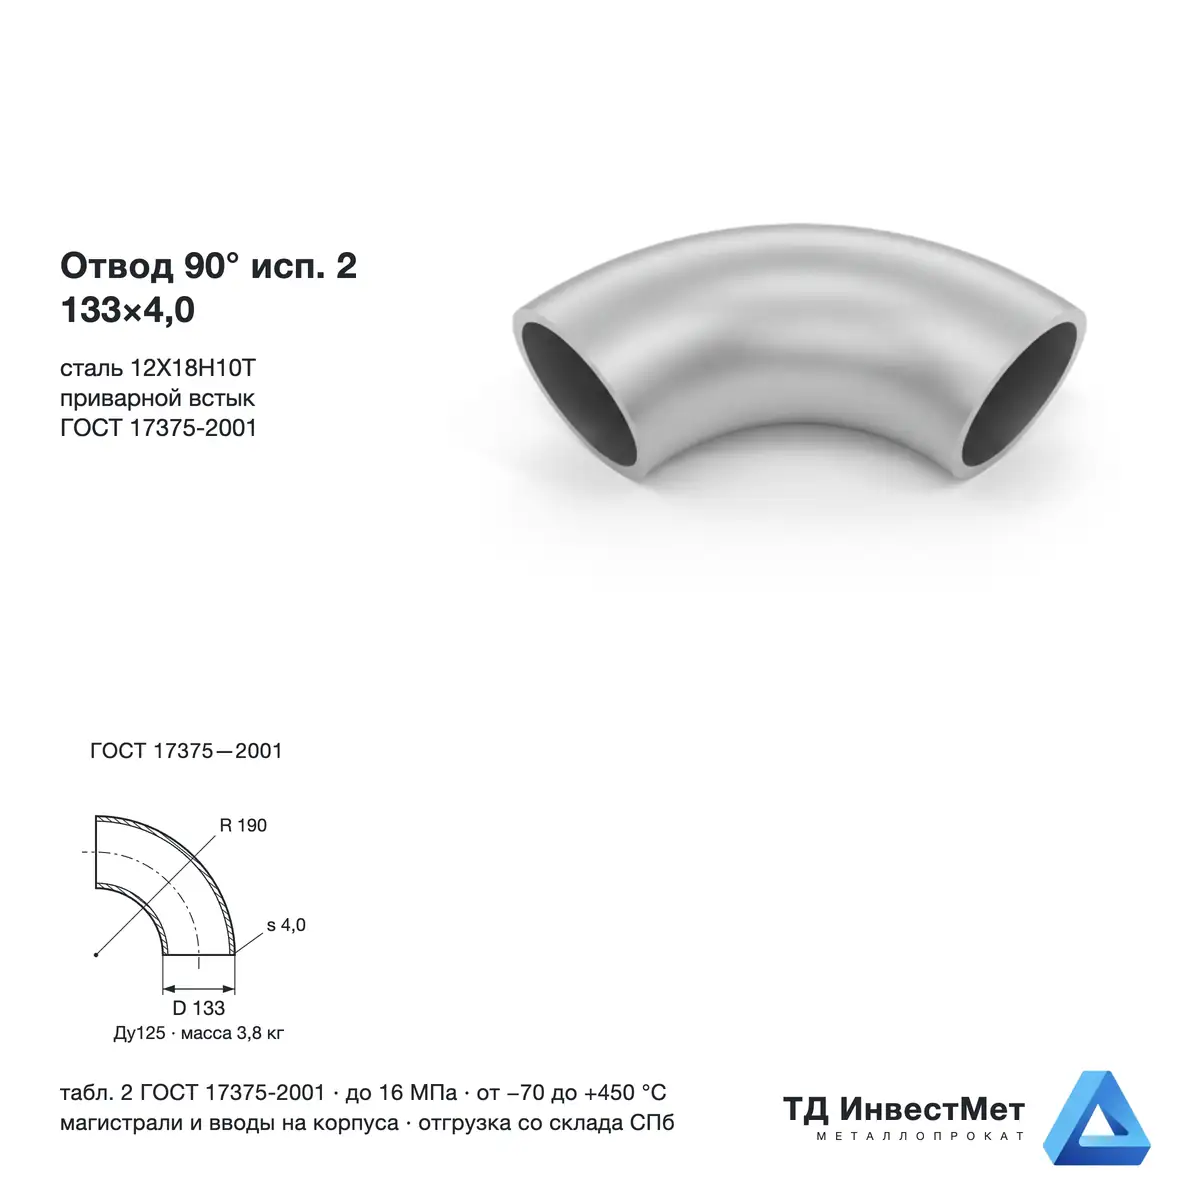
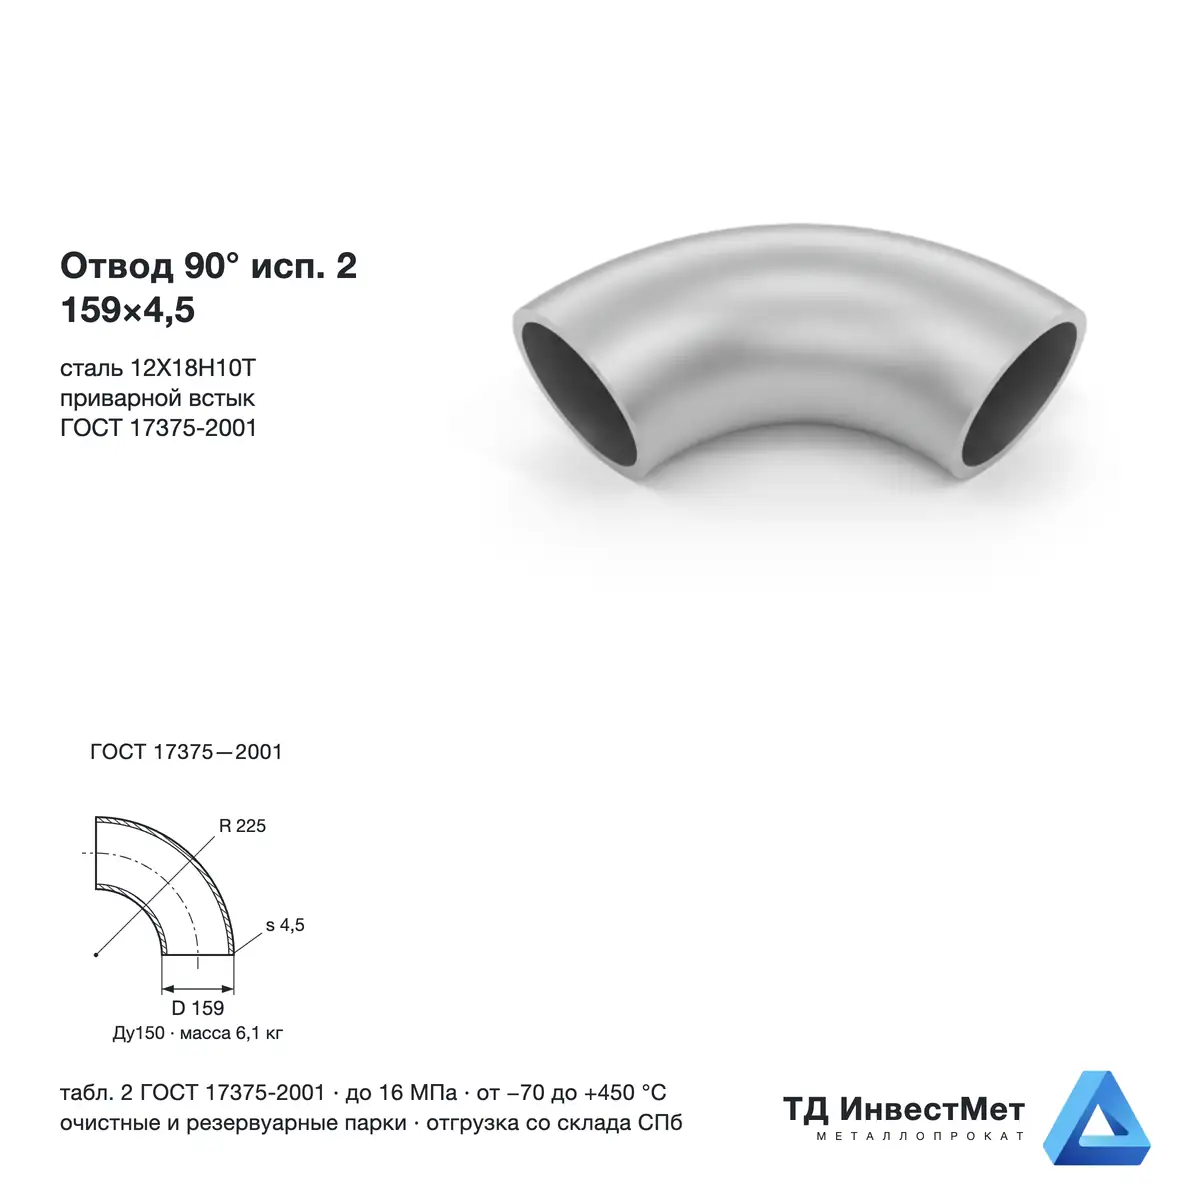
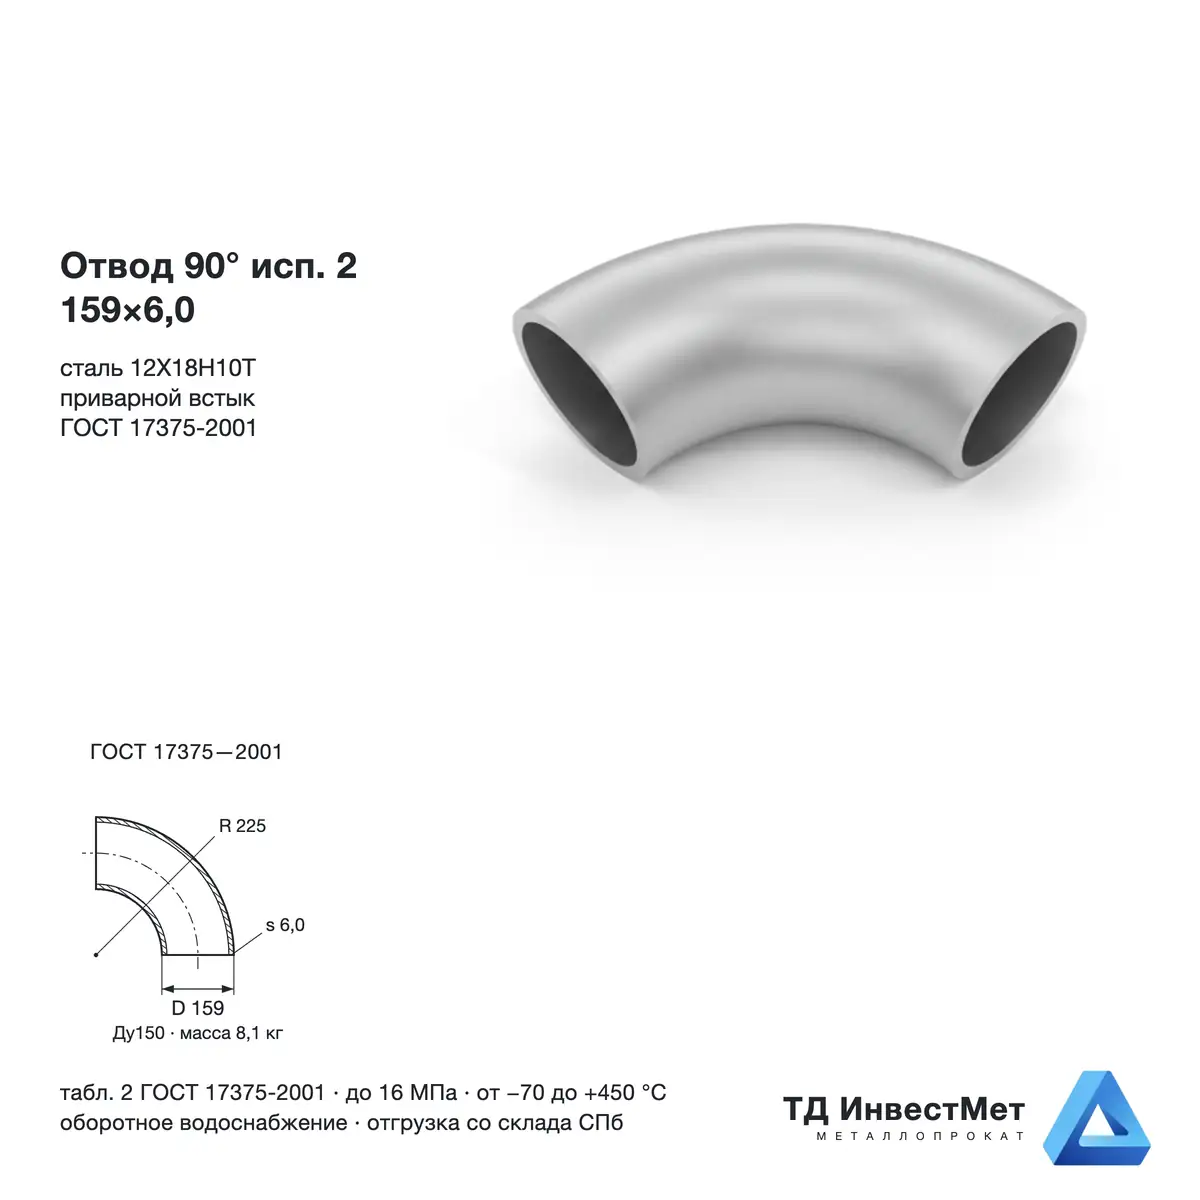
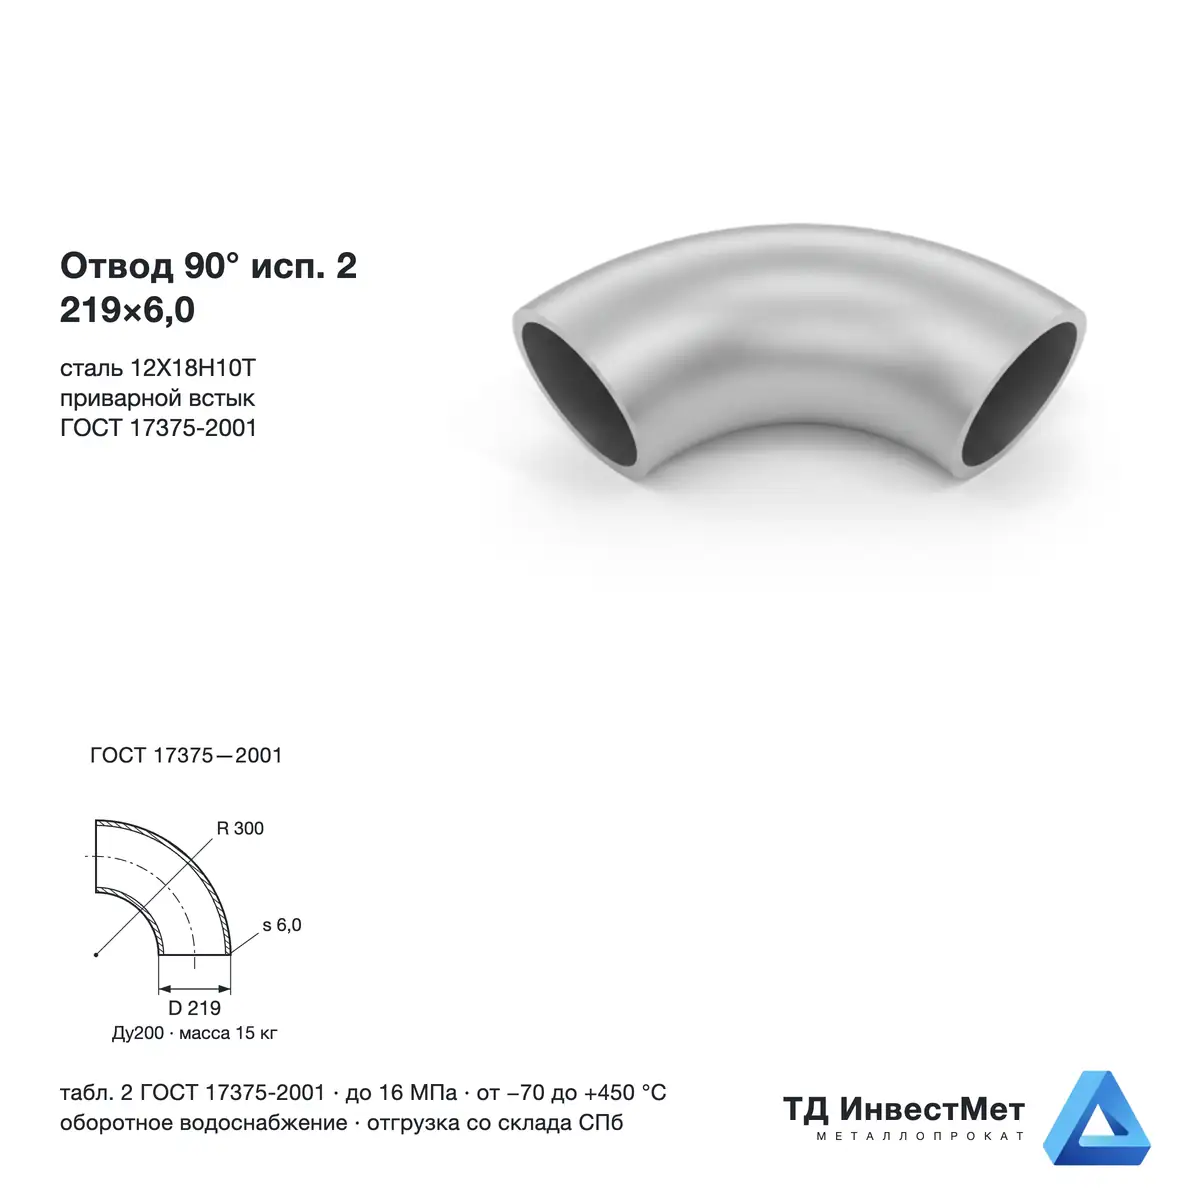
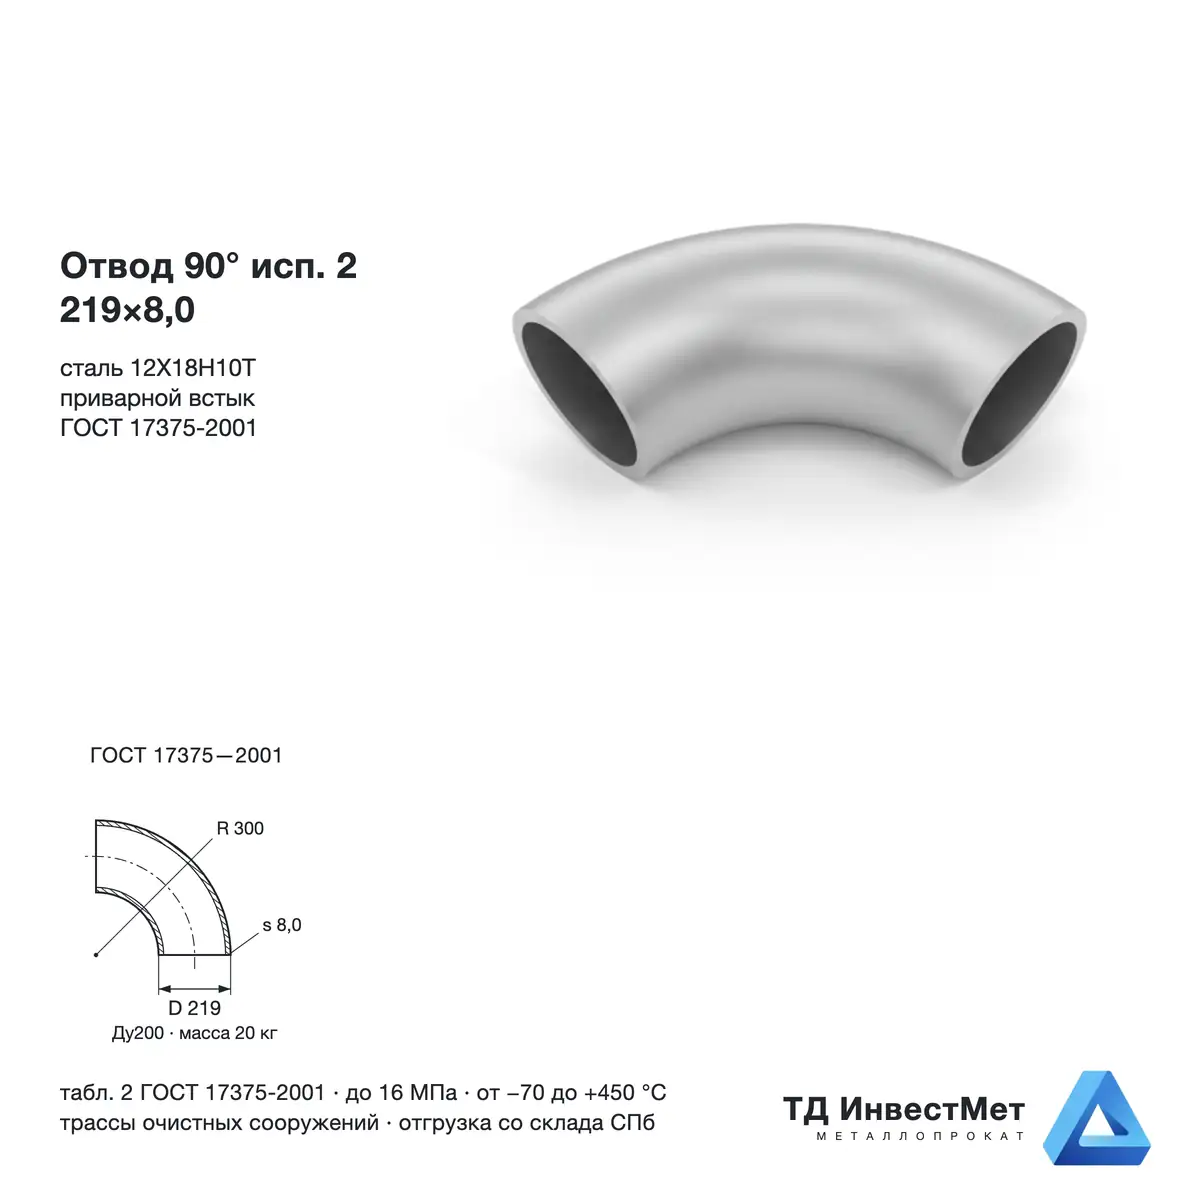
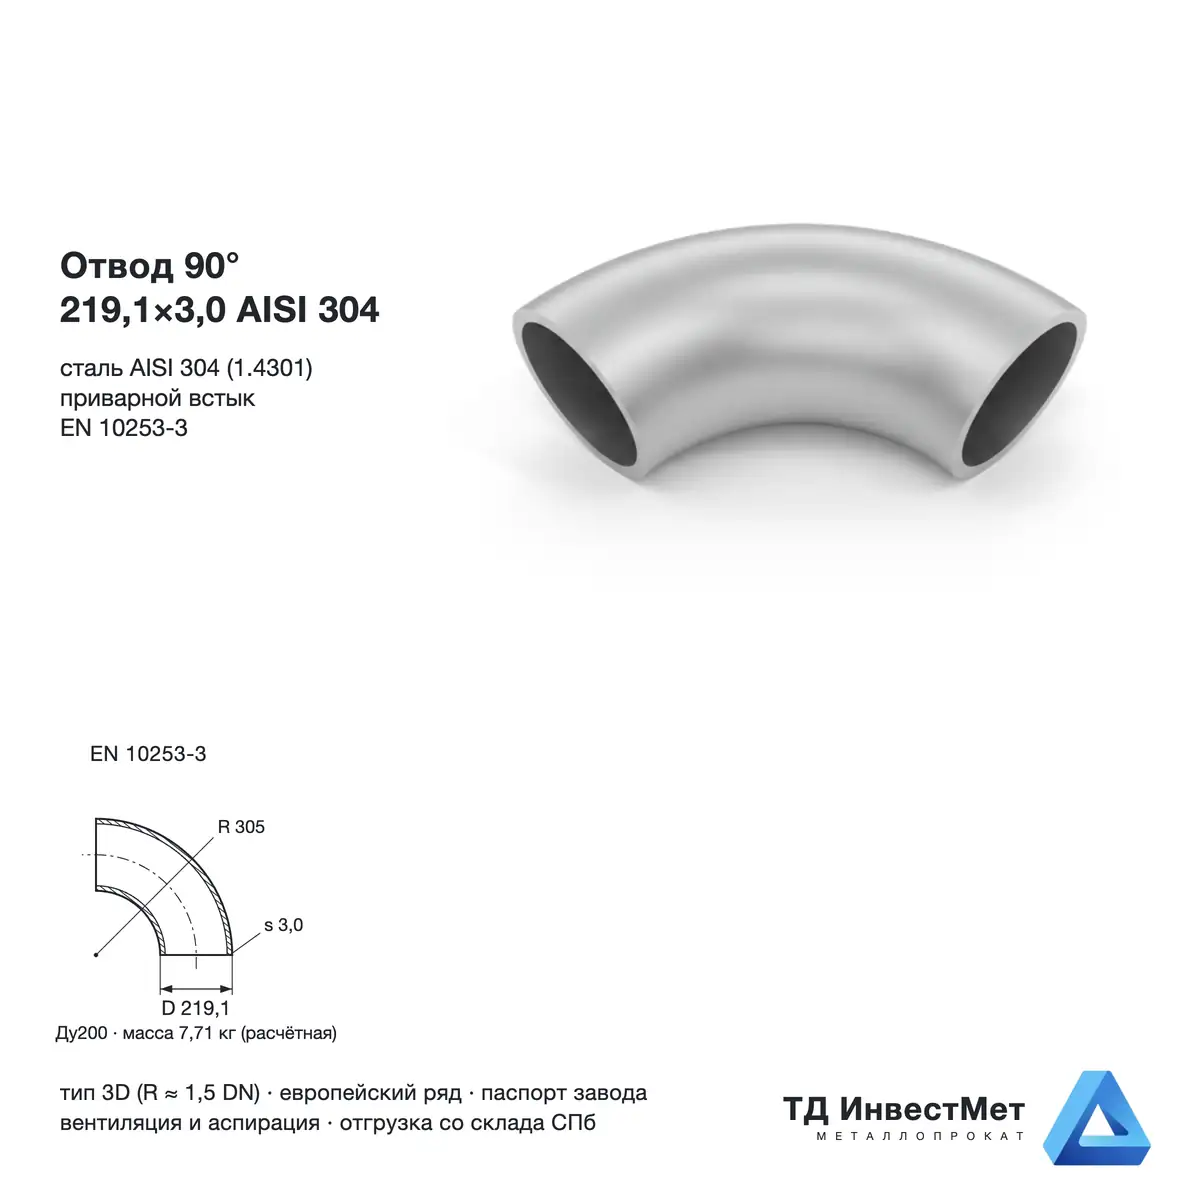
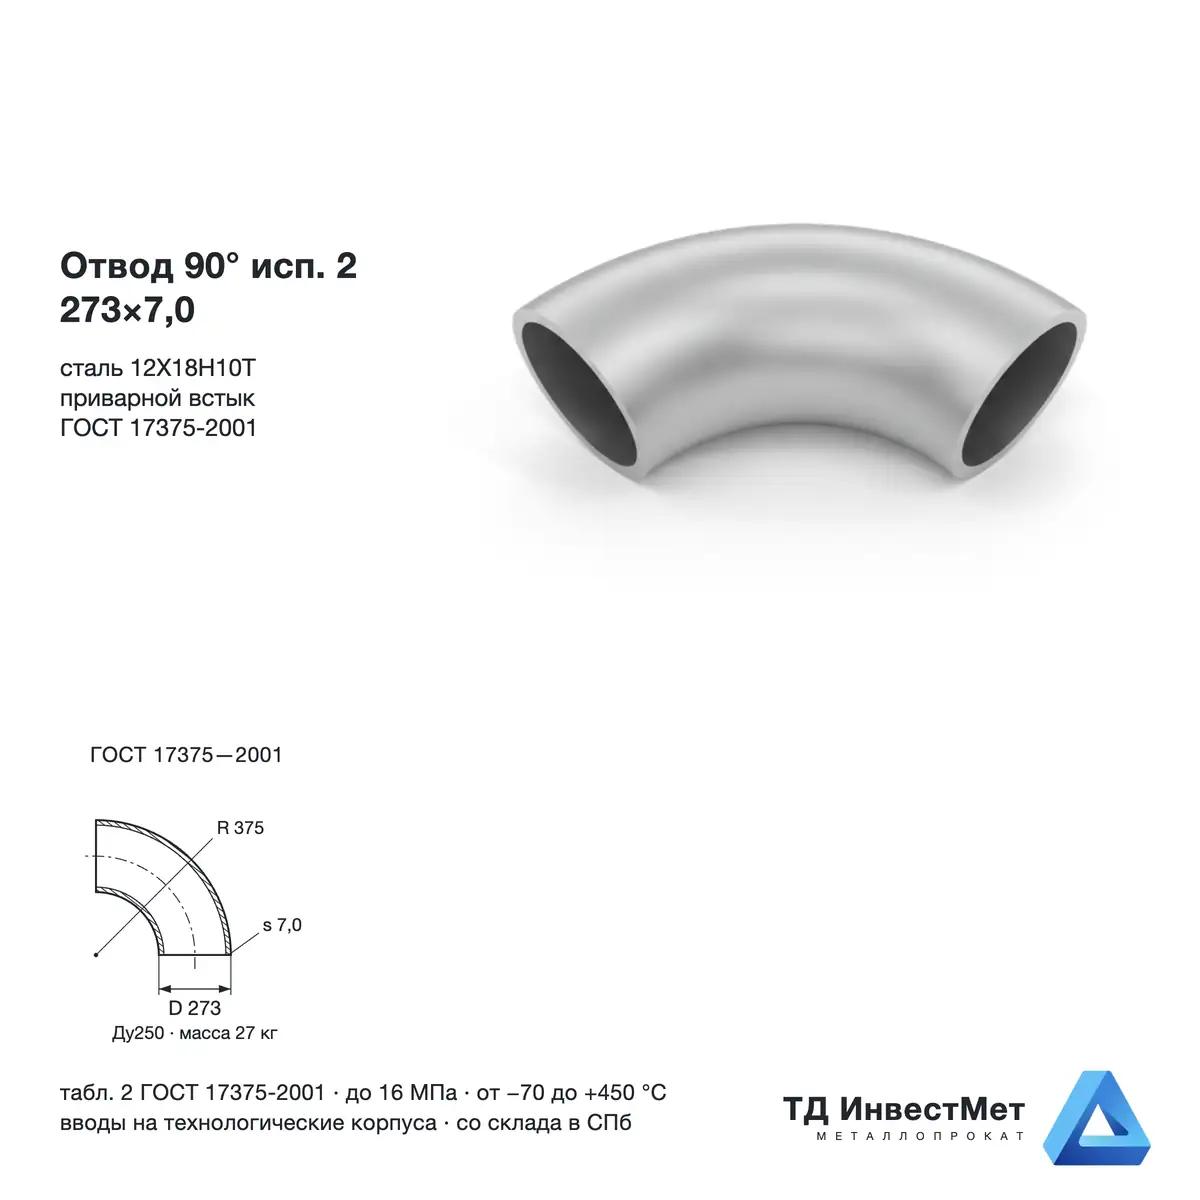
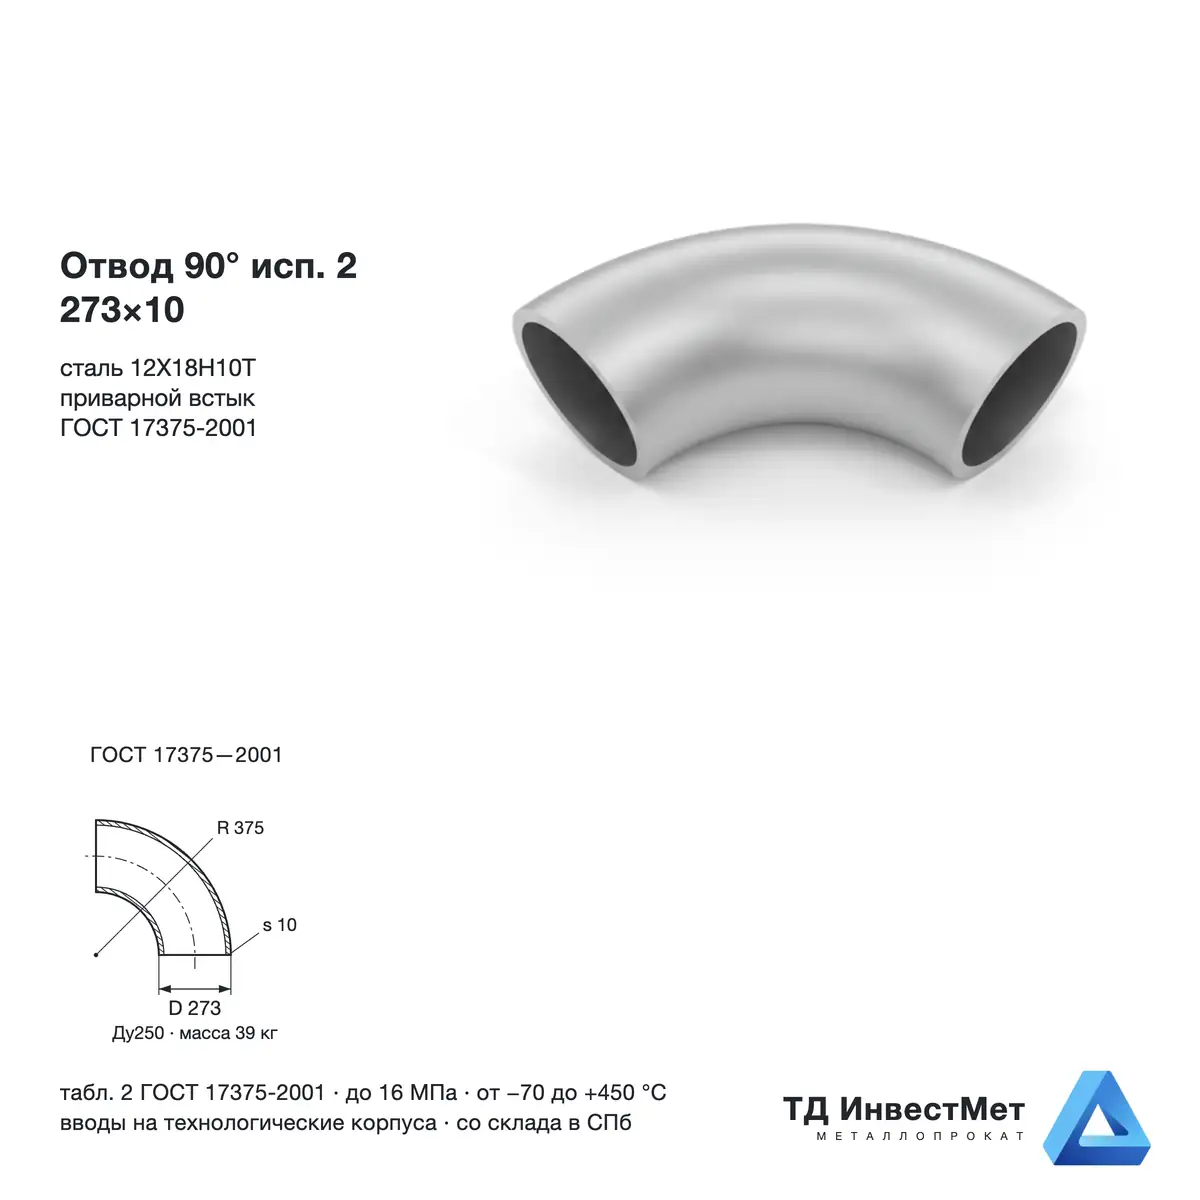
Отводы крутоизогнутые (колена) из нержавеющей стали — со склада в Санкт-Петербурге, от 21,3 до 273 мм по наружному диаметру, две линейки на выбор: 12Х18Н10Т по ГОСТ 17375-2001 (оба исполнения, толстая стенка, для напорных и паровых линий) и AISI 304 по EN 10253-3 (европейский ряд, тонкая стенка, для воды, вентиляции и пищевых сред). Все — тип 3D с радиусом около полутора условных проходов, штампованные, без продольного шва, торцы под приварку встык. Основной угол 90°, есть отдельные позиции на 30°. Отгружаем с заводским сертификатом на металл и паспортом качества, счёт с НДС 22% готовим за 15 минут.
1D или 1,5D: какой стандарт что нормирует
Это самая частая путаница в спецификациях на отводы, и стоит она дорого: от радиуса зависит габарит узла, масса детали и потери напора. Разводятся два понятия просто — радиус задаёт стандарт, а не исполнение.
| Признак | Отвод 1,5D (тип 3D) | Отвод 1D (тип 2D) |
|---|---|---|
| Стандарт | ГОСТ 17375-2001 (ИСО 3419-81) | ГОСТ 30753-2001 |
| Радиус гиба по оси | R ≈ 1,5 DN | R ≈ DN |
| Пример: Ду100 | R = 150 мм | около 100 мм |
| Пример: Ду250 | R = 375 мм | около 250 мм |
| Габарит узла | больше, поворот плавнее | компактнее, вписывается в тесный габарит |
| Потери напора | ниже | немного выше |
| Масса детали | примерно в полтора раза больше | меньше |
| Углы по стандарту | 45°, 60°, 90° и 180° (угол 60° — только в исполнении 2) | задаются своим стандартом |
В нашем разделе — только отводы 1,5D по ГОСТ 17375-2001, угол 90°. Если проект требует компактный поворот 1D, это другой стандарт и другая позиция в спецификации: подменять один другим нельзя, даже когда диаметр и толщина стенки совпадают.
Как читать обозначение отвода
Запись вида «Отвод 90-1-15 (21,3×2,0) ГОСТ 17375-2001» разбирается по частям, и именно здесь возникает ошибка с радиусом.
| Часть записи | Что означает | Частая ошибка |
|---|---|---|
| 90 | угол поворота в градусах | — |
| 1 или 2 | номер исполнения — то есть ряд наружных диаметров | читают как «1D» и приписывают отводу радиус, которого у него нет |
| 15 | условный проход Ду в миллиметрах | путают с наружным диаметром |
| 21,3×2,0 | наружный диаметр и толщина стенки | — |
| ГОСТ 17375-2001 | стандарт, он же задаёт радиус 1,5 DN | пишут рядом «1D», получая противоречие |
Для исполнения 2 запись короче — «Отвод 90-2-108×4,0»: там указывают сразу наружный диаметр, потому что условный проход по российскому ряду однозначно из него следует.
Исполнение 1 и 2: два ряда диаметров
Исполнения различаются рядом наружных диаметров — не радиусом, не допусками и не маркой стали. Один и тот же условный проход имеет разный наружный диаметр в первом и втором исполнении, и по торцу они не сходятся.
| Условный проход | Исполнение 1 — международный ряд | Исполнение 2 — российский ряд | Радиус гиба R |
|---|---|---|---|
| Ду15 | 21,3 мм | — | 28 мм |
| Ду20 | 26,9 мм | — | 29 мм |
| Ду25 | 33,7 мм | 32 мм | 38 мм |
| Ду32 | 42,4 мм | 38 мм | 48 мм |
| Ду40 | 48,3 мм | 45 мм | 57 / 60 мм |
| Ду50 | 60,3 мм | 57 мм | 76 / 75 мм |
| Ду65 | 76,1 мм | 76 мм | 95 / 100 мм |
| Ду80 | 88,9 мм | 89 мм | 114 / 120 мм |
| Ду100 | 114,3 мм | 108 мм | 152 / 150 мм |
| Ду125 | 139,7 мм | 133 мм | 190 мм |
| Ду150 | 168,3 мм | 159 мм | 229 / 225 мм |
| Ду200 | 219,1 мм | 219 мм | 305 / 300 мм |
| Ду250 | 273,0 мм | 273 мм | 381 / 375 мм |
Где в графе радиуса указаны два числа — первое относится к исполнению 1, второе к исполнению 2; расхождение не превышает нескольких миллиметров и на компоновку не влияет. А вот наружные диаметры расходятся принципиально: на малых размерах разница доходит до полутора миллиметров, чего достаточно, чтобы стык пришлось растачивать. На Ду200 и Ду250 ряды практически сходятся, но исполнение в спецификации указывают всё равно.
Радиус, строительная высота и масса
Справочные величины по таблицам 1 и 2 ГОСТ 17375-2001 для угла 90°. Масса дана для средней толщины стенки ряда — точное значение по каждому типоразмеру указано в характеристиках товара.
| Условный проход | Радиус R | Строительная высота H | Осевая длина дуги | Масса, кг |
|---|---|---|---|---|
| Ду15 | 28 мм | 14 мм | ≈ 44 мм | 0,04–0,07 |
| Ду20 | 29 мм | 14 мм | ≈ 46 мм | 0,06–0,10 |
| Ду25 | 38 мм | 18 мм | ≈ 60 мм | 0,11–0,20 |
| Ду32 | 48 мм | 23 мм | ≈ 75 мм | 0,19–0,35 |
| Ду40 | 57–60 мм | 25–29 мм | ≈ 90 мм | 0,26–0,50 |
| Ду50 | 75–76 мм | 30–35 мм | ≈ 118 мм | 0,40–1,00 |
| Ду65 | 95–100 мм | 41–44 мм | ≈ 157 мм | 0,79–2,20 |
| Ду80 | 114–120 мм | 50–51 мм | ≈ 188 мм | 1,20–3,00 |
| Ду100 | 150–152 мм | 62–64 мм | ≈ 236 мм | 2,20–5,80 |
| Ду125 | 190 мм | 79 мм | ≈ 298 мм | 3,30–11,00 |
| Ду150 | 225–229 мм | 93–95 мм | ≈ 354 мм | 5,40–18,00 |
| Ду200 | 300–305 мм | 124–127 мм | ≈ 471 мм | 13,00–44,00 |
| Ду250 | 375–381 мм | 155–159 мм | ≈ 589 мм | 23,00–54,00 |
Осевая длина дуги — та величина, которую закладывают в раскладку трассы, когда считают длину прямых участков между поворотами: для угла 90° она равна четверти окружности радиуса гиба. Строительная высота H отсчитывается от торца до оси второго конца и определяет, впишется ли узел в габарит. При расчёте нагрузки на опору к массе детали добавляют массу среды внутри неё — на диаметрах от Ду100 это уже существенная величина.
Отвод, колено и сварной сегмент
Три способа развернуть трассу на 90° различаются и по гидравлике, и по надёжности. Разница в потерях напора почти не видна на одном повороте, но узел с десятком поворотов даёт её в полный рост — и платит за неё насос, круглый год.
| Способ | Местное сопротивление | Продольный шов | Где применяют |
|---|---|---|---|
| Отвод крутоизогнутый 1,5D | ζ ≈ 0,15 | нет — штампуется из цельной трубы | напорные и ответственные линии, пищевые и химические контуры |
| Отвод крутоизогнутый 1D | ζ ≈ 0,21 | нет | там, где габарит узла ограничен |
| Колено без радиуса | ζ ≈ 1,1 | есть | второстепенные и безнапорные линии |
| Сварной сегментный поворот | зависит от числа сегментов | есть, по внешнему радиусу | крупные диаметры вне стандартного ряда |
Значения коэффициента местного сопротивления приведены по справочнику Идельчика. Практический вывод: важнее сам факт наличия радиуса, чем выбор между 1D и 1,5D — разница между отводом и коленом без радиуса примерно семикратная, а между двумя радиусами составляет доли. Второй довод в пользу штампованного отвода не гидравлический, а прочностной: у сварного сегментного поворота шов проходит по внешнему радиусу, ровно там, где при пусках, остановках и гидроударах возникают наибольшие напряжения. Третий важен для сред с осадком: плавный радиус держит скорость потока у стенки, тогда как у сегментного колена по внутреннему радиусу образуется застойная зона, где отложения нарастают в первую очередь.
Как подобрать отвод под задачу
Исполнение 1, ряд 21,3–48,3 мм. Линии, пришедшие с оборудованием, собраны по международному ряду, и российский отвод к ним не встанет по торцу. Молочные и пивоваренные контуры, узлы безразборной мойки, трубопроводы чистого пара.
Исполнение 1, малый диаметр 21,3–33,7 мм. Отбор на манометр и датчик давления, узлы дозирования, лабораторные установки. Здесь важна не пропускная способность, а точность геометрии стыка.
Исполнение 2, ряд 25–45 мм. Самая массовая группа: обвязка насосов и фильтров, линии промывки и отбора проб, пищевые и молочные контуры. Российская труба — российский ряд отводов.
Исполнение 2, ряд 57–89 мм. Рабочая середина сортамента: гребёнки, подключение насосных групп и пластинчатых теплообменников, контуры оборотного водоснабжения, трубопроводы котельных и ЦТП.
Исполнение 2, ряд 108–159 мм. Сборные коллекторы, оборотное водоснабжение крупных цехов, трассы очистных сооружений. Радиус 1,5 DN позволяет уложить поворот в габарит эстакады.
Исполнение 2, 219 и 273 мм. Поворот входит в несущую схему трубопровода: считают массу детали, массу среды и температурные удлинения, опору закладывают отдельной позицией.
Любой диаметр, но со скользящей опорой рядом с поворотом. Аустенитная сталь удлиняется примерно в полтора раза сильнее углеродистой, и защемлённый отвод нагружает шов циклически при каждом пуске.
Замерьте наружный диаметр трубы штангенциркулем и назовите цифру: 26,9 мм — международный ряд, 25 мм — российский. Подскажем по типу объекта и среде — 8 (812) 221-15-02, info@invprom.ru
Размеры, которых нет в стандарте
Два ходовых размера в таблицы ГОСТ 17375-2001 не входят, хотя спрашивают их постоянно. Это не брак и не подделка — такие отводы изготавливают по техническим условиям завода, сохраняя ту же крутоизогнутую геометрию, но в спецификации их правильнее указывать со ссылкой на ТУ изготовителя, а не на таблицу стандарта.
| Размер | Почему его нет в стандарте | Что это значит на практике |
|---|---|---|
| 25×2,5 мм | таблица исполнения 2 начинается с наружного диаметра 32 мм (Ду25); диаметра 25 мм в ней нет вовсе | размер закрывает Ду20 по российскому ряду, которого стандарт для исполнения 2 не предусматривает |
| 33,7×2,0 мм | для Ду25 исполнения 1 стандарт даёт ряд толщин 2,3 / 3,2 / 4,5 мм — стенки 2,0 мм в нём нет | берут под тонкостенную трубу того же наружного диаметра, чтобы не получить уступ в стыке |
Правило простое: толщина стенки отвода обязана совпадать со стенкой трубы. Расхождение больше миллиметра даёт уступ, который работает сразу в двух направлениях — как концентратор напряжений в напорной линии и как место застоя среды в пищевом контуре. Брать деталь «с запасом» по толщине здесь вредно: она не усиливает узел, а вносит в него дефект геометрии.
12Х18Н10Т или AISI 304: что выбрать
В разделе две линейки, и различаются они не только маркой стали, но и нормой, по которой сделана деталь. Это первый вопрос, который стоит закрыть перед заказом, потому что от него зависит и толщина стенки, и рабочее давление, и цена.
| Признак | 12Х18Н10Т | AISI 304 |
|---|---|---|
| Зарубежный аналог | AISI 321 · 1.4541 | 1.4301 · российская 08Х18Н10 |
| Титан в составе | есть — сталь стабилизированная | нет |
| Стандарт на деталь | ГОСТ 17375-2001 | EN 10253-3, ISO 3419 |
| Ряд диаметров | международный (исп. 1) и российский (исп. 2) | только международный |
| Толщина стенки | толстый ряд: у Ду100 от 3,6 мм | тонкий ряд: у Ду100 от 2,0 мм |
| Где уместна | пар, горячие и агрессивные среды, напорные магистрали | вода, пищевые линии, вентиляция, умеренные давления |
| Сварка | околошовная зона защищена титаном | для ответственных швов берут низкоуглеродистую присадку |
| Масса и стоимость детали | выше | ниже — за счёт тонкой стенки и марки |
Почему при одном диаметре цены разные. Отвод 21,3×2,0 из AISI 304 и отвод того же диаметра из 12Х18Н10Т — это не одна и та же деталь с разным ценником. У второго толще стенка, выше рабочее давление и стабилизированная сталь в придачу. Для разводки воды переплачивать за это незачем; для линии пара или горячей агрессивной среды экономить на этом нельзя. Если проект прямо называет марку — берите то, что в проекте, замена детали на смонтированной трассе обойдётся несопоставимо дороже разницы в цене.
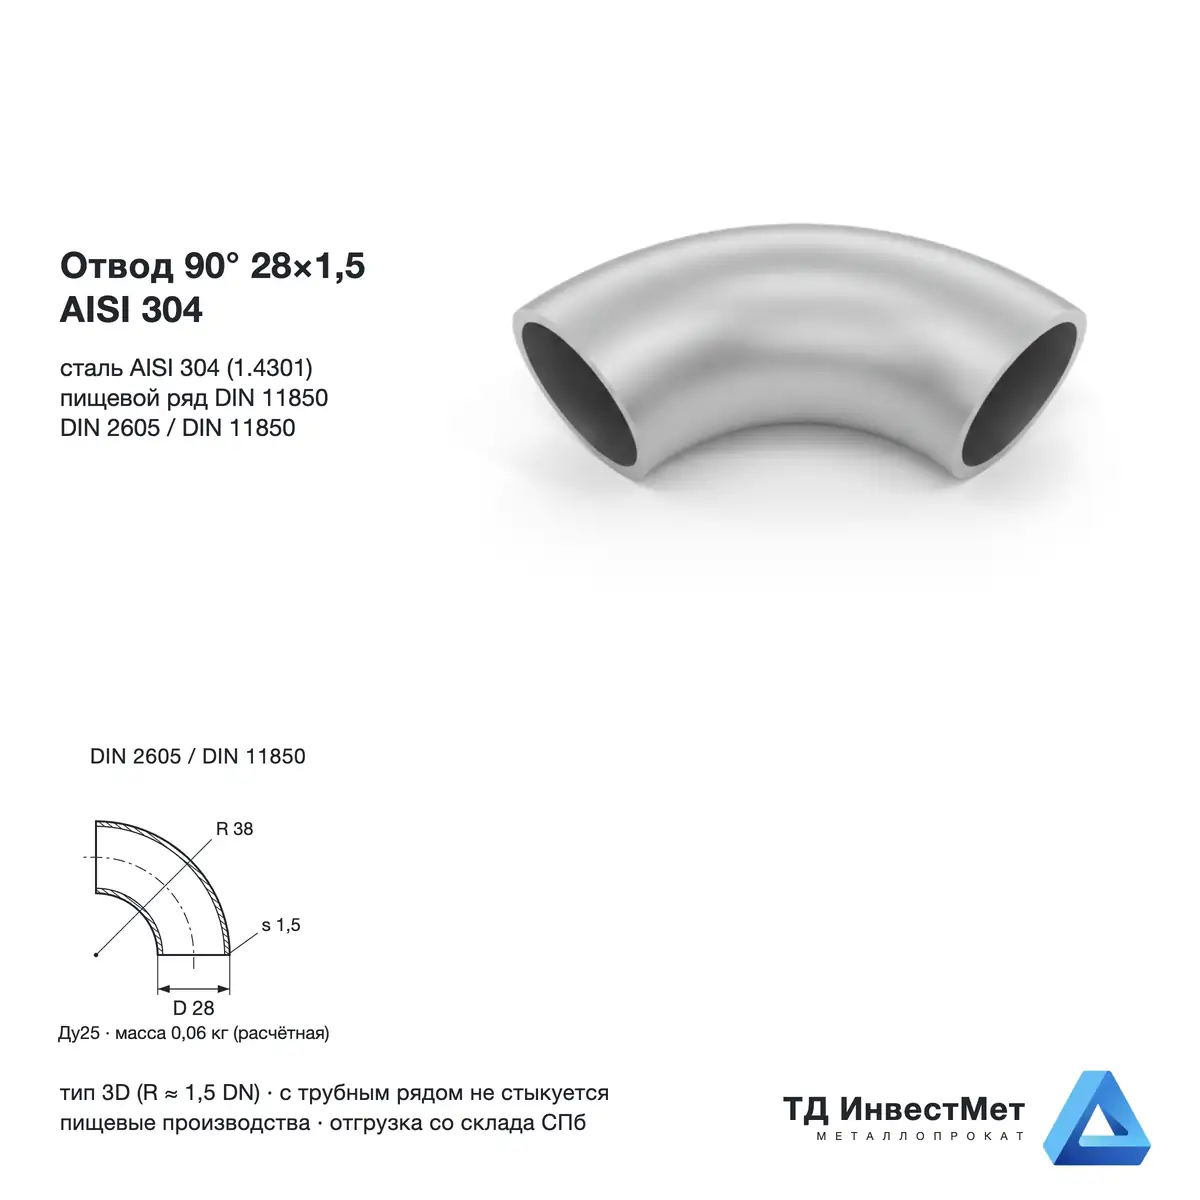
Отдельно стоит одна позиция 28×1,5 по DIN 11850 — это пищевой (молочный) ряд, у которого свои наружные диаметры: условному проходу 25 соответствует 28 мм вместо 33,7 мм. С трубопроводным рядом такая деталь не стыкуется вовсе, её берут только для молочных и пивоваренных линий, собранных по тому же стандарту.
Марки, среды и температура
Весь раздел — сталь 12Х18Н10Т, аустенитная хромоникелевая с титаном, зарубежный аналог AISI 321. Титан связывает углерод и не даёт выпадать карбидам хрома при сварке, поэтому околошовная зона сохраняет коррозионную стойкость и стабилизирующий отжиг после монтажа не требуется — именно этим марка отличается от нестабилизированной 08Х18Н10.
Область применения деталей задаёт ГОСТ 17380-2001: от минус 70 до +450 °C при давлении до 16 МПа. Сама марка по жаростойкости работает и выше, до 600 °C, но для трубопроводной арматуры ограничение берут по стандарту на изделие, а не по пределу стали. Сталь стойка в большинстве пищевых, слабокислых и щелочных сред, в паре и конденсате, в оборотной воде; в поставочном состоянии немагнитна, а лёгкая магнитность после деформации — нормальное явление и признаком подделки не является. Отдельная оговорка: к концентрированной серной кислоте эта марка нестойка, для таких сред подбирают другой сплав.
Для пищевых и фармацевтических контуров требования к шероховатости внутренней поверхности стандартом не нормируются — их задают отраслевые нормы, и в спецификацию это заносят отдельной строкой. Трубу того же ряда и марки подбираем в разделе трубы нержавеющие, прочий нержавеющий сортамент — в каталоге нержавеющего проката.
Обработка, доставка, документы
Резка и подгонка. Кислородная резка нержавеющую сталь не берёт: хром не горит в струе кислорода, образуется тугоплавкий оксид, и вместо реза получается рваная оплавленная кромка. Применяем механическую отрезку и плазму. Подгонку длины прямых участков закрывает резка и гибка металла, резьбовые переходы — нарезка резьбы.
Сварка. Присадочные материалы берут стабилизированные титаном или ниобием, под марку 12Х18Н10Т. Шов, сваренный обычным электродом по углеродистой стали, теряет коррозионную стойкость и разрушается раньше самой детали — за жалобой «нержавейка заржавела» почти всегда стоит именно неправильно подобранная присадка, а не металл.
Документы и отгрузка. На каждую партию — заводской сертификат на металл с номером плавки и химическим составом плюс паспорт качества, деталь прослеживается до конкретной партии металла. Работаем по безналичному расчёту с НДС 22%, счёт готовим за 15 минут, обмен документами через ЭДО (СБИС, Диадок). Хранение на крытом складе, доставка по СПб, ЛО и СЗФО, отгрузка со склада день в день. Крупные диаметры возим отдельным рейсом — способ разгрузки согласуем заранее.
Частые вопросы
Отвод по ГОСТ 17375 — это 1D или 1,5D?
Чем исполнение 1 отличается от исполнения 2?
Какой радиус у отвода Ду100?
Почему отвода 25 мм нет в таблицах ГОСТ 17375?
Насколько отвод выгоднее колена по гидравлике?
Какую толщину стенки отвода брать?
Можно ли согнуть трубу вместо того, чтобы ставить отвод?
Чем отводы 12Х18Н10Т и AISI 304 отличаются друг от друга?
Отводы нержавеющие 12Х18Н10Т — со склада в Санкт-Петербурге
В наличии — отгрузка день в день
8 (812) 221-15-02
Счёт с НДС 22% за 15 минут · info@invprom.ru
Как мы работаем
Получаем спецификацию
Принимаем ТЗ и списки позиций в любом виде. Помогаем доуточнить.
Комплектуем целиком
Подбираем по складам и производствам. Закрываем заявку полностью.
Производственные услуги
Резка, гибка, покраска, подготовка в размер под проект.
Доставка под задачу
Собственный транспорт. Объект, площадка или производство.

Весь металлопрокат — со своего склада в Санкт-Петербурге
Фото склада, участка резки в размер и отзывы клиентов — на странице «О компании».
Не нашли нужную позицию? Подберём и посчитаем
Пришлите спецификацию, список позиций или просто размеры — подберём прокат под вашу задачу и подготовим счёт с НДС.